


Centru de prelucrare vertical cu 5 axe seria CTB


Caracteristici
Introducerea mașinii
1. Prelucrare simultană pe cinci axe eficientă din punct de vedere al costurilor
Structura clasică de tip C, echipată cu un ax electric de înaltă precizie dezvoltat intern și o masă rotativă cu acționare directă, precum și un sistem CNC de înaltă performanță, prezintă perfect o calitate excelentă. Centrul de prelucrare verticală CNC cu 5 axe acceptă axe electrice opționale de diverse specificații și mese rotative compuse de strunjire și frezare.
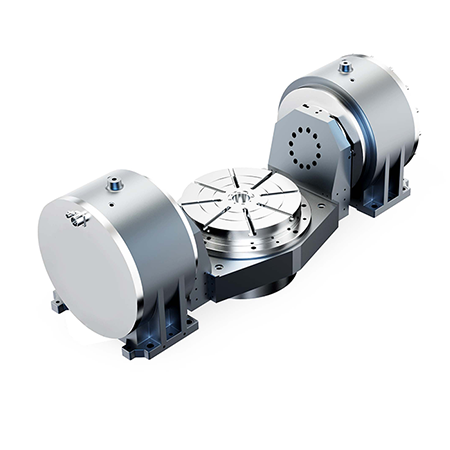
2. Platan cu acționare directă
Platanul rotativ cu acționare directă, dezvoltat de companie, adoptă un motor de cuplu de înaltă precizie, cu zero diferențe de viteză, fără uzură și este echipat cu un encoder unghiular de înaltă precizie.
Sistemul CNC de înaltă performanță realizează un control dinamic de înaltă precizie.
Platou rotativ pivotant, prelucrare cu cinci axe, greutate maximă a piesei de prelucrat 150 kg - 3000 kg și prelucrare cu unghi negativ. Axa B este echipată cu o structură auxiliară de susținere cu o rigiditate puternică.
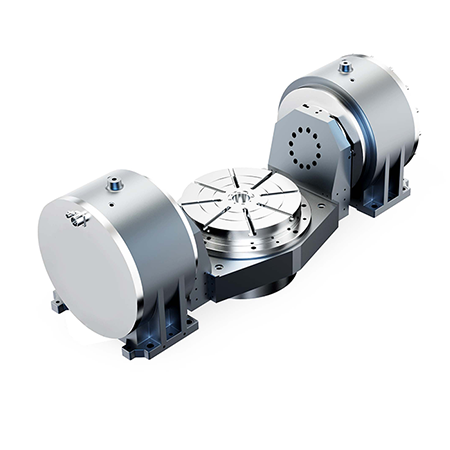
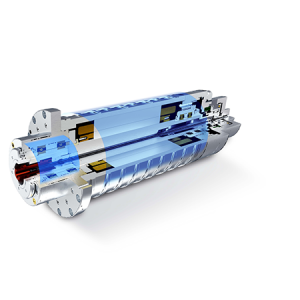
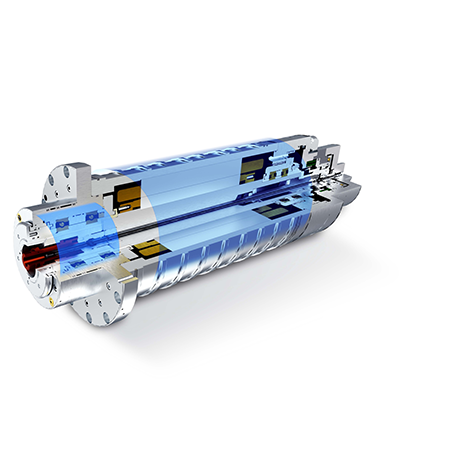
3. Ax electric seria HSK
Axul electric adoptă un motor intern asincron de înaltă eficiență, rulmenți ceramici de înaltă precizie, senzor de vibrații, senzor de temperatură și funcții de răcire internă a sculei sunt opționale.
4. Sistemul de lubrifiere adoptă o lubrifiere cu unsoare de lungă durată;
5. Sistemul de răcire utilizează o pompă de răcire cu debit mare pentru a satisface pe deplin nevoile de răcire ale sculelor și pieselor de prelucrat cu ax central ale mașinilor de frezat vertical CNC pe 5 axe. Mediul de răcire este determinat în funcție de condițiile reale ale pieselor de prelucrat ale utilizatorului;
6. Sistemul de îndepărtare a așchiilor adoptă o mașină automată de îndepărtare a așchiilor cu placă de lanț (rândul din spate)
7. Caseta cu came pentru schimbarea sculelor ATC din magazia de scule este echipată cu monitorizare automată a nivelului de ulei de ungere pentru a reduce daunele majore aduse echipamentului cauzate de unghiurile moarte în timpul întreținerii manuale;
8. Proiectarea mașinilor-unelte pune prioritate întreținerii.Dispunerea pieselor mari ale acestei mașini-unelte se bazează pe principiul deschis, ceea ce este convenabil pentru instalare, reglare și întreținere, iar în unele piese au fost lăsate ferestre de întreținere;
9. Centru de prelucrare vertical CNC cu 5 axeeste ușor de utilizat, operat și întreținut și are un aspect frumos.Utilizarea și întreținerea mașinilor-unelte nu vor pune în pericol sănătatea persoanelor și nu vor polua mediul înconjurător;
Specificații tehnice
| Articol | Unitate | V5-320B | V5-630B | V5-1000A | ||||
| Masă | ||||||||
| Diametru | mm | 320 | 630 | 1000 | ||||
| Sarcină orizontală maximă | kg | 150 | 500 | 3000 | ||||
| Sarcină verticală maximă | 100 | 300 | 2000 | |||||
| Canale în T (număr X lățime) | Nr. X mm | 8X10H8 | 8X14H8 | 5X18 | ||||
| Gama de prelucrare | ||||||||
| Distanța de la vârful axului | Max. (mm) | 430 | 550 | 1080 | ||||
| pe suprafața mesei | Min. (mm) | 100 | 150 | 180 | ||||
| Axa X | mim | 450 | 600 | 1150 | ||||
| Axa Y | mm | 320 | 450 | 1300 | ||||
| Axa Z | mm | 330 | 400 | 900 | ||||
| Axa B | 。 | -35~ +110 | -35~ +110 | -150~ +130 | ||||
| Axa C | 。 | n X 360 | n X 360 | n X 360 | ||||
| Ax | ||||||||
| Suport pentru scule |
| BT30 | HSKE40 | BT40 | HSKA63 | BT50 | HSKA100 | |
| Știft de tragere |
| MAS403 BT30-I |
| MAS403 BT40-I |
| MAS403 BT50-I |
| |
| Viteză nominală | rotații pe minut | 12000 | 17500 | 1800 | 2000 | 1500 | ||
| Viteză maximă | 24000 | 32000 | 12000 | 18000 | 10000 | |||
| Cuplu de ieșire al axului motorizat (S1/S6) | Nm | 12/15,5 | 6/8.2 | 69/98 | 72/88 | 191/236 | ||
| Putere de ieșire a axului motorizat (S1/S6) | kW | 15/19,5 | 11/15 | 13/18,5 | 15/18,5 | 30/37 | ||
| Axa de coordonate | ||||||||
| Traversare rapidă | Axa X |
m/min | 36 | 36 | 25 | |||
| Axa Y | 36 | 36 | 25 | |||||
| Axa Z | 36 | 36 | 25 | |||||
| Viteză maximă | Axa B | rotații pe minut | 100 |
| 15 | |||
| Axa C | 80 |
| ||||||
| 130 | 80 | 30 | ||||||
| Schimbător automat de scule | ||||||||
| Tip | Tipul discului | Tipul discului | Schimbător automat de scule servo de tip lanț orizontal | |||||
| Selectarea instrumentelor | Principiul proximității bidirecționale
| Principiul proximității bidirecționale
| Principiul proximității bidirecționale | |||||
| Capacitate | T | 24/30 | 24 | 30 | ||||
| Lungimea maximă a sculei | mm | 200 | 300 | 400 | ||||
| Greutatea sculei Ma | kg | 3.5 | 8 | 20 | ||||
| Diametrul maxim al discului | Deplin | mm | 65 | 80 | 125 | |||
|
| Pozițiile adiacente sunt goale | 125 | 150 | 180 | ||||
| Precizie | ||||||||
| Standarde de implementare | GB/T 20957 | GB/T 20957 | GB/T 20957 | |||||
| Precizia poziționării | Axa X/Y/Z | mm
| 0,006 | 0,007 | 0,08 | |||
|
| Axa B/C | „ | 6 | 6 | 8 | |||
| Repetabilitate | Axa X/Y/Z | mm | 0,004 | 0,005 | 0,006 | |||
| Axa B/C | „ | 4 | 4 | 6 | ||||
| Greutate | kg | 4000 | 6500 | 33000 | ||||
| Capacitate | KVA | 45 | 45 | 80 | ||||
| Dimensiuni totale (LXÎ) | mm | 3460 X 3000 X 2335 | 4000 X 4000 X 3200 | 7420X4800X4800 | ||||
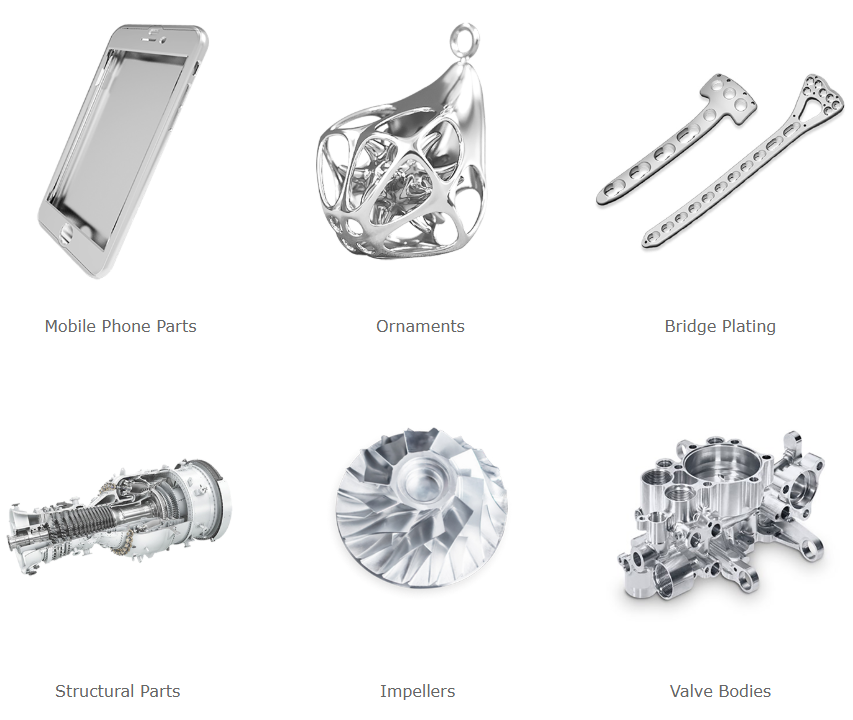
Procesarea cazurilor
Piese de telefon mobil
Piese structurale
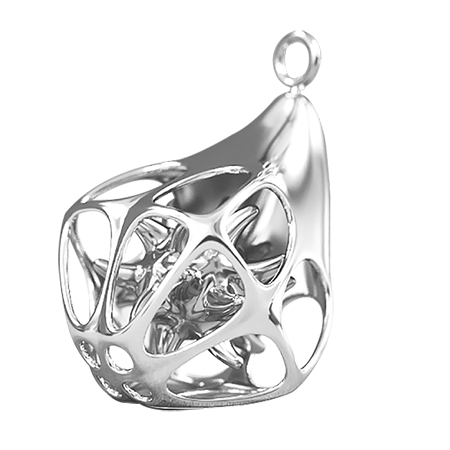
Ornamente
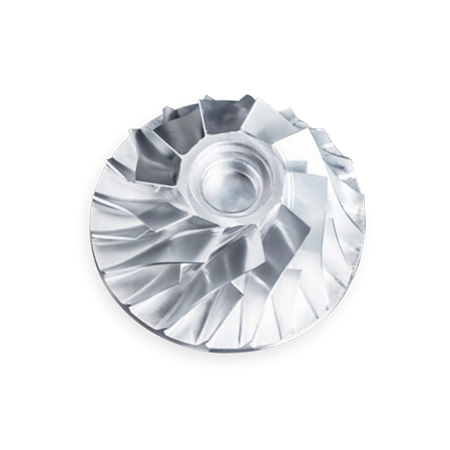
Rotoare
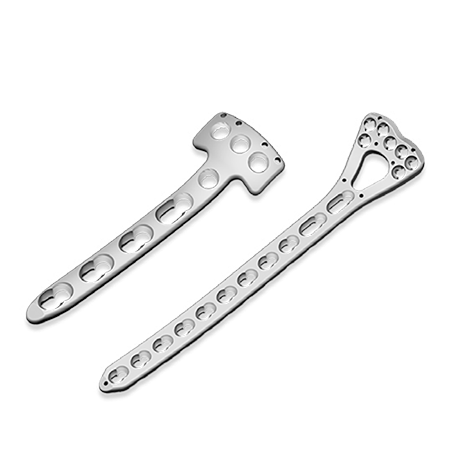
Placarea punților
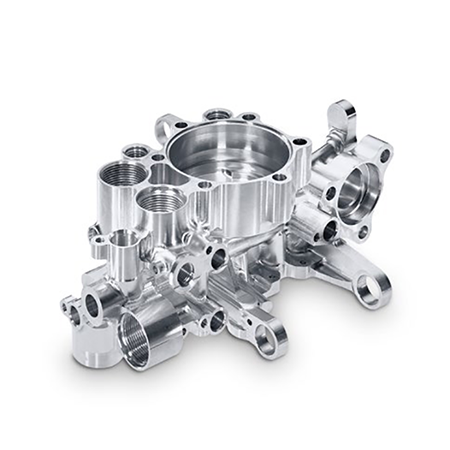
Corpuri de supape
Introducerea mașinii
1. Prelucrare simultană pe cinci axe eficientă din punct de vedere al costurilor
Structura clasică de tip C, echipată cu un ax electric de înaltă precizie dezvoltat intern și o masă rotativă cu acționare directă, sistem CNC de înaltă performanță, prezintă perfect o calitate excelentă. Acceptă axe electrice opționale de diverse specificații și mese rotative compuse de strunjire și frezare.
2. Platan cu acționare directă
Platanul rotativ cu acționare directă, dezvoltat de companie, adoptă un motor de cuplu de înaltă precizie, cu zero diferențe de viteză, fără uzură și este echipat cu un encoder unghiular de înaltă precizie.
Sistemul CNC de înaltă performanță realizează un control dinamic de înaltă precizie.
Platou rotativ pivotant, prelucrare cu cinci axe, greutate maximă a piesei de prelucrat 150 kg - 3000 kg și prelucrare cu unghi negativ. Axa B este echipată cu o structură auxiliară de susținere cu o rigiditate puternică.
3. Ax electric seria HSK
Axul electric adoptă un motor intern asincron de înaltă eficiență, rulmenți ceramici de înaltă precizie, senzor de vibrații, senzor de temperatură și funcții de răcire internă a sculei sunt opționale.
4. Sistemul de lubrifiere adoptă o lubrifiere cu vaselină de lungă durată;
5. Sistemul de răcire utilizează o pompă de răcire cu debit mare pentru a satisface pe deplin nevoile de răcire ale sculelor axului și ale pieselor de prelucrat. Mediul de răcire este determinat în funcție de condițiile reale ale pieselor de prelucrat ale utilizatorului;
6. Sistemul de îndepărtare a așchiilor adoptă o mașină automată de îndepărtare a așchiilor cu placă de lanț (rândul din spate)
7. Cutia cu came pentru schimbarea sculelor ATC din magazia de scule este echipată cu monitorizare automată a nivelului de ulei de ungere pentru a reduce daunele majore aduse echipamentului cauzate de unghiurile moarte în timpul întreținerii manuale;
8. Proiectarea mașinilor-unelte prioritizează întreținerea.Dispunerea pieselor mari ale acestei mașini-unelte se bazează pe principiul deschis, ceea ce este convenabil pentru instalare, reglare și întreținere, iar în unele piese au fost lăsate ferestre de întreținere;
9. Mașina-unealtă este ușor de utilizat, operat și întreținut și are un aspect frumos.Utilizarea și întreținerea mașinilor-unelte nu vor pune în pericol sănătatea persoanelor și nu vor polua mediul înconjurător;
| Articol | Unitate | V5-320B | V5-630B | V5-1000A | ||||
| Masă | ||||||||
| Diametru | mm | 320 | 630 | 1000 | ||||
| Sarcină orizontală maximă | kg | 150 | 500 | 3000 | ||||
| Sarcină verticală maximă | 100 | 300 | 2000 | |||||
| Canale în T (număr X lățime) | Nr. X mm | 8X10H8 | 8X14H8 | 5X18 | ||||
| Gama de prelucrare | ||||||||
| Distanța de la vârful axului | Max. (mm) | 430 | 550 | 1080 | ||||
| pe suprafața mesei | Min. (mm) | 100 | 150 | 180 | ||||
| Axa X | mim | 450 | 600 | 1150 | ||||
| Axa Y | mm | 320 | 450 | 1300 | ||||
| Axa Z | mm | 330 | 400 | 900 | ||||
| Axa B | 。 | -35~ +110 | -35~ +110 | -150~ +130 | ||||
| Axa C | 。 | n X 360 | n X 360 | n X 360 | ||||
| Ax | ||||||||
| Suport pentru scule | BT30 | HSKE40 | BT40 | HSKA63 | BT50 | HSKA100 | ||
| Știft de tragere | MAS403 BT30-I | MAS403 BT40-I | MAS403 BT50-I | |||||
| Viteză nominală | rotații pe minut | 12000 | 17500 | 1800 | 2000 | 1500 | ||
| Viteză maximă | 24000 | 32000 | 12000 | 18000 | 10000 | |||
| Cuplu de ieșire al axului motorizat (S1/S6) | Nm | 12/15,5 | 6/8.2 | 69/98 | 72/88 | 191/236 | ||
| Putere de ieșire a axului motorizat (S1/S6) | kW | 15/19,5 | 11/15 | 13/18,5 | 15/18,5 | 30/37 | ||
| Axa de coordonate | ||||||||
| Traversare rapidă | Axa X | m/min | 36 | 36 | 25 | |||
| Axa Y | 36 | 36 | 25 | |||||
| Axa Z | 36 | 36 | 25 | |||||
| Viteză maximă | Axa B | rotații pe minut | 100 | 15 | ||||
| Axa C | 80 | |||||||
| 130 | 80 | 30 | ||||||
| Schimbător automat de scule | ||||||||
| Tip | Tipul discului | Tipul discului | Schimbător automat de scule servo de tip lanț orizontal | |||||
| Selectarea instrumentelor | Principiul proximității bidirecționale
| Principiul proximității bidirecționale
| Principiul proximității bidirecționale | |||||
| Capacitate | T | 24/30 | 24 | 30 | ||||
| Lungimea maximă a sculei | mm | 200 | 300 | 400 | ||||
| Greutatea sculei Ma | kg | 3.5 | 8 | 20 | ||||
| Diametrul maxim al discului | Deplin | mm | 65 | 80 | 125 | |||
| Pozițiile adiacente sunt goale | 125 | 150 | 180 | |||||
| Precizie | ||||||||
| Standarde de implementare | GB/T 20957 | GB/T 20957 | GB/T 20957 | |||||
| Precizia poziționării | Axa X/Y/Z | mm
| 0,006 | 0,007 | 0,08 | |||
| Axa B/C | „ | 6 | 6 | 8 | ||||
| Repetabilitate | Axa X/Y/Z | mm | 0,004 | 0,005 | 0,006 | |||
| Axa B/C | „ | 4 | 4 | 6 | ||||
| Greutate | kg | 4000 | 6500 | 33000 | ||||
| Capacitate | KVA | 45 | 45 | 80 | ||||
| Dimensiuni totale (LXÎ) | mm | 3460 X 3000 X 2335 | 4000 X 4000 X 3200 | 7420X4800X4800 | ||||
Categorii de produse
-

Centru de prelucrare CNC de înaltă rigiditate din seria VC...
-

Ghidaj liniar cu coloană mobilă orizontală seria HP...
-

Ghidaj liniar cu coloană mobilă orizontală seria HT...
-

Mașină de prelucrat CNC de mare putere cu patru căi din seria VS...
-

Centru de prelucrare CNC seria V cu rigiditate ridicată
-

Centru de prelucrare CNC cu coloană dublă din seria X
-

Centru de prelucrare CNC orizontal cu 5 axe TKG1600
-

Centru de strunjire și frezare verticală CNC pentru materiale compozite...
-

Centru de prelucrare CNC de mare viteză seria GM
-

Frezare CNC de mare viteză seria GT
-

Strung CNC cu două axe SK32
-

Centru de prelucrare vertical CNC RFTV510 pentru roți...