


Centru de prelucrare CNC orizontal cu 5 axe TKG1600


Caracteristici
I. Structură de înaltă rigiditate
Mașina adoptă un centru de greutate jos, un design integral al corpului, asigurând stabilitatea structurală. Combinată cu ghidaje liniare de dimensiuni mari și suporturi multi-glisoare, îmbunătățește semnificativ rigiditatea la așchiere și stabilitatea dinamică.
Axele X/Y/Z utilizează șuruburi cu bile cu pas mare, atingând o poziționare rapidă și o precizie susținută.
II. Performanță de mișcare de mare viteză și eficiență ridicată
Viteza de avans rapid pe axa XYZ atinge până la 60 m/min, iar schimbarea sculelor durează doar 5 secunde.
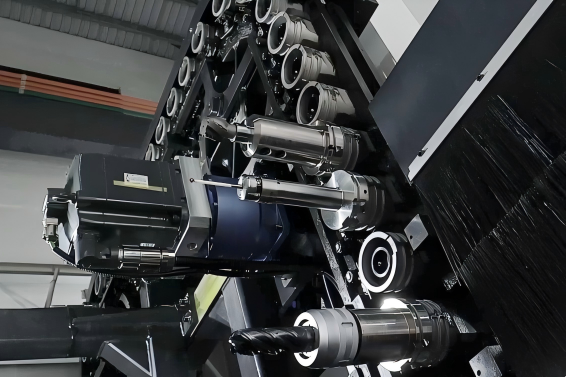
Sistemul de magazie a sculelor acționat de servomotoare poate preselecta următoarea sculă în timpul prelucrării, permițând angajarea directă fără așteptare și scurtând timpul de neașchiere.
În timpul schimbării sculelor axului principal, a patra și a cincea axă sunt prepoziționate sincron, permițând continuarea prelucrării imediat după schimbarea sculei, obținându-se o poziționare mai rapidă și cicluri de prelucrare mai scurte.
Avansul de mare viteză și schimbarea inteligentă a sculelor lucrează împreună pentru a îmbunătăți semnificativ eficiența generală a ciclului mașinii.
III. Sistem de ax cu suport dublu
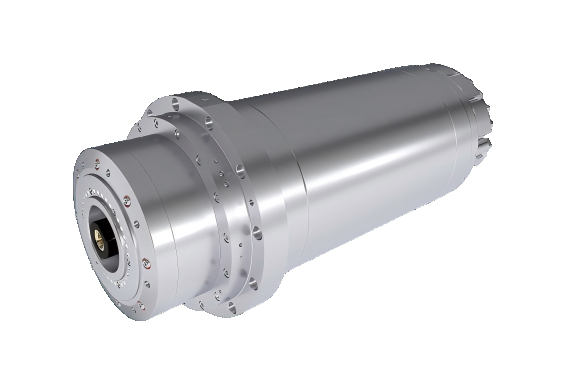
Mașina-unealtă este echipată cu o structură de ax cu dublu contact HSK-A100, cu o viteză maximă de 10.000 rpm și un cuplu maxim de 320 N·m.
Structura integrată a axului suprimă eficient deformarea termică și vibrațiile, asigurând o precizie stabilă și un finisaj excelent al suprafeței la viteze mari.
Designul cu contact dublu oferă o rigiditate excelentă în timpul așchierilor intense, reducând timpul de prelucrare și prelungind durata de viață a axului și a sculei.
Un sistem de control termostatic circulant încorporat pe inelul exterior al axului disipă continuu căldura, prevenind deviația termică și menținând o precizie ridicată.
IV. Sistem inteligent de răcire
Lichidul de răcire la înaltă presiune este pulverizat cu precizie de la orificiul central străpuns al axului principal către muchia așchietoare a sculei, obținând o răcire eficientă și o îndepărtare rapidă a așchiilor.
Sistemul dispune de reglare cu senzor de presiune, ajustând automat presiunea (interval programabil 30–70 kg/cm²) în funcție de modificările sculei și ale traiectoriei, menținând o presiune constantă în punctul de așchiere.
Combinată cu sistemul de circulație termostatică al axului principal, întreaga mașină rămâne precisă și stabilă chiar și în condiții de funcționare prelungită la viteză mare, prelungind semnificativ durata de viață atât a sculelor, cât și a axului principal.
V. Cursă mare cu cinci axeSimultanStructura
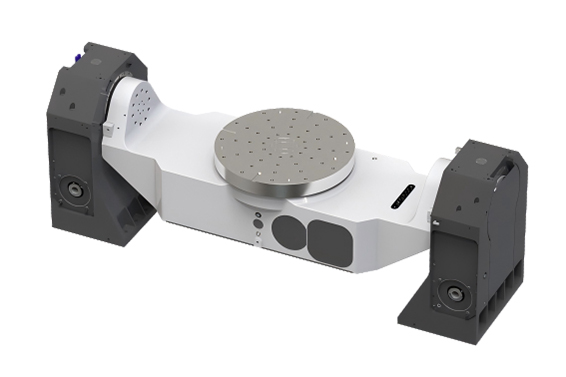
Folosind un design cu masă joasă și cap dublu pivotant, oferă un spațiu amplu de prelucrare: diametru maxim de rotație a piesei de prelucrat 1600 mm, înălțime de prelucrare 550 mm, interval de înclinare de la -140° la +20° și o capacitate maximă de încărcare a mesei de 1000 kg.
Axa A utilizează un sistem cu două motoare și două frâne, oferind un cuplu de frânare puternic, o poziționare precisă și contracarând eficient cuplul opus din așchierea puternică.
Axa C este echipată cu o structură de acționare cu angrenaj melcat de înaltă precizie, care asigură zero joc și o capacitate mare de încărcare, asigurând complet precizia prelucrării sincrone pe cinci axe.
VI. Automatizare și fiabilitate
Masa de lucru integrează o articulație rotativă cu 12 canale cu canale pneumatice-hidraulice, permițând funcții automatizate precum prinderea automată, controlul automat al ușii, detectarea automată a ruperii sculelor, răcirea automată prin pulverizare și îndepărtarea așchiilor.
Axul principal dispune de un sistem de articulații rotative cu 8/12 canale pentru a asigura o presiune hidraulică stabilă în dispozitivul de fixare în timpul prelucrării.
Mașina-unealtă are, de asemenea, interfețe rezervate pentru testarea etanșeității și personalizare, facilitând viitoarele fabricații inteligente și actualizările fără personal.
Această serie de configurații automate permite mașinii-unelte să funcționeze continuu 24/7, asigurând o producție stabilă și eficientă.
VII. Sistem de transmisie de mare viteză
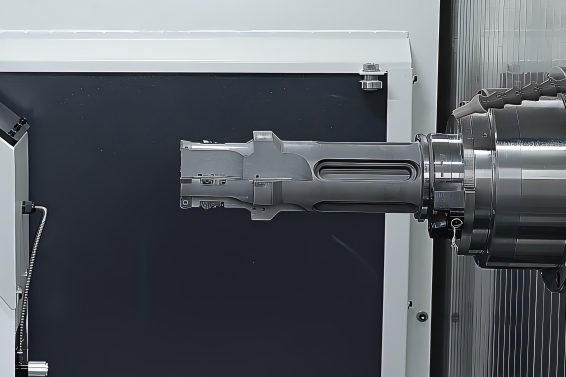
Întreaga axă utilizează o combinație de șuruburi cu bile cu diametru mare și ghidaje liniare cu role, atingând o mișcare de mare viteză și o rigiditate superioară.
Structura de acționare directă a servomotorului elimină jocul transmisiei, rezultând un răspuns mai rapid și o poziționare mai precisă.
Performanța excelentă de accelerare și decelerare reduce semnificativ timpul de neașchiere, ceea ce duce la o viteză de producție și o eficiență de procesare mai mari.
Specificații tehnice
| Parametrii axei liniare | ||
| 1 | Interval de cursă pe axe X/Y/Z (mm) | 1600/1100/850 |
| Parametrii axei de rotație | ||
| 1 | Deplasare pe axa A | -140°~+20° |
| 2 | Deplasare pe axa C | 360° |
| Hrană | ||
| 1 | Traversare rapidă: m/min | 60 |
| 2 | Viteză de avans de tăiere: m/min | 20 |
| 3 | Accelerație rapidă de traversare: g | 1G |
| Parametrii mașinii | ||
| 1 | Înălțime totală (mm) | 4560 |
| 2 | Amprentă (mm) | 3.757 × 3.371 |
| 3 | Greutate netă a mașinii: t | 22 |
| Parametrii tabelului de lucru | ||
| 1 | LucreazăDimensiune posibilă: mm | φ800 |
| 2 | Interval de înălțime a piesei de prelucrat: mm | 550 |
| 3 | Diametru maxim de balansare: mm | 1600 |
| 4 | Capacitate maximă de încărcare a mesei: kg | 1000 |
| Parametrii magazinului de scule | ||
| 1 | Capacitate magazie scule: scule | 60 |
| 2 | Timp de schimbare a sculei TT:s | 5 |
| 3 | Lungime maximă a sculei: mm | 550 |
| 4 | Greutate maximă a sculei: kg | 25 |
| Configurație de bază | ||
| 1 | 5 axe, 4 conturări simultane · Controlul punctului central al sculei | √ |
| 2 | Răcire prin ax | (50 kg/cm²) |
| 3 | Frână hidraulică pe axa A/C | √ |
| 4 | Ax | 10.000 rpm, conicitate HSK-A100 |
| 5 | Sistem de acționare pe axa A/C | Antrenare cu melc de precizie |
| 6 | Sistem de frânare pe axa A/C | Sistem de frânare hidraulică |
| 7 | Sistem de răcire a axului | √ |
| 8 | Sistem de transport așchii | √ |
| 9 | Unitate de putere hidraulică | √ |
| 10 | Funcția de gestionare a sculelor | √ |
| 11 | Generator manual de impulsuri | √ |
| Sistem | ||
| 1 | SINUMERIK 828D | √ |
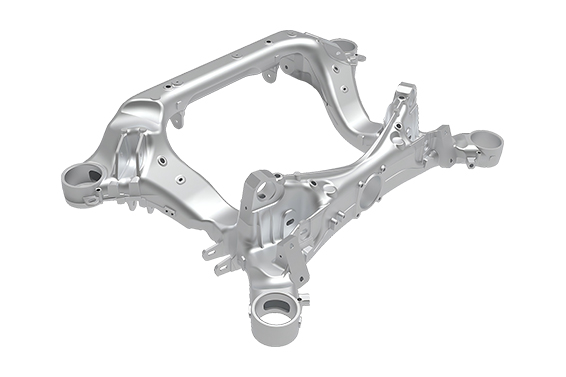
Exemplu de procesare
I. Structură de înaltă rigiditate
Mașina adoptă un centru de greutate jos, un design integral al corpului, asigurând stabilitatea structurală. Combinată cu ghidaje liniare de dimensiuni mari și suporturi multi-glisoare, îmbunătățește semnificativ rigiditatea la așchiere și stabilitatea dinamică.
Axele X/Y/Z utilizează șuruburi cu bile cu pas mare, atingând o poziționare rapidă și o precizie susținută.
II. Performanță de mișcare de mare viteză și eficiență ridicată
Viteza de avans rapid pe axa XYZ atinge până la 60 m/min, iar schimbarea sculelor durează doar 5 secunde.
Sistemul de magazie a sculelor acționat de servomotoare poate preselecta următoarea sculă în timpul prelucrării, permițând angajarea directă fără așteptare și scurtând timpul de neașchiere.
În timpul schimbării sculelor axului principal, a patra și a cincea axă sunt prepoziționate sincron, permițând continuarea prelucrării imediat după schimbarea sculei, obținându-se o poziționare mai rapidă și cicluri de prelucrare mai scurte.
Avansul de mare viteză și schimbarea inteligentă a sculelor lucrează împreună pentru a îmbunătăți semnificativ eficiența generală a ciclului mașinii.
III. Sistem de ax cu suport dublu
Mașina-unealtă este echipată cu o structură de ax cu dublu contact HSK-A100, cu o viteză maximă de 10.000 rpm și un cuplu maxim de 320 N·m.
Structura integrată a axului suprimă eficient deformarea termică și vibrațiile, asigurând o precizie stabilă și un finisaj excelent al suprafeței la viteze mari.
Designul cu contact dublu oferă o rigiditate excelentă în timpul așchierilor intense, reducând timpul de prelucrare și prelungind durata de viață a axului și a sculei.
Un sistem de control termostatic circulant încorporat pe inelul exterior al axului disipă continuu căldura, prevenind deviația termică și menținând o precizie ridicată.
IV. Sistem inteligent de răcire
Lichidul de răcire la înaltă presiune este pulverizat cu precizie de la orificiul central străpuns al axului principal către muchia așchietoare a sculei, obținând o răcire eficientă și o îndepărtare rapidă a așchiilor.
Sistemul dispune de reglare cu senzor de presiune, ajustând automat presiunea (interval programabil 30–70 kg/cm²) în funcție de modificările sculei și ale traiectoriei, menținând o presiune constantă în punctul de așchiere.
Combinată cu sistemul de circulație termostatică al axului principal, întreaga mașină rămâne precisă și stabilă chiar și în condiții de funcționare prelungită la viteză mare, prelungind semnificativ durata de viață atât a sculelor, cât și a axului principal.
V. Cursă mare cu cinci axeSimultanStructura
Folosind un design cu masă joasă și cap dublu pivotant, oferă un spațiu amplu de prelucrare: diametru maxim de rotație a piesei de prelucrat 1600 mm, înălțime de prelucrare 550 mm, interval de înclinare de la -140° la +20° și o capacitate maximă de încărcare a mesei de 1000 kg.
Axa A utilizează un sistem cu două motoare și două frâne, oferind un cuplu de frânare puternic, o poziționare precisă și contracarând eficient cuplul opus din așchierea puternică.
Axa C este echipată cu o structură de acționare cu angrenaj melcat de înaltă precizie, care asigură zero joc și o capacitate mare de încărcare, asigurând complet precizia prelucrării sincrone pe cinci axe.
VI. Automatizare și fiabilitate
Masa de lucru integrează o articulație rotativă cu 12 canale cu canale pneumatice-hidraulice, permițând funcții automatizate precum prinderea automată, controlul automat al ușii, detectarea automată a ruperii sculelor, răcirea automată prin pulverizare și îndepărtarea așchiilor.
Axul principal dispune de un sistem de articulații rotative cu 8/12 canale pentru a asigura o presiune hidraulică stabilă în dispozitivul de fixare în timpul prelucrării.
Mașina-unealtă are, de asemenea, interfețe rezervate pentru testarea etanșeității și personalizare, facilitând viitoarele fabricații inteligente și actualizările fără personal.
Această serie de configurații automate permite mașinii-unelte să funcționeze continuu 24/7, asigurând o producție stabilă și eficientă.
VII. Sistem de transmisie de mare viteză
Întreaga axă utilizează o combinație de șuruburi cu bile cu diametru mare și ghidaje liniare cu role, atingând o mișcare de mare viteză și o rigiditate superioară.
Structura de acționare directă a servomotorului elimină jocul transmisiei, rezultând un răspuns mai rapid și o poziționare mai precisă.
Performanța excelentă de accelerare și decelerare reduce semnificativ timpul de neașchiere, ceea ce duce la o viteză de producție și o eficiență de procesare mai mari.
| Parametrii axei liniare | ||
| 1 | Interval de cursă pe axe X/Y/Z (mm) | 1600/1100/850 |
| Parametrii axei de rotație | ||
| 1 | Deplasare pe axa A | -140°~+20° |
| 2 | Deplasare pe axa C | 360° |
| Hrană | ||
| 1 | Traversare rapidă: m/min | 60 |
| 2 | Viteză de avans de tăiere: m/min | 20 |
| 3 | Accelerație rapidă de traversare: g | 1G |
| Parametrii mașinii | ||
| 1 | Înălțime totală (mm) | 4560 |
| 2 | Amprentă (mm) | 3.757 × 3.371 |
| 3 | Greutate netă a mașinii: t | 22 |
| Parametrii tabelului de lucru | ||
| 1 | Dimensiunea mesei de lucru: mm | φ800 |
| 2 | Interval de înălțime a piesei de prelucrat: mm | 550 |
| 3 | Diametru maxim de balansare: mm | 1600 |
| 4 | Capacitate maximă de încărcare a mesei: kg | 1000 |
| Parametrii magazinului de scule | ||
| 1 | Capacitate magazie scule: scule | 60 |
| 2 | Timp de schimbare a sculei TT:s | 5 |
| 3 | Lungime maximă a sculei: mm | 550 |
| 4 | Greutate maximă a sculei: kg | 25 |
| Configurație de bază | ||
| 1 | 5 axe, 4 conturări simultane · Controlul punctului central al sculei | √ |
| 2 | Răcire prin ax | (50 kg/cm²) |
| 3 | Frână hidraulică pe axa A/C | √ |
| 4 | Ax | 10.000 rpm, conicitate HSK-A100 |
| 5 | Sistem de acționare pe axa A/C | Antrenare cu melc de precizie |
| 6 | Sistem de frânare pe axa A/C | Sistem de frânare hidraulică |
| 7 | Sistem de răcire a axului | √ |
| 8 | Sistem de transport așchii | √ |
| 9 | Unitate de putere hidraulică | √ |
| 10 | Funcția de gestionare a sculelor | √ |
| 11 | Generator manual de impulsuri | √ |
| Sistem | ||
| 1 | SINUMERIK 828D | √ |
Categorii de produse
-

Centru de prelucrare CNC de înaltă rigiditate din seria VC...
-

Ghidaj liniar cu coloană mobilă orizontală seria HP...
-

Ghidaj liniar cu coloană mobilă orizontală seria HT...
-

Mașină de prelucrat CNC de mare putere cu patru căi din seria VS...
-

Centru de prelucrare CNC seria V cu rigiditate ridicată
-

Centru de prelucrare CNC cu coloană dublă din seria X
-

Centru de prelucrare CNC orizontal cu 5 axe TKG1600
-

Centru de strunjire și frezare verticală CNC pentru materiale compozite...
-

Centru de prelucrare CNC de mare viteză seria GM
-

Frezare CNC de mare viteză seria GT
-

Strung CNC cu două axe SK32
-

Centru de prelucrare vertical CNC RFTV510 pentru roți...