


Centru de prelucrare cu 5 axe V5-1000A
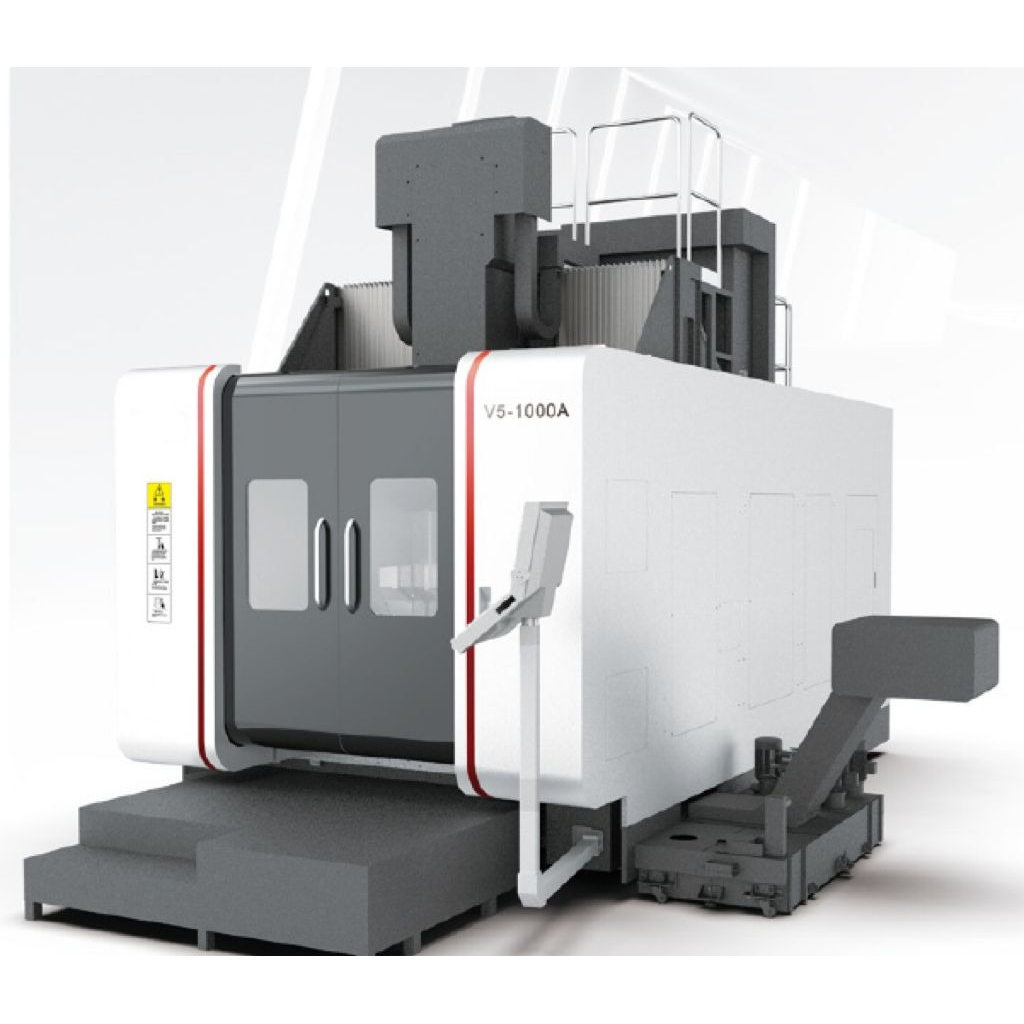
Centru de prelucrare verticală cu cinci axe
Centrul de prelucrare cu cinci axe V5-1000A adoptă o structură stabilă cu portal închis și este echipat cu un ax electric standard, o placă rotativă CNC cu acționare directă pe două axe și un magazin de scule cu servo-lanț orizontal. Poate realiza prelucrarea de mare viteză, înaltă precizie și eficientă a pieselor complexe. Este utilizat pe scară largă în fabricarea de vehicule energetice, mașini de tunat integrale pentru aviație, rotoare pentru turbine cu abur, matrițe și alte produse.
1. Dispunerea generală a mașinii
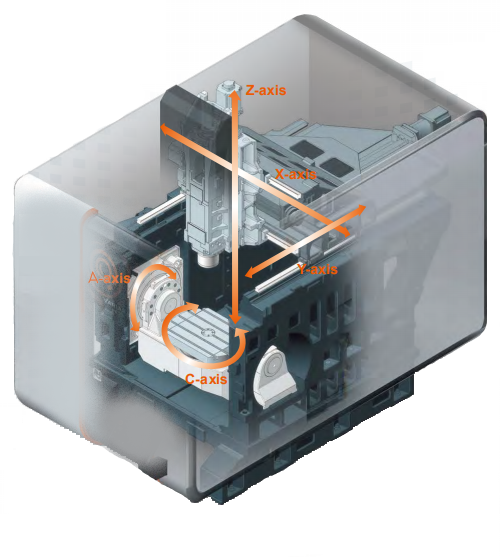
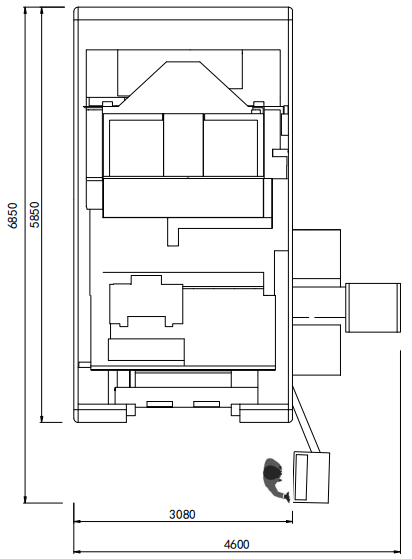
Centrul de prelucrare cu cinci axe V5-1000A adoptă o structură stabilă de tip portal, coloana este fixată pe bază, grinda se mișcă longitudinal de-a lungul coloanei (direcția Y), placa glisantă se mișcă lateral de-a lungul grinzii (direcția X), iar capătul de prelucrare se mișcă vertical de-a lungul plăcii glisante (direcția Z). Bancul de lucru adoptă o structură de suport cu acționare directă dezvoltată de companie, iar diverși indicatori de performanță au atins nivelul avansat internațional.
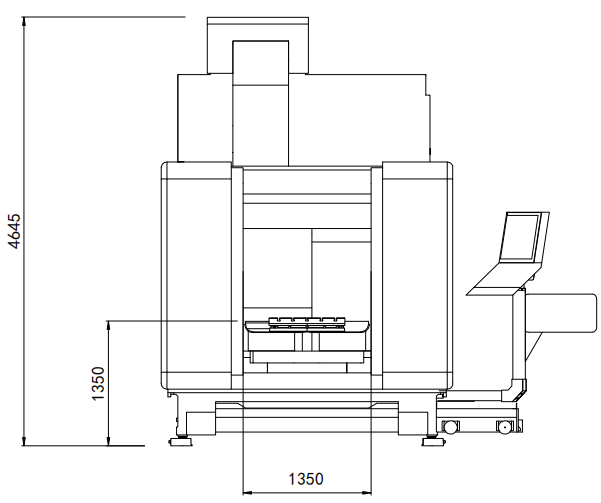
2. Sistem de hrănire
Axele X, Y, Z adoptă ghidaje liniare cu role de înaltă precizie și rigiditate ultra-înaltă și șuruburi cu bile de înaltă performanță, cu frecare dinamică și statică redusă, sensibilitate ridicată, vibrații reduse la viteză mare, fără curgere la viteză mică, precizie ridicată de poziționare și performanțe excelente ale servomotorului.
Servomotoarele pe axe X, Y, Z sunt conectate cu șuruburi cu bile de înaltă precizie prin intermediul unor reductoare de precizie, cu alimentare flexibilă, poziționare precisă și transmisie de înaltă precizie.
Servomotorul pe axa Z are funcție de frânare. În cazul unei pene de curent, poate menține automat frâna pentru a fixa ferm arborele motorului, astfel încât acesta să nu se poată roti, ceea ce joacă un rol în protecția siguranței.
3. Ax electric
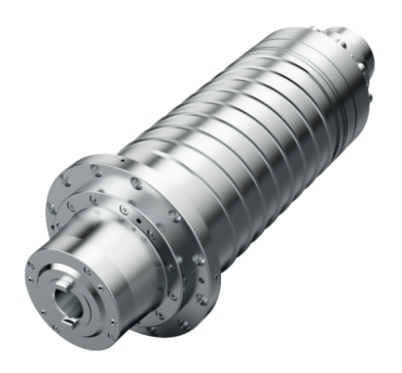
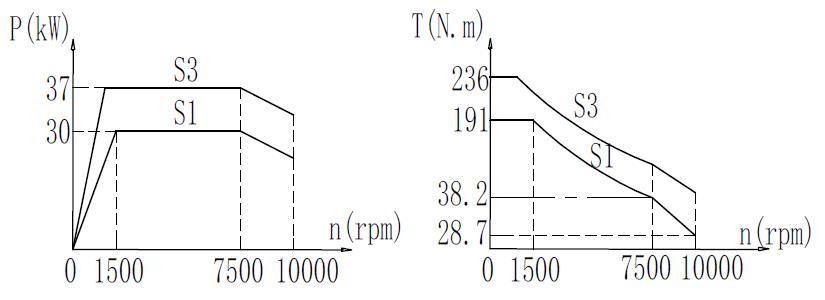
Axul motorizat adoptă axul motorizat BT50 dezvoltat de producător (axul motorizat HSKA100 este opțional), iar capătul este echipat cu o îmbinare cu pulverizare inelară pentru răcirea sculei. Acesta are avantajele vitezei mari, preciziei ridicate, răspunsului dinamic ridicat etc. și poate realiza o reglare continuă a vitezei, un encoder de înaltă precizie încorporat, poate realiza o oprire direcțională precisă și filetare rigidă.
4. Platan
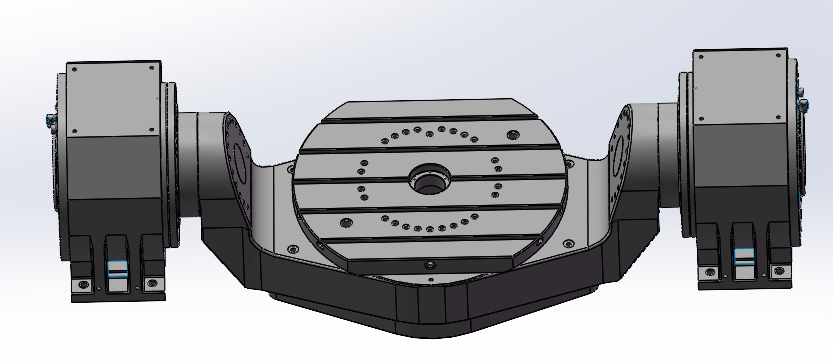
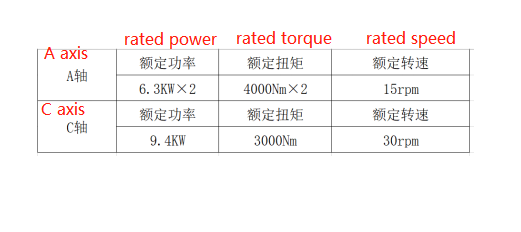
Platoul rotativ cu acționare directă pe două axe, dezvoltat de producător, este echipat cu un encoder absolut de înaltă precizie și este răcit de un răcitor de apă la o temperatură constantă. Acesta are avantajele unei rigidități ridicate, preciziei ridicate și răspunsului dinamic ridicat. Masa de lucru adoptă caneluri radiale în T de 5-18 mm, iar sarcina admisibilă este de 2000 kg (distribuită uniform).
5. Magazie de scule
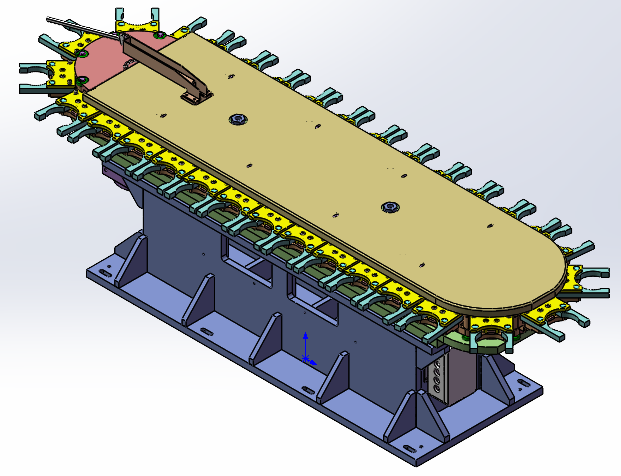
Magazia de scule adoptă o magazie de scule cu servomotor cu lanț orizontal BT50, care poate găzdui 30 de scule.
6. Sistem de feedback cu buclă complet închisă
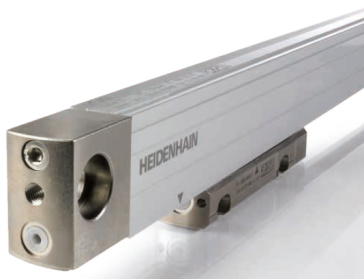
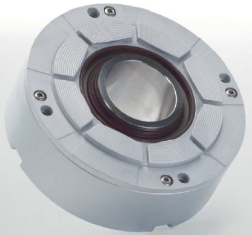
Axele liniare X, Y, Z sunt echipate cu riglă cu valoare absolută HEIDENHAIN LC195S; mesele rotative A și C sunt echipate cu encodere unghiulare cu valoare absolută HEIDENHAIN RCN2310 pentru a realiza un feedback complet în buclă închisă pe 5 axe de avans, asigurând o precizie ridicată și o retenție ridicată a mașinii.
7. Sistem de răcire și pneumatic
Echipat cu pompă de răcire cu debit mare și rezervor de apă pentru a asigura o răcire suficientă a sculelor și pieselor de prelucrat. Fața frontală a capului de prelucrare este echipată cu duze de răcire, care pot fi controlate prin cod M sau panou de control.
Echipat cu un răcitor de apă pentru răcire la temperatură constantă, pentru a asigura că axul electric și platanul rotativ cu acționare directă sunt în stare bună de funcționare și pot funcționa eficient pentru o perioadă lungă de timp.
Sistemul pneumatic adoptă componente pneumatice pentru filtrare și realizează funcțiile de curățare și suflare a orificiului conic al axului, protejarea etanșării cu aer a rulmentului axului și suflarea și curățarea riglei de șlefuire.
8. Sistem centralizat de lubrifiere
Blocul de glisare al șinei de ghidare și piulița șurubului cu bile sunt lubrifiate cu vaselină subțire, iar lubrifierea este asigurată regulat și cantitativ pentru a asigura precizia și stabilitatea șurubului cu bile și a șinei de ghidare.
9. Sistem de lubrifiere cu ulei și gaz
Axul electric este echipat cu un dispozitiv de lubrifiere cu ulei și gaz importat, care poate lubrifia și răci complet axul. Senzorul poate furniza o alarmă de lubrifiere anormală, ceea ce poate asigura în mod eficient funcționarea stabilă a axului la viteză mare pentru o perioadă lungă de timp.
10. Sistem de măsurare a piesei de prelucrat
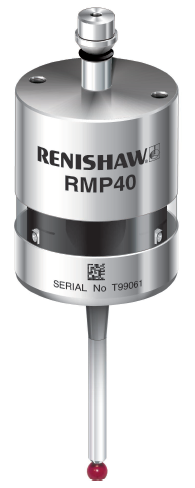
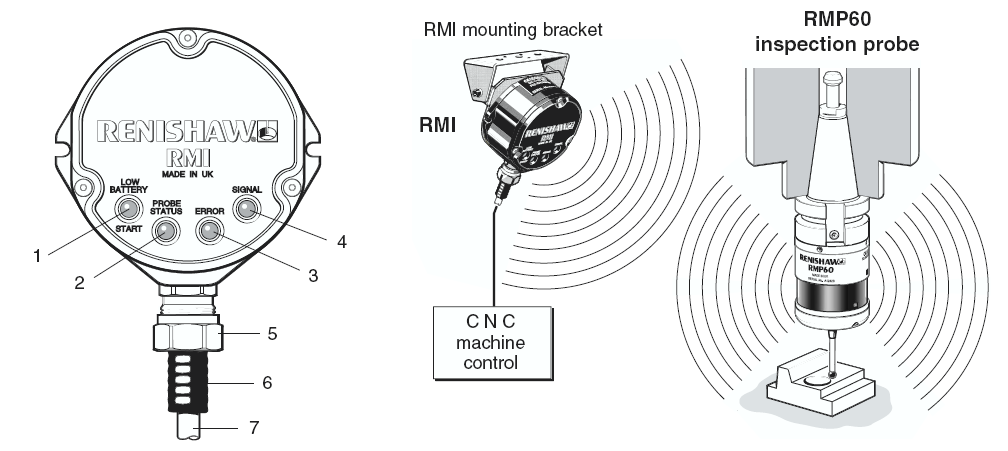
Mașina este echipată cu o sondă radio Renishaw RMP60, utilizată împreună cu receptorul RMI, frecvența de lucru este de la 2400 MHz la 2483,5 MHz, repetabilitatea măsurătorii unidirecționale este mai mică sau egală cu 1 µm (viteză de măsurare de 480 mm/min, utilizând un stylus de 50 mm), iar temperatura de lucru aplicabilă este de la 5°C la 55°C.
11. Sistem de măsurare a sculelor
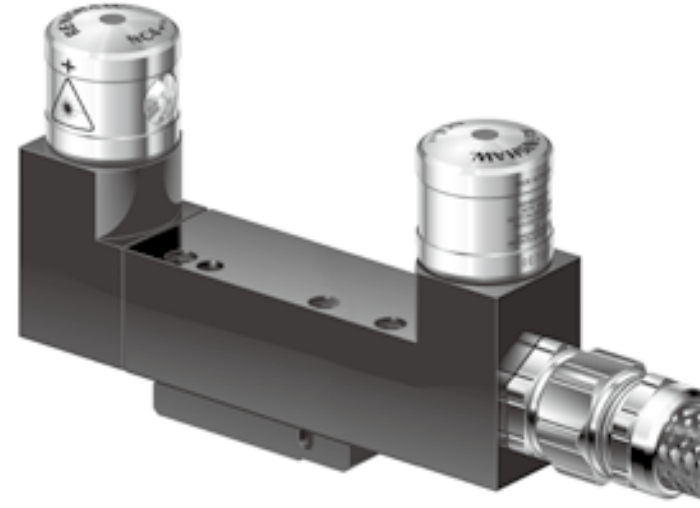
Mașina este echipată cu un dispozitiv de reglare a sculelor cu laser Renishaw NC4, repetabilitatea măsurătorii este de ±0,1 um, iar temperatura de lucru este cuprinsă între 5°C și 50°C.
12. Funcție de calibrare de precizie pe cinci axe
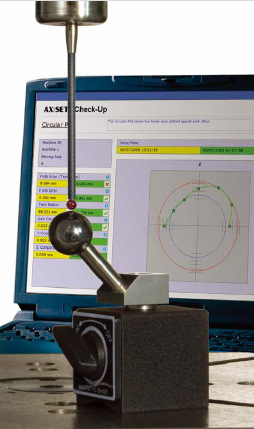
Mașina este echipată cu kitul de verificare a liniei axei rotative AxiSet Check-Up de la Renishaw, asociat cu sistemul de măsurare a pieselor de prelucrat RMP60, permițând utilizatorilor mașinii să verifice rapid și precis starea axelor rotative și să identifice problemele cauzate de schimbările de temperatură și umiditate, coliziunile mașinii sau uzura acesteia. Mașina poate ajusta și localiza rapid verificările de performanță, poate compara și monitoriza modul în care mașinile complexe se schimbă în timp.
13. protecția mașinii
Mașina adoptă o carcasă de protecție complet închisă, care îndeplinește standardele de siguranță pentru a preveni stropirea cu lichid de răcire și așchii, asigură o funcționare sigură și are un aspect plăcut. Direcția X a mașinii este echipată cu o carcasă de protecție blindată, care poate proteja eficient șina de ghidare și șurubul cu bile.
14. condițiile de lucru ale mașinii
(1) Alimentare: curent alternativ trifazat 380V±10% 50HZ±1HZ
(2) Temperatura ambiantă: 5℃-40℃
(3) Temperatura optimă: 20℃±2℃
(4) Umiditate relativă: 20-75%
(5) Presiunea sursei de aer: 6±1 bar
(6) Debitul sursei de aer: 500 L/min
15. Introducerea funcțiilor sistemului CNC
Configurația sistemului CNC Siemens 840Dsl.730
| Articol
| Nume
| Observații
|
| Funcții de sistem | Echivalentul minim al impulsului | Axă liniară 0,001 mm, axă rotativă 0,001° |
| Viteză de avans pe minut/rotație | ||
| Avans și avans rapid | ||
| Suprascrierea vitezei de avans 0~120% | ||
| Limita de viteză a axului | ||
| Așchiere cu viteză constantă a axului | ||
| Monitorizarea axului | ||
| Suprareglare ax 50~120% | ||
| Afișajul vitezei axului | ||
| CADRU | Realizarea transformării sistemului de coordonate și a prelucrării înclinate | |
| Comutare directă/indirectă a sistemului de măsurare | ||
| Funcția de anticipare sau funcția de anticipare | ||
| Compensarea erorii de pas a șurubului de acționare | ||
| Compensarea erorilor sistemului de măsurare | ||
| Compensarea erorii cadranului | ||
| Compensarea jocului | ||
| Gestionarea sculelor | ||
| Configurație hardware | Numărul de axe de control | Cinci axe de coordonate X, Y, Z, A, C și o axă principală |
| Controlul simultan al numărului de axe | Legătură pe cinci axe X, Y, Z, A, C | |
| nume axă | X, Y, Z, A, C, SP | |
| monitor | Ecran LCD color de 15", text afișat în chineză/engleză | |
| Panou de operare | Tastatură CNC cu funcții complete OP015 | |
| interfața de comunicare om-mașină | Configurație standard TCU | |
| Panou de control al mașinii | Panou de control SINUMERIK MCP 483C PN, 50 taste mecanice cu LED, cu PROFINET, interfață Ethernet industrial | |
| Unitate de operare portabilă | ||
| Interfață standard pentru tastatură | ||
| Interfață Ethernet | Integrat pe NCU (funcție de conectare în rețea a atelierului deschis) | |
| Port USB | 3 x 0,5 A USB integrat pe TCU | |
| Program PLC | PLC317-3PN/DP | |
| Funcția de interpolare | Pauză de alimentare | |
| tăiere cu filet | ||
| Tăiere simultană | ||
| Interpolare liniară cu trei coordonate | ||
| Interpolare circulară arbitrară cu două coordonate | ||
| Interpolare elicoidală | ||
| Filetare / Filetare rigidă | ||
| programare | Teșire/rotunjire excesivă | |
| editor de program | Respectă standardul DIN66025, cu funcții de programare în limbaje de nivel înalt | |
| Programare absolută sau incrementală | ||
| Variabilă utilizator, setabilă | ||
| Salturi și ramificații de program | ||
| program macro | ||
| Translația și rotația sistemului de coordonate | ||
| Programare și prelucrare simultană | ||
| Instrucțiune de program pentru revenirea la punctul de referință | ||
| Programarea conturului și programarea ciclurilor fixe | ||
| Oglindire și scalare | ||
| selecția planului | ||
| Sistemul de coordonate al piesei de lucru | ||
| Ciclu închis de găurire și frezare | ||
| Decalaj zero | ||
| căutare bloc | ||
| Căutare număr program | ||
| Editare în fundal | ||
| protecția programului | ||
| Selectați programul după director | ||
| Funcții aritmetice și trigonometrice | ||
| Comparație și operații logice | ||
| Pachet software de prelucrare cu cinci axe | Transformare pe cinci axe; compensare scule pe cinci axe; funcție de rotație în jurul centrului sculei (RTCP) | |
| Funcție de protecție a siguranței | Limite programabile ale zonei de prelucrare | |
| Funcția de testare a programului | ||
| oprire de urgență | ||
| Monitorizarea limitelor software | ||
| Monitorizarea conturului | ||
| Detectarea coliziunilor de contur | ||
| Monitorizare statică | ||
| Monitorizarea locației | ||
| monitorizarea vitezei | ||
| Restricții privind zona de procesare | ||
| limită de cuplu | ||
| Funcții de siguranță Monitorizare ceas circuite de măsurare, supraîncălzire, baterie, tensiune, memorie, întrerupătoare de limită, monitorizare ventilator | ||
| Metoda de operare | AUTOMAT | |
| Reglare JOG (manuală) | ||
| Acționarea roții de mână | ||
| Introducerea manuală a datelor MDA | ||
| Diagnosticare NC și PLC cu afișare text, protector de ecran | ||
| funcționare și afișare | Afișajul funcției de autodiagnosticare | Inclusiv modul REF, modul incremental (x1, x10, x100) |
| Afișarea locației curente | ||
| Afișaj grafic | ||
| afișarea programului | ||
| afișarea erorilor de program | ||
| Afișajul erorilor de operare | ||
| Afișajul vitezei reale de tăiere | ||
| Afișaj meniu în chineză și engleză | ||
| Afișaj informații despre alarmă | ||
| Seturi multiple de instrucțiuni M-code | ||
| Suportă transferul de date pe magistrala PROFINET | ||
| comunicarea de date | Port USB | Datele NC, datele PLC și programele sunt salvate pe discul U pentru datele de intrare și ieșire |
| Transfer de date Ethernet | Prin intermediul interfeței Ethernet |
Parametrul principal
| Articol | Specificații | Unitate | |||
| banc de lucru
| dimensiunea biroului de lucru | φ1000×800 | mm | ||
| sarcină maximă admisă | 2000 | kg | |||
| Dimensiunea canalului T | 5×18 | 个×mm | |||
| prelucrare domeniu de aplicare
| Axa X | 1150 | mm | ||
| Axa Y | 1300 | mm | |||
| Axa Z | 900 | mm | |||
| Axa A | -150~+130 | ° | |||
| Axa C | 360 | ° | |||
| Distanța de la fața frontală a axului la masa de lucru | Maxim | 1080 | mm | ||
| Min. | 180 | mm | |||
| Ax
| Gaură conică | BT50 | |||
| Viteză nominală | 1500 | rot/min | |||
| viteză maximă | 10000 | ||||
| Cuplu de ieșire S1/S6 | 191/236 | Nm | |||
| Puterea motorului axului S1/S6 | 30/37 | kW | |||
| Axă
| mișcă-te repede | Axa X | 25 | m/min | |
| Axa Y | 25 | ||||
| Axa Z | 25 | ||||
| Viteză maximă a platanului | Axa A | 15 | rotații pe minut | ||
| Axa C | 30 | rotații pe minut | |||
| Puterea motorului pe axe X/Y/Z | 3.1/4.4/2 | kW | |||
| Puterea motorului pe axa A/C | 6,3 *2/ 9,4 | kW | |||
| Axa A | Cuplu nominal | 4000×2 | Nm | ||
| Axa C | Cuplu nominal | 3000 | Nm | ||
| viteză maximă de avans | X/Y/Z | 25 | m/min | ||
| Aer condiționat | 15/30 | rotații pe minut | |||
| Magazin de scule
| Formular magazin de scule | orizontală | |||
| metoda de selecție a instrumentelor | Selectarea celui mai apropiat instrument în două direcții | ||||
| Capacitatea magazinului de scule | 30 | T | |||
| Lungimea maximă a sculei | 400 | mm | |||
| Greutatea maximă a sculei | 20 | kg | |||
| Diametrul maxim al capului de tăiere | plin de cuțite | φ125 | mm | ||
| Instrument gol adiacent | φ180 | mm | |||
| poziţie precizie | Standard executiv | GB/T20957.4(ISO10791-4) | |||
| Axa X/Axa Y/Axa Z | 0,008/0,008/0,008 | mm | |||
| Axa B / axa C | 8″/8″ | ||||
| repeta poziţie precizie | Axa X/Axa Y/Axa Z | 0,006/0,006/0,006 | mm | ||
| Axa B / axa C | 6″/6″ | ||||
| Greutatea mașinii | 33000 | kg | |||
| capacitate electrică totală | 80 | KVA | |||
| dimensiunea conturului mașinii | 7420×4770×4800 | mm | |||
Listă de configurare
Standard
|
| 1. Componente principale (inclusiv baza, coloana, grinda, placa de glisare, cutia axului) |
| 2. Sistem de alimentare pe trei axe X, Y, Z | |
| 3. Platan tip suport AC1000 | |
| 4. Ax electric | |
| 5. Sistem de control electric (inclusiv tabloul electric, modulul de alimentare, modulul servo, PLC, panoul de operare, afișajul, unitatea portabilă, aparatul de aer condiționat din tabloul electric etc.) | |
| 6. Sistem hidraulic | |
| 7. Sistem pneumatic | |
| 8. Sistem centralizat de lubrifiere | |
| 9. Răcitor de apă | |
| 10. Transportor de așchii, rezervor de apă, colector de așchii | |
| 11. Riglă de răzuire | |
| 12. Capac de protecție a șinei | |
| 13. husă de protecție generală a mașinii | |
| 14. Sistem de măsurare a piesei de prelucrat | |
| 15. Instrument de reglare a sculelor | |
| 16. Funcție de calibrare de precizie pe cinci axe | |
|
| 1. 1 certificat de conformitate 2. Listă de ambalare 1 exemplar 3. 1 set de manual de utilizare al mașinii (versiunea electronică) 4. set de date de rezervă ale mașinii 1 (disc U) Manual de diagnosticare a alarmei 5.840D 1 set (versiune electronică)/Ghid de diagnosticare 828D 1 exemplar (versiune electronică) Manual de utilizare frezare 6.840D 1 exemplar (versiune electronică)/Manual de utilizare 828D 1 exemplar (versiune electronică) Manual de programare 840D 1 parte de bază (versiune electronică) / Manual de programare 828D 1 (versiune electronică) |
| Articol | Mărci |
| Motor și acționare pe axa X/Y/Z | Siemens, Germania |
| lanț energetic | Germania igus |
| rulment cu șurub | Japonia NSK/NACHI |
| Ghidaje liniare | Schneeberg, Germania |
| Magazin de scule | Okada |
| reductor | STOBER, Germania |
| Lubrifiere centralizată | Japonia |
| Șurub cu bile | SHUTON, Spania |
| Componente pneumatice | Japonia SMC |
| Aer condiționat electric din dulap | China |
| răcitor de apă | China |
| riglă de răzuit | HEIDENHAIN, Germania |
| Sistem de măsurare a piesei de prelucrat | Renishaw, Regatul Unit |
| Sistem de măsurare a sculelor | Renishaw, Regatul Unit |
| Patrs cu mașină | Specificații | Cantitate |
| Fier de călcat automat pentru saltele |
| 8 seturi |
| Șuruburi de ancorare |
| 8 seturi |
| inele | M30 | 2 bucăți |
| inele | M36 | 2 bucăți |
| bretele |
| 1 set |
| Cheie Allen | 10 | 1 |
| Cheie Allen | 12 | 1 |
| Cheie Allen | 14 | 1 |
| Cheie Allen | 19 | 1 |
| Suport pe axa Z |
| 1 |
| Suport pe axa X |
| 1 |
| Fixare pe axa Y |
| 1 |
Mulțumim pentru atenție!
Categorii de produse
-

Centru de prelucrare CNC de înaltă rigiditate din seria VC...
-

Ghidaj liniar cu coloană mobilă orizontală seria HP...
-

Ghidaj liniar cu coloană mobilă orizontală seria HT...
-

Mașină de prelucrat CNC de mare putere cu patru căi din seria VS...
-

Centru de prelucrare CNC seria V cu rigiditate ridicată
-

Centru de prelucrare CNC cu coloană dublă din seria X
-

Centru de prelucrare CNC orizontal cu 5 axe TKG1600
-

Centru de strunjire și frezare verticală CNC pentru materiale compozite...
-

Centru de prelucrare CNC de mare viteză seria GM
-

Frezare CNC de mare viteză seria GT
-

Strung CNC cu două axe SK32
-

Centru de prelucrare vertical CNC RFTV510 pentru roți...