


CNC orizontal cu 5 axe NHM-63-P
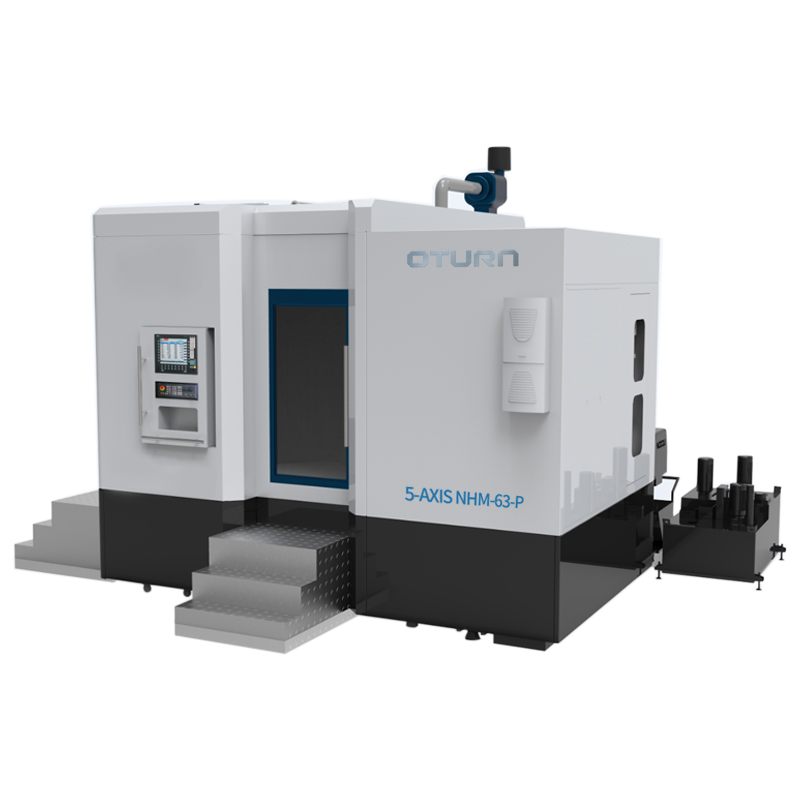
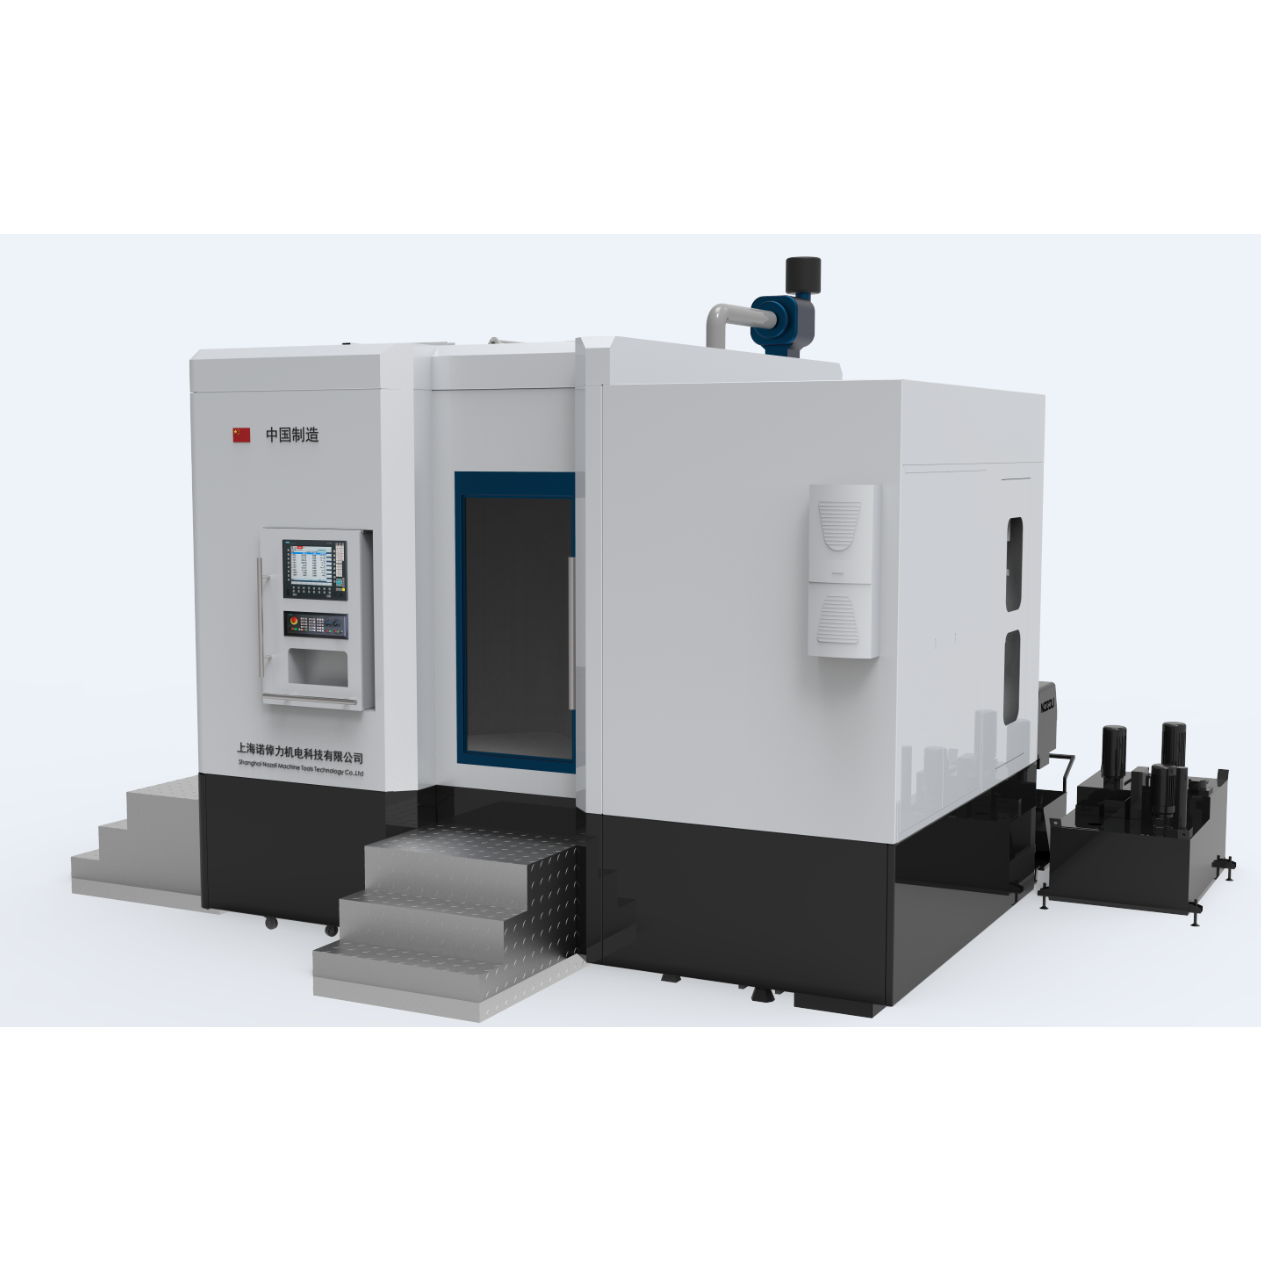
Introducerea mașinii cu 5 axe
Modelul NHM este un centru de prelucrare orizontal cu cinci axe, cu conversie verticală-orizontală. Configurația standard a mașinii-unelte este sistemul CNC SIEMENS 840D sl, iar acționarea directă cu servomotor Siemens este foarte probabilă, ceea ce face ca mașina-uneltă să aibă caracteristici precum precizie ridicată de poziționare, viteză mare de răspuns și procesare cu legături pe cinci axe. În același timp, mașina-uneltă este echipată cu un dispozitiv de schimbare automată a sculelor, care reflectă pe deplin procesarea eficientă și automată.
Mașina-unealtă se mișcă la stânga și la dreapta prin placa glisantă (axa X), masa de lucru se mișcă înainte și înapoi (axa Z), capul de prelucrare se mișcă în sus și în jos (axa Y), masa se rotește (axa C) și capul de frezare se rotește (axa B), ceea ce realizează legătura pe cinci axe. Întreaga mașină este compusă din pat, coloană, placă glisantă, masă rotativă, cap de frezare, sistem pneumatic, sistem automat de lubrifiere, sistem de răcire pentru îndepărtarea așchiilor, sistem electric și sistem de protecție complet închis.
Mașina-unealtă este echipată standard cu un ax electric, cu funcție de evacuare centrală a apei, care poate realiza slăbirea și broșarea automată a axului. Cele trei axe de avans liniare ale mașinii-unealtă, X, Y și Z, utilizează servomotoare pentru a acționa direct șurubul cu bile pentru a se roti prin cuplaj. Sistemul de transmisie are o precizie ridicată a mișcării și o rigiditate ridicată a transmisiei.
Principalele piese achiziționate ale mașinii-unelte sunt toate achiziționate de la mărci de primă clasă, cu răcitoare de apă, transportoare de așchii și camioane de așchii ca dotare standard.
Capetele vertical și orizontal pot fi rotite în două plane de rotație perpendiculare reciproc.
Realizează conversia verticală-orizontală și prelucrarea multi-fațetă și rezolvă frezarea multi-fațetată, multi-muchie și multi-canelură în diferite unghiuri într-o singură fixare a piesei de prelucrat.
Ax electric de înaltă performanță, timp scurt de prelucrare, eficiență ridicată de așchiere, sculă lungă, precizie ridicată de prelucrare
Design compact, sistem de prindere pasiv de înaltă sensibilitate, frână de înaltă stabilitate și prelucrare de înaltă precizie
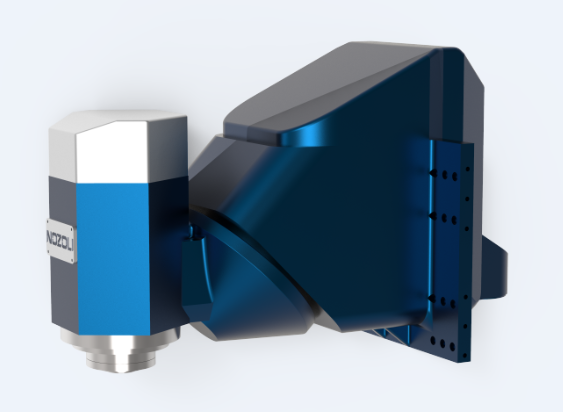
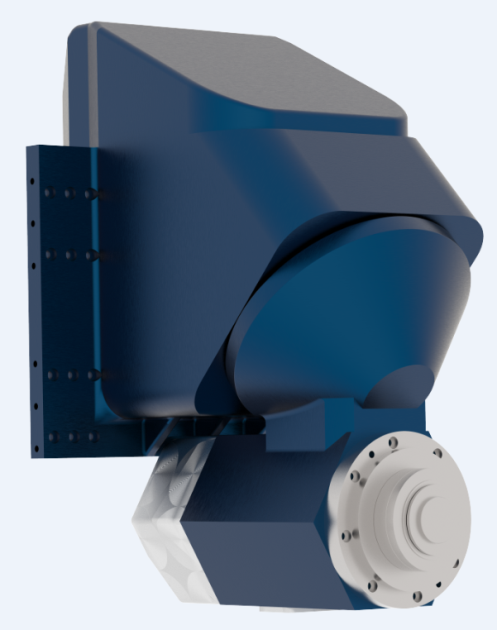
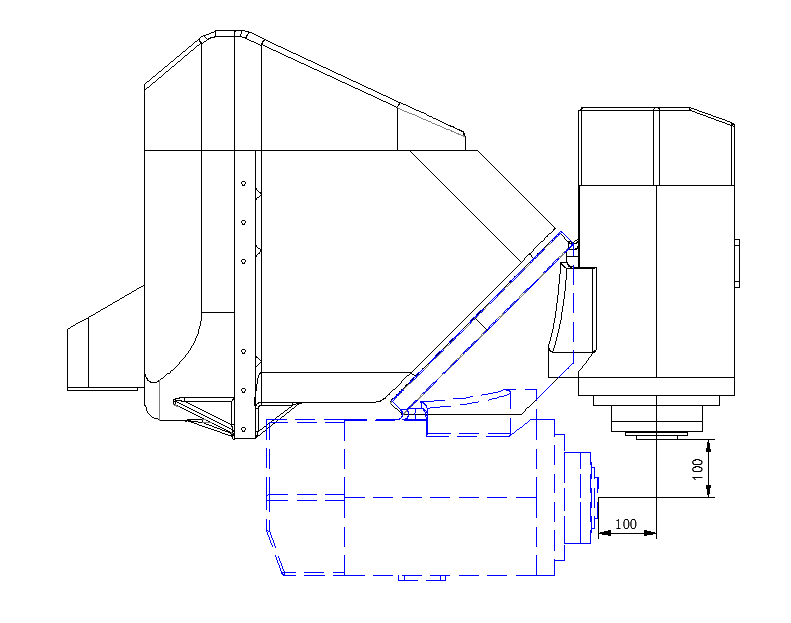
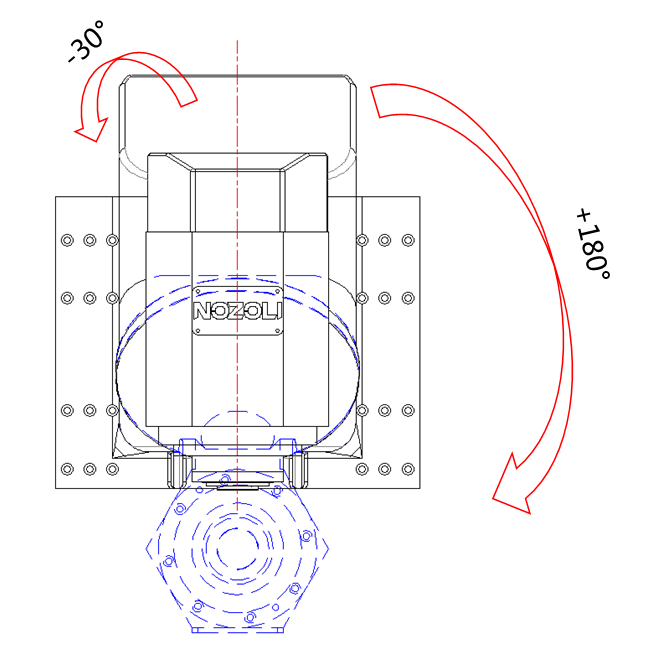
Modelul NHM este un centru de prelucrare cu cinci axe, tip conversie verticală-orizontală. Centrul de prelucrare pe trei axe adoptă ghidaje liniare cu role de înaltă precizie, rezistență la sarcini mari, viteză mare, rigiditate ridicată și zgomot redus, care se mișcă lin, fără a se mișca rapid și oferă performanțe de avans perfecte.
Mecanism de poziționare și prindere de înaltă precizie, utilizarea unui mecanism de poziționare și prindere de înaltă performanță poate asigura o prindere rigidă și o poziționare precisă a tăvii, iar precizia de poziționare repetată a tăvii poate ajunge la 0,003 mm.
Patul adoptă un pat integral în formă de T, iar rezistența la șocuri este îmbunătățită cu 15%. Designul este o structură în formă de T inversat pentru paturile verticale și orizontale, iar structura este compactă.
Are o gamă mai largă de prelucrare și o capacitate mai mare de încărcare a piesei de prelucrat
Design modular, extensibilitate bogată, poate fi utilizat ca un sistem de fabricație flexibil cu linii automate
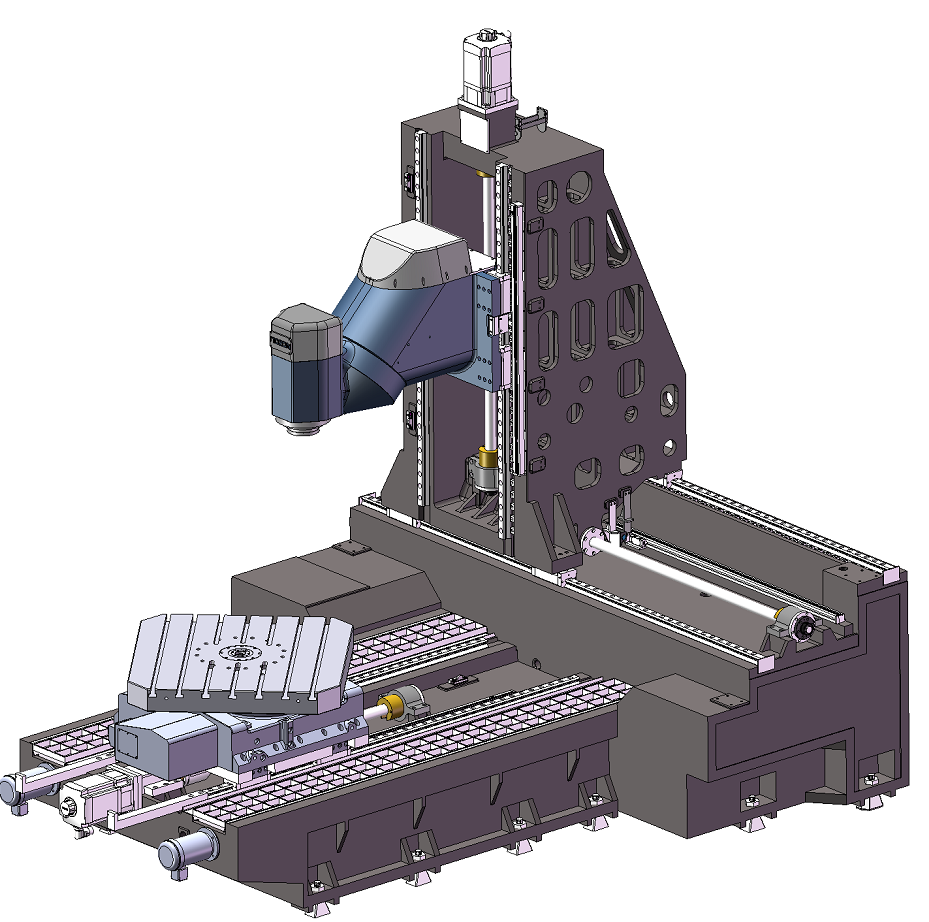
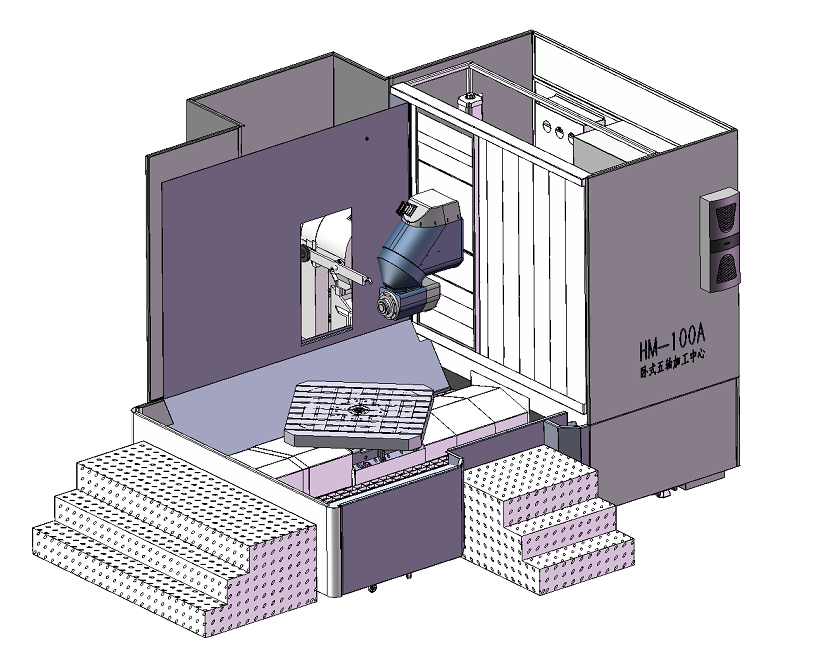
(1) Șină de ghidare în formă de X: coloana este echipată cu două șine de ghidare liniare cu role de 55 mm pentru sarcini mari. Poate îndeplini cerințele de rigiditate și rezistență ridicate și poate oferi avantaje tehnice precum coeficient de frecare redus, viteză mare de mișcare și durată lungă de viață; metodă de lubrifiere: lubrifiere cu ulei; marcă cu calibru de sârmă: Taiwan Shangyin sau marcă de aceeași calitate;
(2) Acționare pe axa X: După ce servomotorul de curent alternativ este utilizat pentru a crește și a reduce viteza, acesta acționează șurubul cu bile de precizie cu diametrul de 50 mm pentru a se roti pentru a realiza avansul la stânga și la dreapta; Metodă de lubrifiere: lubrifiere cu ulei; Marca șurubului: Taiwan Shangyin sau aceeași marcă;
(3) Echipat cu o scală dublă de înaltă precizie cu buclă închisă completă; marca scalei: FAGOR din Spania sau aceeași marcă;
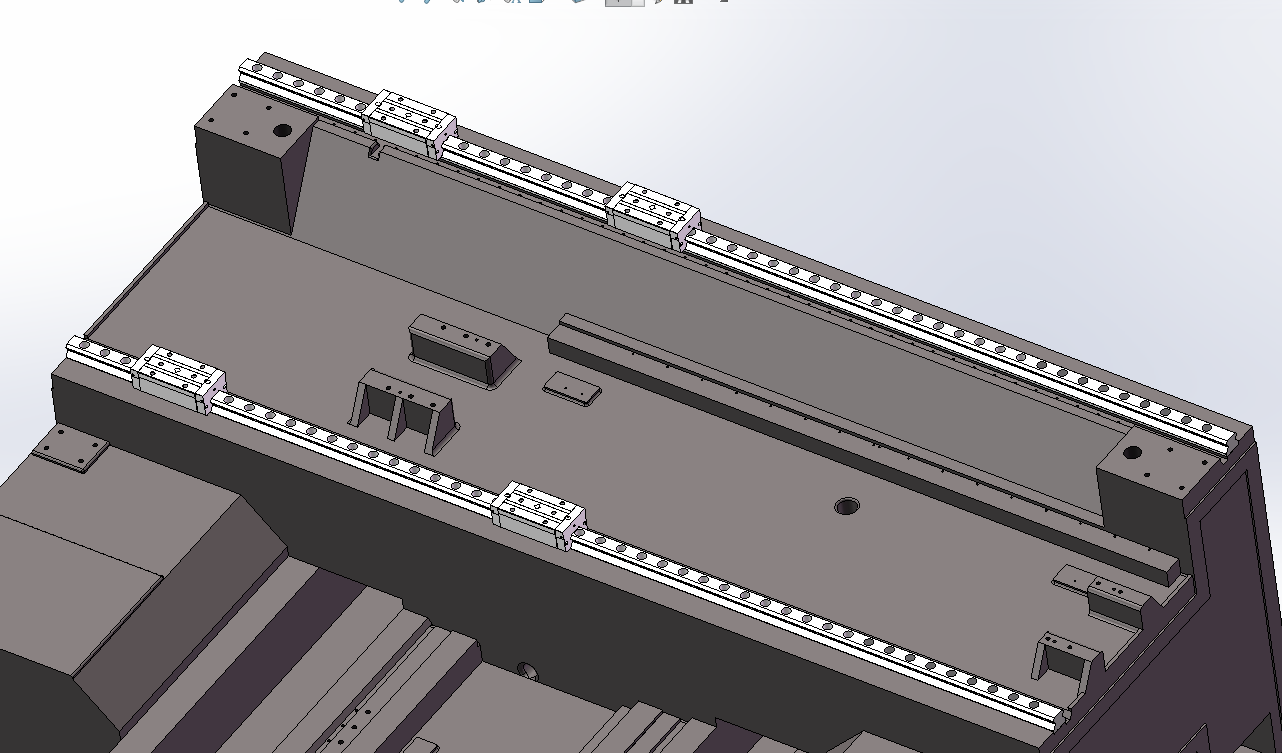
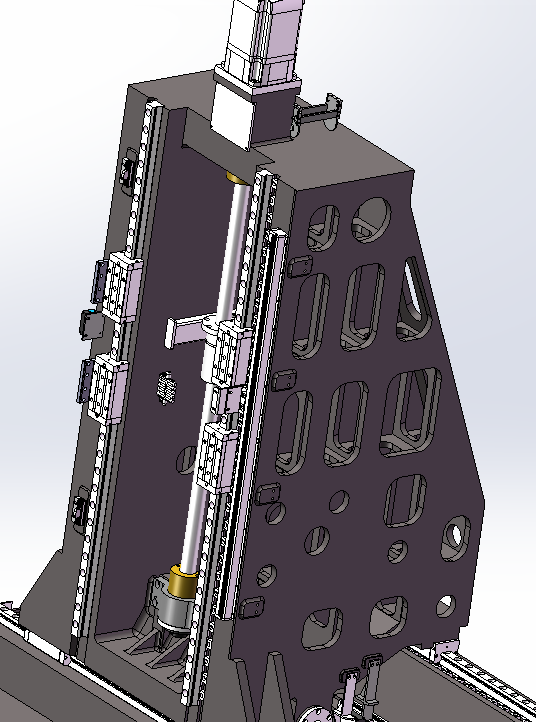
(1) Forma șinei de ghidare: Axa Y adoptă două șine de ghidare liniare cu role de 55 pentru sarcini mari ca ghidaj și șină portantă pentru capul de frezare universal vertical și orizontal, care se mișcă în sus și în jos. Poate îndeplini cerințele tehnice pentru finisarea de mare viteză și tăierea grea la viteză mică. Metodă de lubrifiere: lubrifiere cu ulei. Marcă de grosime a sârmei: Taiwan Shangyin sau marcă de aceeași calitate;
(2) Transmisie pe axa Y: După ce servomotorul de curent alternativ este utilizat pentru a crește și a reduce viteza, acesta acționează șurubul cu bile de precizie cu diametrul de 50 mm să se rotească pentru a realiza alimentarea în sus și în jos. Metodă de lubrifiere: lubrifiere cu ulei. Marca șurubului: Taiwan Shangyin sau marcă de aceeași calitate;
(3) Echipat cu o scală de măsurare cu buclă închisă completă de înaltă precizie; marca scalei de măsurare: FAGOR din Spania sau aceeași marcă;
(4) Protecția șinei de ghidare XY: Blindajul general este utilizat pentru protecție, prevenind pătrunderea și contaminarea șinei de ghidare de către obiecte străine. Carcasa de protecție are un aspect frumos și o structură rezonabilă.
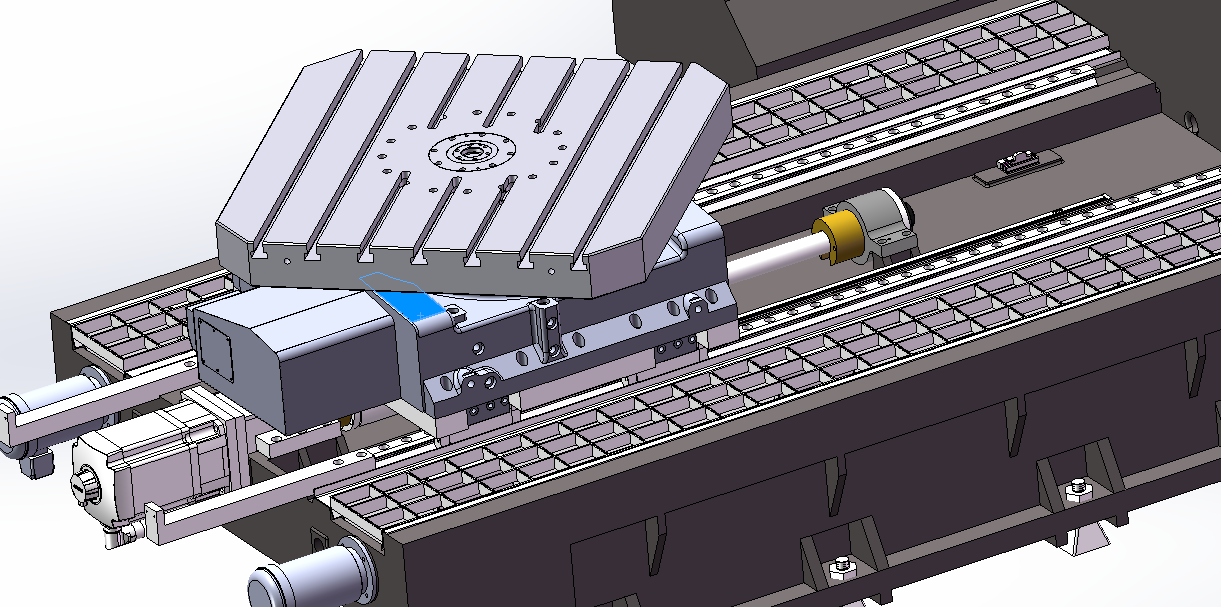
(1) Forma șinei de ghidare: Axa Z adoptă două șine de ghidare liniare cu role de 55 pentru sarcini mari, ca șine de ghidare și de susținere a sarcinii pentru mișcarea mesei; Metodă de lubrifiere: lubrifiere cu ulei; Marcă de calibru al sârmei: Taiwan Shangyin sau marcă de aceeași calitate;
(2) Transmisie pe axa Z: După ce servomotorul de curent alternativ este utilizat pentru a crește și a reduce viteza, acesta acționează șurubul cu bile de precizie cu diametrul de 50 mm pentru a se roti pentru a realiza alimentarea frontală și posterioară a axei Z; Metodă de lubrifiere: lubrifiere cu ulei; Marca șurubului: Taiwan Shangyin sau mărci similare;
(3) Echipat cu o scală dublă de înaltă precizie cu buclă închisă completă; marca scalei: FAGOR din Spania sau aceeași marcă.
Controler CNC: Siemens 840Dsl
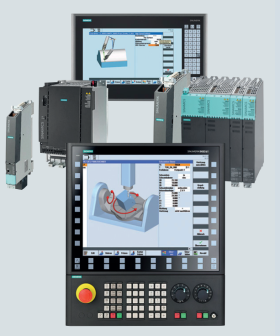
Sistemul CNC al mașinii este un Sinumerik 840 sl de la SIEMENS
Îndeplinind configurația de bază a sistemului CNC, sunt garantate următoarele cerințe speciale
Unitate de control minimă: axă liniară ≤0,001 mm, axă rotativă ≤0,001°
Funcție de simulare grafică
Funcție de decelerare în colț
Interpolare elicoidală
Funcția de frezare
Autorizare control master-slave
Cu ecran de 15 inci
Cu panou de operare MCP 398C
Inclusiv placă IO 72/48
Modul de axă de expansiune NX10.3
Modulul Hub DMC20
colectarea datelor
Furnizarea de informații relevante prin intermediul OPCUA sau 485 sau a unui software de nivel superior pentru a realiza o co-conectare a informatizării cu echipamentele utilizatorilor, inclusiv, dar fără a se limita la:
Date de funcționare a echipamentului (viteză, forță de avans, nume sculă, lungime portsculă, valoare forță ax, nume și versiune program, înregistrare alarmă, înregistrare panou de operare, parametri de proces ai decalajului zero al sistemului de coordonate etc.)
Numele dispozitivului, versiunea software-ului, numele programului și versiunea programului care rulează în prezent
Starea de funcționare a echipamentului (inclusiv, dar fără a se limita la, pornire nefuncțională, funcționare, oprire și stare de eroare) și poate oferi avertizări de defecțiune a echipamentului, detectarea consumului de energie etc.
Starea de funcționare a PLC-ului
Sistem de lubrifiere; această mașină adoptă tehnologie de alimentare cu ulei independentă de grup
(1) Pentru șina de ghidare a axelor X, Y, Z, șurubul de acționare și cremalieră este adoptat un set independent de sisteme automate de alimentare cu ulei și lubrifiere. Lagărul șurubului este lubrifiat cu vaselină.
(2) Lubrifierea arborelui principal cu ulei și gaz/lubrifierea automată cu ulei subțire este un mod automat temporizat și cantitativ, acțiunea este controlată automat de sistemul de control numeric și poate fi detectată și alarmată. Mărcile pompelor de lubrifiere sunt opționale: lubrifiere ulei-aer SKF/Proton sau mărci similare
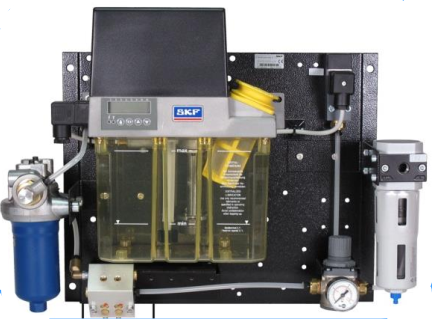
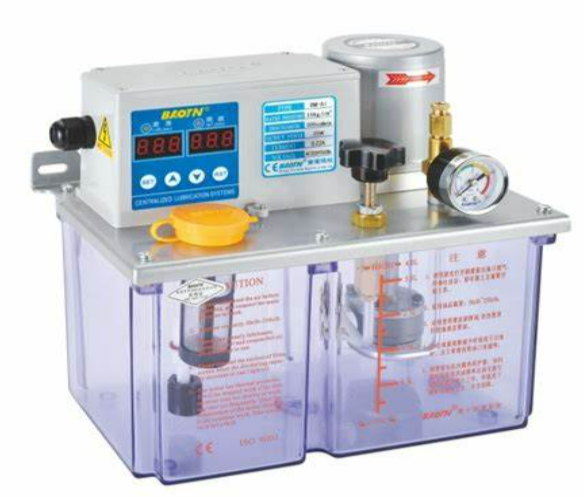
Sistem hidraulic
(1) Această mașină-unealtă este echipată cu un sistem hidraulic independent.
(2) Mașina-unealtă este echipată cu o stație separată de pompare hidraulică, iar sistemul hidraulic este echipat cu o serie de dispozitive de monitorizare a siguranței, cum ar fi alarma pentru nivelul uleiului, alarma pentru temperatură, alarma pentru blocarea refluxului și alarma pentru presiunea minimă de lucru, pentru a asigura funcționarea mașinii-unealtă în diverse condiții de siguranță, îmbunătățind astfel protecția operatorilor.
(3) Marca stației hidraulice: bine-cunoscută pe plan intern
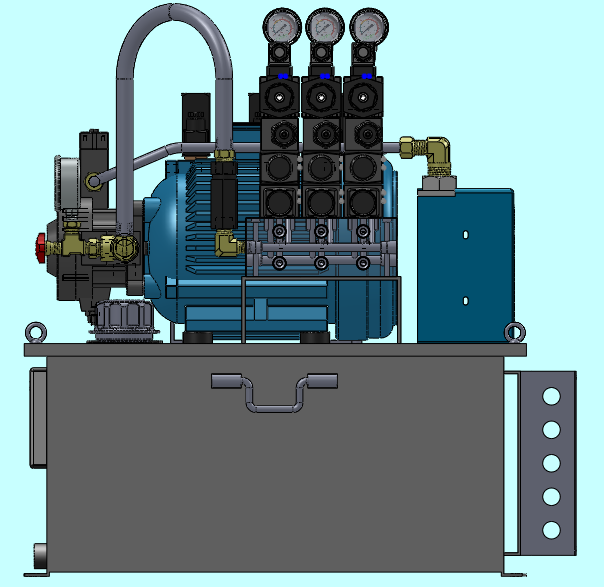
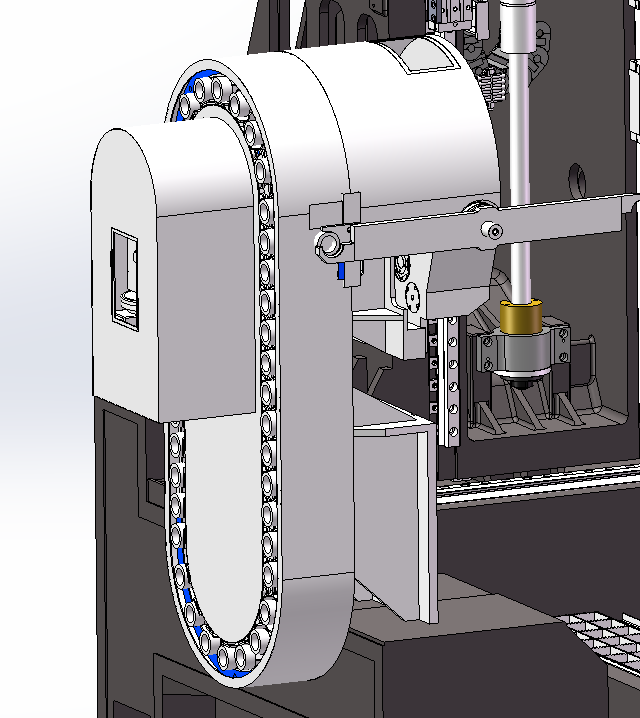
Magazie de scule cu lanț 40T HSK-A63
Marca revistei Tool: Întreprinderea Desu/Okada, finanțată din Taiwan, sau mărci similare
Șanțurile de drenaj de pe ambele părți și de pe bază sunt turnate integral, iar efectul de prevenire a scurgerilor este bun;
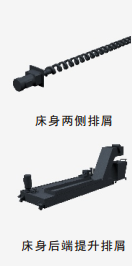
Transportoarele spiralate pentru așchii de pe ambele părți ale zonei de prelucrare transportă rapid așchiile de fier generate de prelucrarea de mare viteză către transportorul de ridicare a așchiilor, reducând deformarea termică și deformarea mașinii-unelte și asigurând precizia și stabilitatea mașinii-unelte;
Informații tehnice
| MODEL | NHM-63-P |
| Deplasare pe axa X (masa se mișcă înainte și înapoi) | 1000 |
| Deplasare pe axa Y (căruciorul se mișcă la stânga și la dreapta) | 900 |
| Deplasare pe axa Z (cilindru se mișcă în sus și în jos) | 1000 |
| Distanța de la fața frontală a axului la masa de lucru | 100-1350 |
| dimensiunea biroului de lucru | 630X630 |
| capacitate de greutate | 1,5 |
| Viteza maximă a axului | 15000 |
| Putere motor principal (nominală) | 15 |
| Cuplu maxim (nominal) | 72 |
| Conicitatea axului | HSK-A63 |
| cuplu maxim | 2040 |
| cuplu maxim de strângere | 1320 |
| Unghiul de balansare | ±180°--30° |
| precizia poziționării | ±5” |
| Repetabilitate | ±3,5” |
| precizia poziționării | ±10” |
| Repetabilitate | ±6” |
| Viteza de deplasare rapidă X, Y, Z | 24/24/24 |
| Precizia poziționării pe X, Y, Z | ≤0,012 |
| Precizie de poziționare repetată pe X, Y, Z | ≤0,006 |
Configurație standard
| Sistem CNC Siemens 840Dsl | Germania |
| Servomotoare de alimentare X, Y, Z | Siemens Germania |
| Servomotor XYZ | Siemens Germania |
| Motor servomotor cu ax de curent alternativ | Siemens Germania |
| Cap cu cinci axe și cinci legături | Shanghai |
| Șurub cu bile | HIWIN sau o marcă echivalentă |
| Ghidaj liniar cu role | HIWIN sau o marcă echivalentă |
| Fiecare rulment cu șurub al arborelui | NSK japonez sau o marcă echivalentă |
| Cuplare | Taiwan sau o marcă echivalentă |
| Tăietor spiralat | Shanghai |
| Protecție șină de ghidare pentru mașini-unelte | Shanghai |
| Pompă de ulei și sistem centralizat de lubrifiere | Proton sau SKF sau echivalent |
| Comutator de proximitate, releu intermediar | Omron/Schneider sau echivalent |
| generator de impulsuri manuale | Furnizor de sistem desemnat ca producător/sau marcă echivalentă |
| Ax | INNA sau echivalent |
| Turnare mare pentru mașini-unelte | Shanghai |
| Protecție exterioară din tablă pentru mașini-unelte | Shanghai |
| Șuruburi de ancorare pentru mașini-unelte, set complet de claxon | Shanghai |
| Sistem hidraulic | faimos în China |
| Lumini de lucru și lumini de avertizare | faimos în China |
| Mecanism de echilibrare a cilindrului arborelui | faimos în China |
| Sistem de răcire a axului și sistem de alimentare cu apă | faimos în China |
| Instrumente comune de întreținere | faimos în China |
| Manual de instrucțiuni mecanice |
|
| Manual de instrucțiuni electrice |
|
| Certificare |
|
| Lista de ambalare |
|
| Schemă electrică |
|
| Manual de operare al sistemului |
|
| Manual de întreținere a sistemului |
|
| Manualul parametrilor de sistem |
|
| Tabelul parametrilor din fabrică a sistemului |
|
| Desenul fundației | Furnizate după intrarea în vigoare a contractului |
| Manualul regulatorului de temperatură al cutiei de control |
|
Mulțumesc pentru atenție!
Categorii de produse
-

Centru de prelucrare CNC de înaltă rigiditate din seria VC...
-

Ghidaj liniar cu coloană mobilă orizontală seria HP...
-

Ghidaj liniar cu coloană mobilă orizontală seria HT...
-

Mașină de prelucrat CNC de mare putere cu patru căi din seria VS...
-

Centru de prelucrare CNC seria V cu rigiditate ridicată
-

Centru de prelucrare CNC cu coloană dublă din seria X
-

Centru de prelucrare CNC orizontal cu 5 axe TKG1600
-

Centru de strunjire și frezare verticală CNC pentru materiale compozite...
-

Centru de prelucrare CNC de mare viteză seria GM
-

Frezare CNC de mare viteză seria GT
-

Strung CNC cu două axe SK32
-

Centru de prelucrare vertical CNC RFTV510 pentru roți...