


Centru CNC de strunjire și frezare verticală pentru materiale compozite ATC 1250/1600


Caracteristici
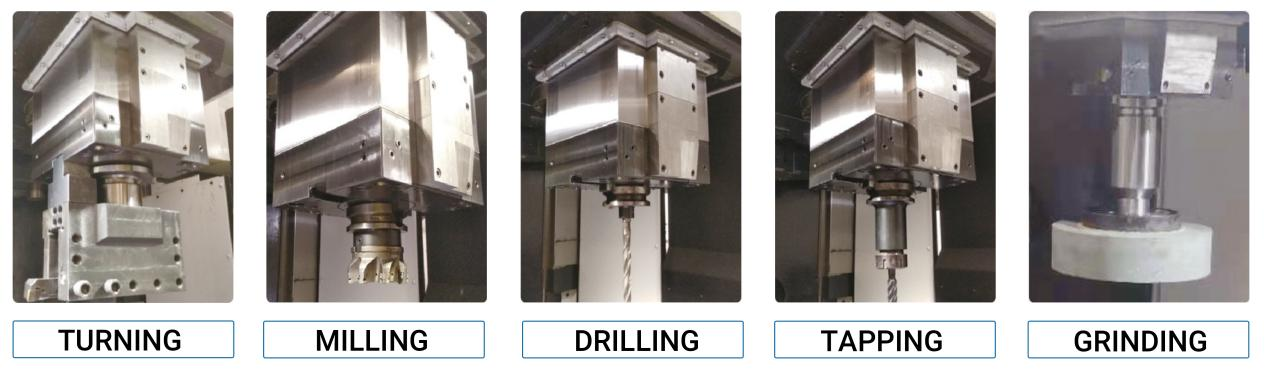
Puterea de ieșire a axului principal cu cuplu ridicat, cu articulație pe axa C, poate realiza prelucrări compuse, cum ar fi strunjirea, frezarea, alezarea, găurirea, rectificarea și filetarea etc.
ceea ce poate face ca piesa de prelucrat să fie turnată o singură dată, să îmbunătățească precizia și să sporească eficiența.
CONTROLUL STABILITĂȚII COMPONENTELOR DE BAZĂ
● Design structural optimizat
Design 3D, aspect științific și rigiditate optimă.
● Material de turnare
Materii prime de înaltă calitate pentru piese turnate.
● Îmbătrânire naturală
Depozitare prealabilă ciclică pe termen lung a pieselor turnate pentru eliberarea tensiunilor interne.
● Procesul de tratament termic
Toate piesele turnate sunt supuse unui tratament termic.
● Îmbătrânirea prin vibrații
Se efectuează de două ori în timpul prelucrării de degroșare și semifinisare pentru a elibera complet tensiunile de turnare.
AX
● Ax scurt
Axul scurt rămâne staționar, asigurând o concentricitate ridicată și o precizie de rotație.
● Ax de centrare
Rulment NN30 pentru sarcini grele: Rulmentul axial cu bile poate suporta o sarcină maximă de 8 tone.
● Tăiere rezistentă
Capacitatea de încărcare și precizia mașinii-unelte sunt îmbunătățite, obținându-se o capacitate de așchiere pentru sarcini grele bazată pe cuplu.
RAM CULISANT
● Ghidaje din oțel aliat forjat
Berbecul glisant este forjat din oțel aliat de înaltă rezistență, importat din Germania. După rectificarea de precizie, suprafața ghidajului este tratată prin călire cu ultrasunete și rectificare de precizie. Folosește o secțiune transversală pătrată extra-mare, crescând rigiditatea cu peste 30% în comparație cu berbecii glisanți din fontă.
PRELUCRARE GĂURI ADÂNCE
● Rigiditate ridicată
Cilindrul pătrat cu alunecare, extrem de rigid, este mai potrivit pentru prelucrarea găurilor adânci. Diametrul minim pentru prelucrarea găurilor adânci este de 350 mm.
REVISTĂ DE SCULE
● Fiabilitate ridicată
Este dotată standard cu un magazin de scule automat cu 12 axe și, opțional, cu un magazin de scule automat BT50 cu 16 axe, extrem de fiabil. Schimbarea sculelor este convenabilă, cu o greutate maximă a sculei de 50 kg și o sarcină maximă a magazinului de scule de 560 kg, îndeplinind diverse nevoi de prelucrare.
INDEXARE DE ÎNALTĂ PRECIZIE PE AXA C
● Fiabilitate ridicată
Echipat cu servomotoare de înaltă precizie, care sunt asociate cu angrenaje taiwaneze de înaltă precizie. Cu feedback de tip grilaj și eliminare a jocului cu două angrenaje, oferă o indexare extrem de precisă. Precizia de poziționare a axei C poate ajunge la 5 secunde de arc. Poate prelucra continuu profile cu mai multe laturi și cu came, integrându-se perfect cu strunguri și centre de prelucrare.
COLOANĂ
● Material
Coloana este fabricată din fontă Meehanite de înaltă calitate și este supusă unei recoace secundare pentru a elimina tensiunile interne, asigurând precizia pe termen lung.
● Coloană cu rigiditate ridicată așezată pe bază, cu rigiditate ridicată a conexiunii, eliminând influența fundației asupra coloanei.
Spațiere largă între ghidaje, cu o distanță mare între cele două ghidaje ale coloanei și un design triunghiular intern al nervurilor, care minimizează deformarea în timpul tăierilor intense.
TRAVERSĂ
● Traversa de înaltă precizie se poate mișca liber în sus și în jos. După reglare, este fixată automat de patru cilindri hidraulici cu o forță de strângere puternică, asigurând precizia prelucrării.
ȘURUB CU BILE
● Ghidaj standard de înaltă fiabilitate, cu ghidaje cu role importate. Având o capacitate mare de încărcare și precizie, are un șurub cu bile de mare viteză și funcționare silențioasă, cu funcții perfecte de suprimare termică și fiabilitate ridicată.
STILUȚĂ DE SCULE
Precizie ridicată de poziționare. Folosirea suportului de scule BT50 cu forță de prindere puternică, poziționarea plăcii dog-bone fabricată în Taiwan și alimentarea centrală cu lichid de răcire asigură un cuplu ridicat de așchiere și răcire a sculei în timpul prelucrării.
Specificații tehnice
| Articol/Model | unitate | ATC1250 | ATC1600 |
| Gama de procesare | |||
| Diametru maxim de strunjire | mm | φ1250 | φ1600 |
| Diametru maxim de rotație | mm | φ1350 | φ1650 |
| Înălțimea maximă a piesei de lucru | mm | 1200 | 1000 |
| Greutate maximă a piesei de lucru | kg | 5000 | 8000 |
| Voiaj | |||
| Deplasare pe axa X | mm | 1000 | 1000 |
| Deplasare pe axa Z | mm | 800 | 800 |
| Masă de lucru | |||
| Diametrul mesei de lucru | mm | φ1100 | φ1400 |
| Interval de viteză a axului | rot/min | 1~300 | 1~230 |
| Viteza maximă a axei C | rot/min | 3 | 2 |
| Niveluri de viteză ale axului | / | Infinit variabil | Infinit variabil |
| Puterea motorului principal | kW | 30 | 37 |
| Ax de frezare | |||
| Viteza axului | rot/min | 1~2000 | 1~2000 |
| Puterea motorului axului | kW | 15 | 15 |
| Specificații portscule |
| BT50 | BT50 |
| Specificații pentru știfturile de tragere |
| 45° | 45° |
| Secțiune transversală a berbecului glisant | mm | 240×240 | 240×240 |
| Capacitate de procesare | |||
| Cuplu maxim al axului | Nm | 12000 | 16000 |
| Cursă maximă a traversei | mm | 1000 | 1000 |
| Viteză | |||
| Viteză de deplasare rapidă X/Z | m/min | 5 | 5 |
| Viteză de avans de tăiere | mm/min | 0,1~2000 | 0,1~2000 |
| Magazin de scule | |||
| Pozițiile sculelor |
| 12 | 12 |
| Dimensiunea suportului sculei | mm | 32×32 | 32×32 |
| Dimensiunea maximă a sculei | mm | 300 | 300 |
| Greutate maximă a sculei | kg | 30 | 30 |
| Greutate maximă de încărcare a sculei | kg | 20 | 20 |
| Alţii | |||
| Putere totală a mașinii | kW | 65 | 65 |
| Dimensiuni totale (L×l×Î) | mm | 4350×3000×4800 | 4350×4300×4800 |
| Greutate netă (aprox.) | Kg | 17000 | 20000 |
Exemplu de procesare
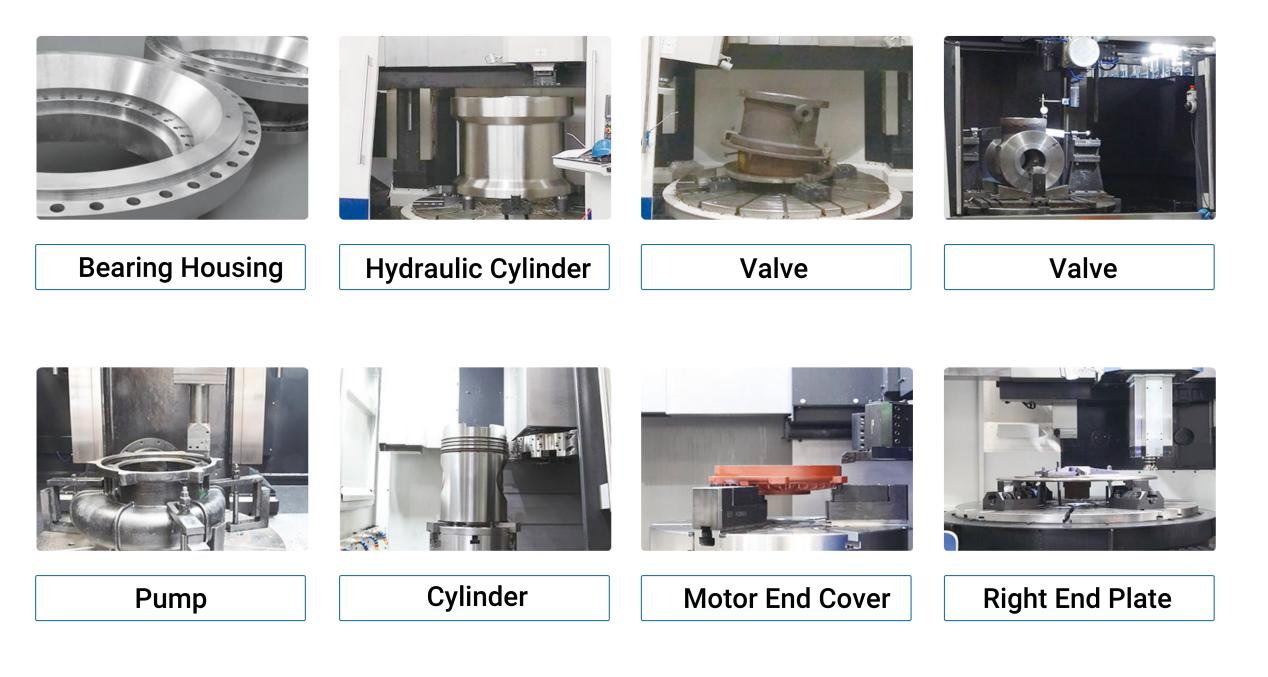
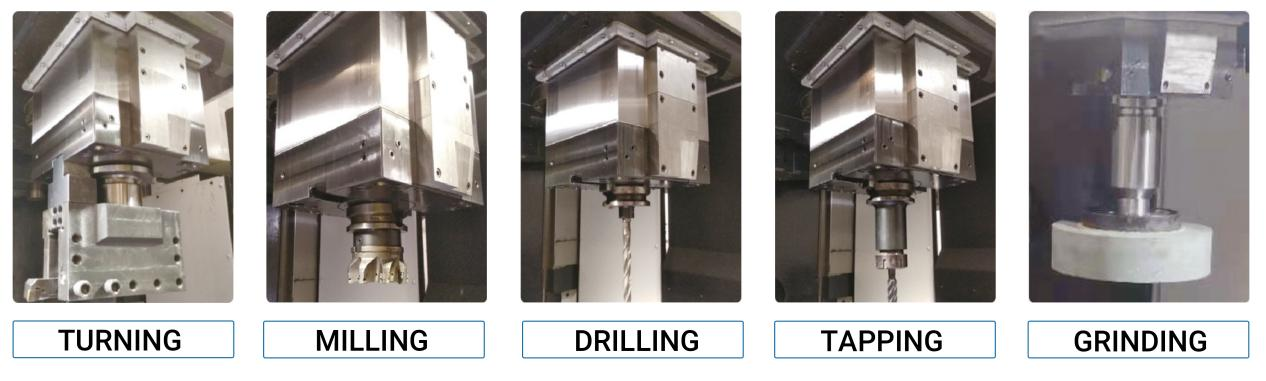
Puterea de ieșire a axului principal cu cuplu ridicat, cu articulație pe axa C, poate realiza prelucrări compuse, cum ar fi strunjirea, frezarea, alezarea, găurirea, rectificarea și filetarea etc.
ceea ce poate face ca piesa de prelucrat să fie turnată o singură dată, să îmbunătățească precizia și să sporească eficiența.
CONTROLUL STABILITĂȚII COMPONENTELOR DE BAZĂ
● Design structural optimizat
Design 3D, aspect științific și rigiditate optimă.
● Material de turnare
Materii prime de înaltă calitate pentru piese turnate.
● Îmbătrânire naturală
Depozitare prealabilă ciclică pe termen lung a pieselor turnate pentru eliberarea tensiunilor interne.
● Procesul de tratament termic
Toate piesele turnate sunt supuse unui tratament termic.
● Îmbătrânirea prin vibrații
Se efectuează de două ori în timpul prelucrării de degroșare și semifinisare pentru a elibera complet tensiunile de turnare.
AX
● Ax scurt
Axul scurt rămâne staționar, asigurând o concentricitate ridicată și o precizie de rotație.
● Ax de centrare
Rulment NN30 pentru sarcini grele: Rulmentul axial cu bile poate suporta o sarcină maximă de 8 tone.
● Tăiere rezistentă
Capacitatea de încărcare și precizia mașinii-unelte sunt îmbunătățite, obținându-se o capacitate de așchiere pentru sarcini grele bazată pe cuplu.
RAM CULISANT
● Ghidaje din oțel aliat forjat
Berbecul glisant este forjat din oțel aliat de înaltă rezistență, importat din Germania. După rectificarea de precizie, suprafața ghidajului este tratată prin călire cu ultrasunete și rectificare de precizie. Folosește o secțiune transversală pătrată extra-mare, crescând rigiditatea cu peste 30% în comparație cu berbecii glisanți din fontă.
PRELUCRARE GĂURI ADÂNCE
● Rigiditate ridicată
Cilindrul pătrat cu alunecare, extrem de rigid, este mai potrivit pentru prelucrarea găurilor adânci. Diametrul minim pentru prelucrarea găurilor adânci este de 350 mm.
REVISTĂ DE SCULE
● Fiabilitate ridicată
Este dotată standard cu un magazin de scule automat cu 12 axe și, opțional, cu un magazin de scule automat BT50 cu 16 axe, extrem de fiabil. Schimbarea sculelor este convenabilă, cu o greutate maximă a sculei de 50 kg și o sarcină maximă a magazinului de scule de 560 kg, îndeplinind diverse nevoi de prelucrare.
INDEXARE DE ÎNALTĂ PRECIZIE PE AXA C
● Fiabilitate ridicată
Echipat cu servomotoare de înaltă precizie, care sunt asociate cu angrenaje taiwaneze de înaltă precizie. Cu feedback de tip grilaj și eliminare a jocului cu două angrenaje, oferă o indexare extrem de precisă. Precizia de poziționare a axei C poate ajunge la 5 secunde de arc. Poate prelucra continuu profile cu mai multe laturi și cu came, integrându-se perfect cu strunguri și centre de prelucrare.
COLOANĂ
● Material
Coloana este fabricată din fontă Meehanite de înaltă calitate și este supusă unei recoace secundare pentru a elimina tensiunile interne, asigurând precizia pe termen lung.
● Coloană cu rigiditate ridicată așezată pe bază, cu rigiditate ridicată a conexiunii, eliminând influența fundației asupra coloanei.
Spațiere largă între ghidaje, cu o distanță mare între cele două ghidaje ale coloanei și un design triunghiular intern al nervurilor, care minimizează deformarea în timpul tăierilor intense.
TRAVERSĂ
● Traversa de înaltă precizie se poate mișca liber în sus și în jos. După reglare, este fixată automat de patru cilindri hidraulici cu o forță de strângere puternică, asigurând precizia prelucrării.
ȘURUB CU BILE
● Ghidaj standard de înaltă fiabilitate, cu ghidaje cu role importate. Având o capacitate mare de încărcare și precizie, are un șurub cu bile de mare viteză și funcționare silențioasă, cu funcții perfecte de suprimare termică și fiabilitate ridicată.
STILUȚĂ DE SCULE
Precizie ridicată de poziționare. Folosirea suportului de scule BT50 cu forță de prindere puternică, poziționarea plăcii dog-bone fabricată în Taiwan și alimentarea centrală cu lichid de răcire asigură un cuplu ridicat de așchiere și răcire a sculei în timpul prelucrării.
| Articol/Model | unitate | ATC1250 | ATC1600 |
| Gama de procesare | |||
| Diametru maxim de strunjire | mm | φ1250 | φ1600 |
| Diametru maxim de rotație | mm | φ1350 | φ1650 |
| Înălțimea maximă a piesei de lucru | mm | 1200 | 1000 |
| Greutate maximă a piesei de lucru | kg | 5000 | 8000 |
| Voiaj | |||
| Deplasare pe axa X | mm | 1000 | 1000 |
| Deplasare pe axa Z | mm | 800 | 800 |
| Masă de lucru | |||
| Diametrul mesei de lucru | mm | φ1100 | φ1400 |
| Interval de viteză a axului | rot/min | 1~300 | 1~230 |
| Viteza maximă a axei C | rot/min | 3 | 2 |
| Niveluri de viteză ale axului | / | Infinit variabil | Infinit variabil |
| Puterea motorului principal | kW | 30 | 37 |
| Ax de frezare | |||
| Viteza axului | rot/min | 1~2000 | 1~2000 |
| Puterea motorului axului | kW | 15 | 15 |
| Specificații portscule | BT50 | BT50 | |
| Specificații pentru știfturile de tragere | 45° | 45° | |
| Secțiune transversală a berbecului glisant | mm | 240×240 | 240×240 |
| Capacitate de procesare | |||
| Cuplu maxim al axului | Nm | 12000 | 16000 |
| Cursă maximă a traversei | mm | 1000 | 1000 |
| Viteză | |||
| Viteză de deplasare rapidă X/Z | m/min | 5 | 5 |
| Viteză de avans de tăiere | mm/min | 0,1~2000 | 0,1~2000 |
| Magazin de scule | |||
| Pozițiile sculelor | 12 | 12 | |
| Dimensiunea suportului sculei | mm | 32×32 | 32×32 |
| Dimensiunea maximă a sculei | mm | 300 | 300 |
| Greutate maximă a sculei | kg | 30 | 30 |
| Greutate maximă de încărcare a sculei | kg | 20 | 20 |
| Alţii | |||
| Putere totală a mașinii | kW | 65 | 65 |
| Dimensiuni totale (L×l×Î) | mm | 4350×3000×4800 | 4350×4300×4800 |
| Greutate netă (aprox.) | Kg | 17000 | 20000 |
Categorii de produse
-

Centru de prelucrare CNC de înaltă rigiditate din seria VC...
-

Ghidaj liniar cu coloană mobilă orizontală seria HP...
-

Ghidaj liniar cu coloană mobilă orizontală seria HT...
-

Mașină de prelucrat CNC de mare putere cu patru căi din seria VS...
-

Centru de prelucrare CNC seria V cu rigiditate ridicată
-

Centru de prelucrare CNC cu coloană dublă din seria X
-

Centru de prelucrare CNC orizontal cu 5 axe TKG1600
-

Centru de strunjire și frezare verticală CNC pentru materiale compozite...
-

Centru de prelucrare CNC de mare viteză seria GM
-

Frezare CNC de mare viteză seria GT
-

Strung CNC cu două axe SK32
-

Centru de prelucrare vertical CNC RFTV510 pentru roți...