


Centru de prelucrare cu cinci axe FH60P
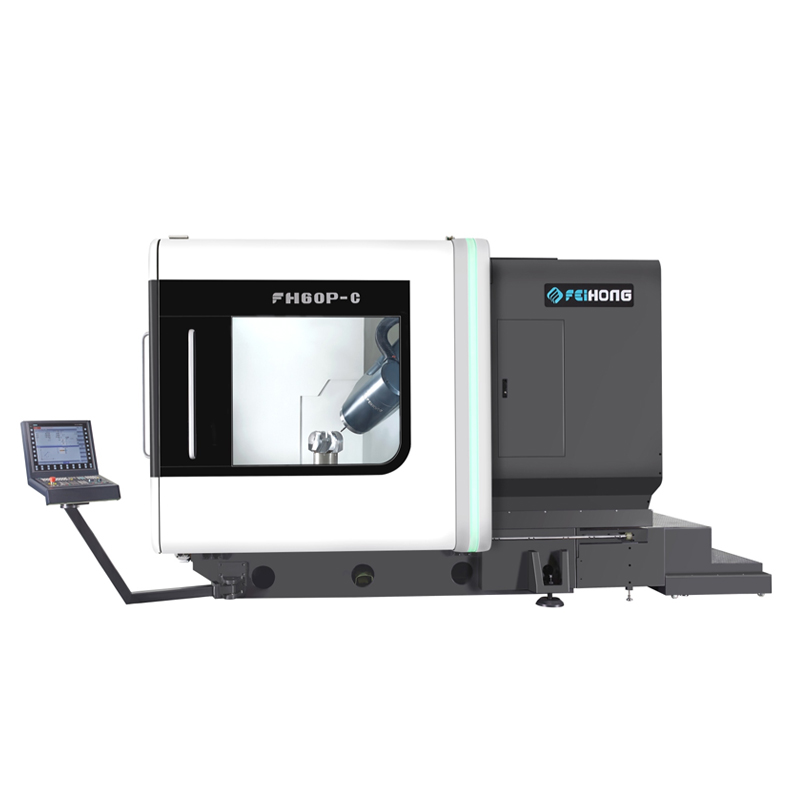
Cinci axesimultancentru de prelucrare
Acționare cu șurub de răcire cu axă liniară XYZ
Transmisie cu acționare directă DD cu arbore rotativ B\C
Sistem complet de măsurare a valorii absolute în buclă închisă
Configurație standard
| Nu. | Descrierea configurației | Ulindă | Cant. | Remarcă |
| 1. | Turnare minerală pentru cadrul principal FH | Set | 1 |
|
| 2. | Sistem de control Siemens ONE | Set | 1 |
|
| 3. | Afișaj: panou tactil de 21,5 inci | Set | 1 |
|
| 4. | Cap rotativ multifuncțional FH cu cinci axe (axa B) | Set | 1 |
|
| 5. | Ax electric de frezare DGZX-24012/34B2 (funcție de strunjire protejată) | PC | 1 |
|
| 6. | Șurub cu bile de răcire cu gol pe axa X/Y/Z | PCS | 3 |
|
| 7. | Platou rotativ cu acționare directă pentru frezare (axa C) | Set | 1 |
|
| 8. | Encoder absolut RCN8380 pe axa B, 29 biți | PC | 1 |
|
| 9. | Encoder absolut RCN2580 pe axa C pe 28 de biți | PC | 1 |
|
| 10. | Glisiere liniare cu role INA | Set | 6 |
|
| 11. | Aparat de aer condiționat cutie electrică | Set | 1 |
|
| 12. | Sistem de răcire cu apă a axului | Set | 1 |
|
| 13. | Apă pulverizată tip inel de mașină | Set | 1 |
|
| 14. | Apă pulverizată tip semilună cu cap cu cinci axe, gaz suflat tip semilună | Set | 1 |
|
| 15. | Sistem de blocare a siguranței ușilor de lucru din față și din lateral | Set | 1 |
|
| 16. | Iluminare impermeabilă pentru containere de lucru | PCS | 2 |
|
| 17. | Stație hidraulică | Set | 1 |
|
| 18. | Dispozitiv centralizat de lubrifiere automată a alimentării | Set | 1 |
|
| 19. | Curățarea pistolului cu apă și a pistolului cu aer comprimat pe partea de operare | Set | 1 |
|
| 20. | Sistem de fluid de tăiere (CTS 25bar) | Set | 1 |
|
| 21. | Tablă metalică de protecție complet închisă | Set | 1 |
|
| 22. | Cutie de operare | Set | 1 |
|
| 23. | Unitate de răcire a dulapului electric | Set | 1 | Şterge |
| 24. | Roată electronică Siemens | PC | 1 |
|
| 25. | Comutator de eliberare a sculei axului acționat de picior | PC | 1 |
|
| 26. | Lumină tricoloră a mașinii | Set | 1 |
|
| 27. | Magazie de scule HSK-A63 cu 40 buc. și sistem servo ATC | Set | 1 |
|
| 28. | Scală de rețea cu valoare absolută pe trei axe X/Y/Z | Seturi | 3 |
|
| 29. | Dispozitiv de rulare a așchiilor în spirală și transportor posterior de așchii + cărucior de așchii | Set | 1 |
|
| 30. | Unitate de palpare cu infraroșu Renishaw OMP60 | Set | 1 |
|
| 31. | Setător de scule cu laser Renishaw NC4F230 | Set | 1 |
|
| 32. | Platforme de nivelare a fundației și șuruburi de fundație | Set | 1 |
|
| 33. | Manual tehnic | Set | 1 |
Parametru
| Model | Unitate | FH60P | ||||
| Voiaj | ||||||
| Deplasare pe axa X | mm | 600 | ||||
| Deplasarea pe axa Y | mm | 800 | ||||
| Deplasarea pe axa Z | mm | 600 | ||||
| Distanța de la vârful axului până la suprafața mesei de lucru | mm | 150-750 | ||||
| Cap de frezare orizontal | mm | 30-630 | ||||
| Viteză de avans/deplasare rapidă | m/min | 40 | ||||
| Forța de alimentare | KN | 10 | ||||
| Masă rotativă (axa C) | ||||||
| Dimensiunea mesei de lucru | mm | Ø660 | ||||
| Sarcină maximă pe masă (freză) | kg | 2000 | ||||
| Viteză maximă masă rotativă | rotații pe minut | 150 | ||||
| Unghiul minim de divizare | ° | 0,001 | ||||
| Cuplu nominal | Nm | 807 | ||||
| Cuplu maxim | Nm | 1430 | ||||
| Cap de frezare CNC pivotant (axa B) | ||||||
| Interval de balansare (0 = Vertical / 180 = Nivelat) | ° | -15~180 | ||||
| Viteză mare de mișcare și alimentare | rotații pe minut | 30 | ||||
| Unghiul minim de divizare | ° | 0,001 | ||||
| Cuplu nominal | Nm | 743 | ||||
| cuplu maxim | Nm | 1320 | ||||
| Ax (frezare) | ||||||
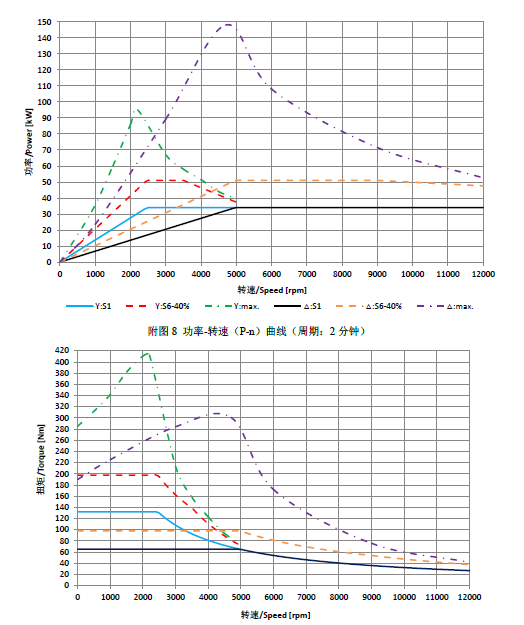
| Viteza axului | rotații pe minut | 12000 | ||||
| Putere ax | Kw | 34/42 | ||||
| Cuplu de strângere a axului | Nm | 132/185 | ||||
| Conicitatea axului |
| HSKA63 | ||||
| Magazin de scule | ||||||
| Interfața instrumentului |
| HSKA63 | ||||
| Capacitatea magazinului de scule | PCS | 40 | ||||
| Diametru/lungime/greutate maximă a sculei |
| Ø85/300/8 | ||||
| Comutare scule (de la o sculă la alta) | S | 4 | ||||
| Dispozitiv de măsurare | ||||||
| Sondă infraroșie | Renishaw OMP60 | |||||
| Instrument de detectare a sculelor în zona de procesare |
| Rensishaw NC4F230 | ||||
| Precizie de poziționare (ISO230-2 și VDI3441) | ||||||
| Precizia poziționării X/Y/Z | mm | 0,006 | ||||
| Precizie de poziționare repetată X/Y/Z | mm | 0,004 | ||||
| Precizia poziționării B/C |
| 8" | ||||
| Precizie de poziționare repetată B/C |
| 4" | ||||
| Controler CNC | ||||||
| Sistem de control |
| Siemens ONE | ||||
| Alţii | ||||||
| Greutatea mașinii | Kg | 25000 | ||||
Specificații principale ale mașinii | Configurație structurală rigidă optimă
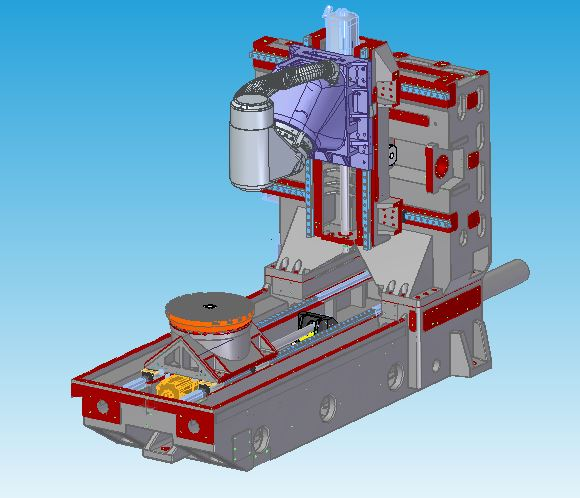
Caracteristici de design | Cel mai bun design de analiză a turnării mecanice a sârmei
◆Patul adoptă o nouă structură de turnare minerală, iar piesele mobile adoptă fontă de înaltă calitate de calitate Meehanite
◆Temperatură și tratament natural de îmbătrânire pentru eliminarea stresului intern
◆Vibrațiile structurale cu frecvență naturală elimină stresul de prelucrare a materialelor
◆Designul coloanei cu suprafață mare și rigiditate ridicată pe întregul perete poate îmbunătăți eficient rigiditatea și precizia statică și dinamică
◆ Acționare cu șurub de acționare cu răcire tubulară pe trei axe
Ax electric
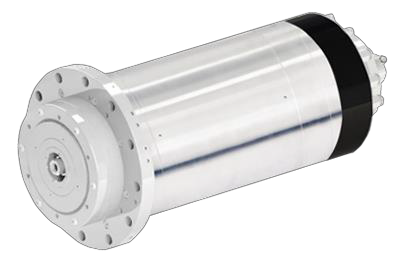
Caracteristici de design
◆ În funcție de caracteristicile mașinii, cercetare, dezvoltare și producție independente.
◆ Gaura conică a HSK-A63 este adoptată în modelul FH60P.
◆ Sistemul extern de răcire este utilizat pentru răcirea circulantă pentru a asigura eficient aplicarea axului electric.
Cap de frezare CNC pivotant (axa B)
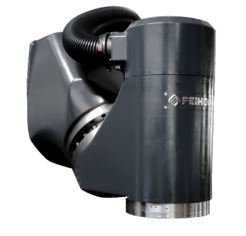
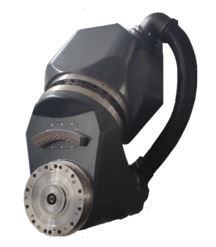
Caracteristici de design
◆ Motor DD încorporat, lanț de transmisie zero, design fără joc
◆ Caracteristici de accelerație ridicată
◆ Cea mai scurtă distanță dintre vârful sculei al axului și punctul de susținere structurală realizează rigiditatea maximă a așchierii
◆ Rulmenții YRT mai mari cresc rigiditatea
◆ Echipat cu sistem de măsurare cu encoder rotativ absolut HEIDENHAIN seria RCN8380, control complet în buclă închisă pentru a asigura cea mai bună precizie
◆ Proiectarea sistemului de răcire pe axa B pentru reducerea transferului de căldură
Masă rotativă (axa C)
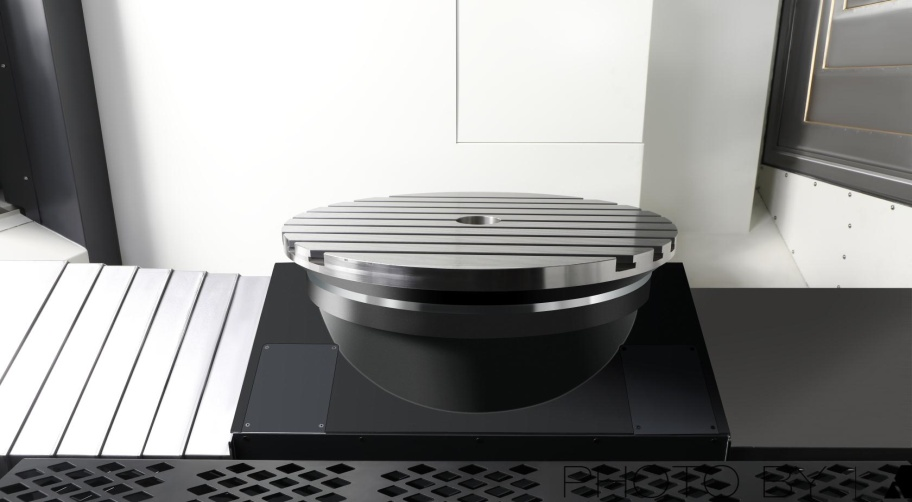
Caracteristici de design
◆ Proiectare și producție independente.
◆ Motor DD încorporat, lanț de transmisie zero, design fără joc.
◆ Caracteristici de răspuns ridicate la accelerare și decelerare.
◆ Rulmentul YRT mai mare crește rigiditatea.
◆ Cuplu de acționare nominal mare, procesare de poziționare, cu dispozitiv de poziționare și prindere a mesei de lucru
◆ Satisface nevoile frezării, reduce manipularea pieselor de prelucrat și îmbunătățește precizia produsului.
◆ Echipat cu sistem de măsurare cu encoder rotativ de înaltă precizie HEIDENHAIN, control complet în buclă închisă pentru a asigura cea mai bună precizie.
◆ Proiectarea sistemului de răcire pentru a reduce transferul de căldură.
Sistem CNC
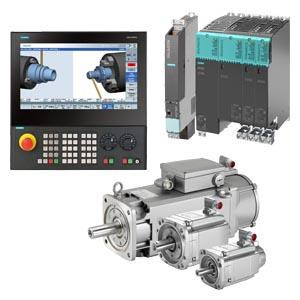
Caracteristici de selecție
◆ Selectați gazda de control NCU730.3B pentru operare simultană pe cinci axe (consultați tabelul de funcții pentru detalii despre configurația sistemului)
◆ Cu funcție RTCP
◆ Alegeți un acționare Siemens S120 cu o capacitate de suprasarcină de 3 ori mai mare și un motor din seria 1FT cu caracteristici de mișcare ridicate
Sistemul ATC
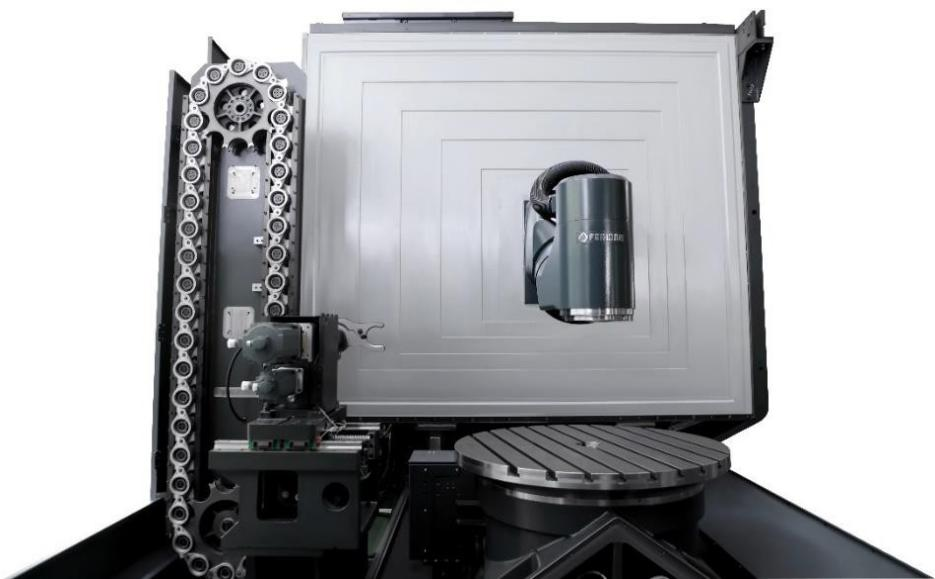
Caracteristici de design
◆ Proiectare și producție independente.
◆ Selectarea și schimbarea sculelor utilizează servomotor pentru a controla acțiunea terminalului, ceea ce este mai stabil și mai precis.
◆ Combinată cu funcția de gestionare a sculelor din Siemens ONE, gestionarea sculelor este mai eficientă.
Dispozitiv de reglare a sculelor ridicabil
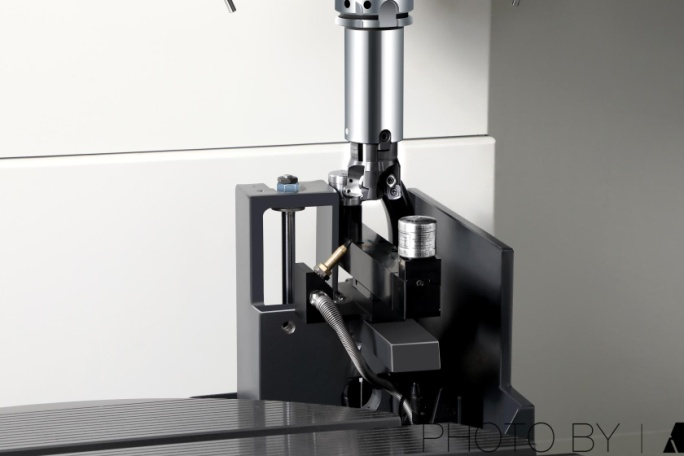
Caracteristici de design
◆ Echipat cu dispozitiv de reglare a sculelor cu laser fără contact Ransishaw NC4F230 pentru o precizie mai mare
◆ Setare automată a sculei pe mașină, actualizare automată a compensării sculei
◆ Dispozitivul de reglare a sculelor poate fi ridicat și coborât pentru a economisi spațiu pe suprafața de prelucrare
◆ Designul complet etanș din tablă metalică protejează dispozitivul de reglare a sculelor de apă și pilitură de fier în timpul prelucrării
Sondă infraroșie
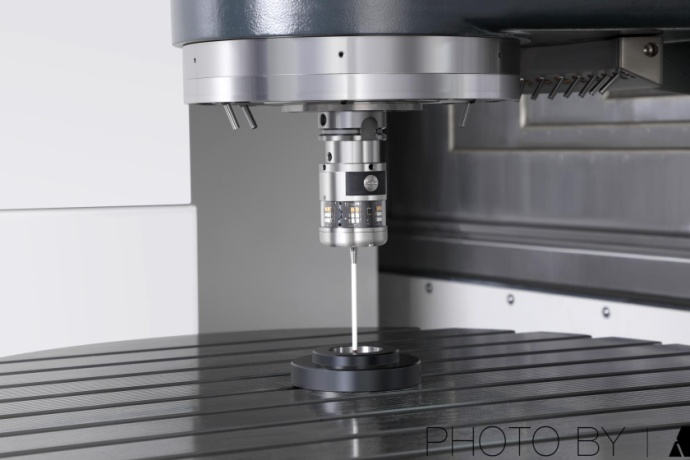
Caracteristici de design
◆Echipat cu sondă optică cu declanșare Ransishaw OMP60.
◆Alinierea piesei de lucru și inspecția dimensiunilor la mașină pot reduce erorile de inspecție manuală și pot îmbunătăți precizia produsului și eficiența procesării.
◆ Economisiți 90% din timpul de asistență la mașină.
Exterior
Designul carcasei centrului de prelucrare cu cinci axe din seria FH respectă standardele stricte de siguranță CE. Tabla metalică complet densă împiedică operatorul să intre accidental în zona de lucru în timpul prelucrării și, în același timp, previne utilizarea fluidului de tăiere la înaltă presiune sau a așchiilor de la mașină, cu excepția plăcuței de avertizare. Ușa de operare este, de asemenea, echipată cu un comutator de siguranță pentru a preveni accidentele în timpul funcționării sau întreținerii. Și are o fereastră mare, ceea ce este convenabil pentru ca operatorul să înțeleagă funcționarea și prelucrarea mașinii.
Categorii de produse
-

Centru de prelucrare CNC de înaltă rigiditate din seria VC...
-

Ghidaj liniar cu coloană mobilă orizontală seria HP...
-

Ghidaj liniar cu coloană mobilă orizontală seria HT...
-

Mașină de prelucrat CNC de mare putere cu patru căi din seria VS...
-

Centru de prelucrare CNC seria V cu rigiditate ridicată
-

Centru de prelucrare CNC cu coloană dublă din seria X
-

Centru de prelucrare CNC orizontal cu 5 axe TKG1600
-

Centru de strunjire și frezare verticală CNC pentru materiale compozite...
-

Centru de prelucrare CNC de mare viteză seria GM
-

Frezare CNC de mare viteză seria GT
-

Strung CNC cu două axe SK32
-

Centru de prelucrare vertical CNC RFTV510 pentru roți...