


Mașină de rectificat CNC cu 5 axe GM5X-N
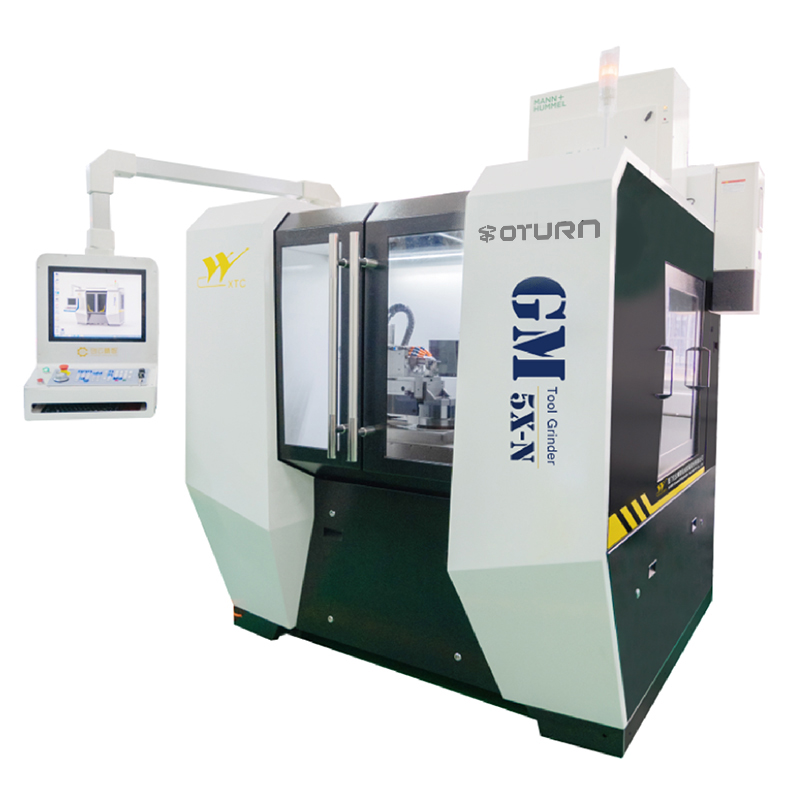
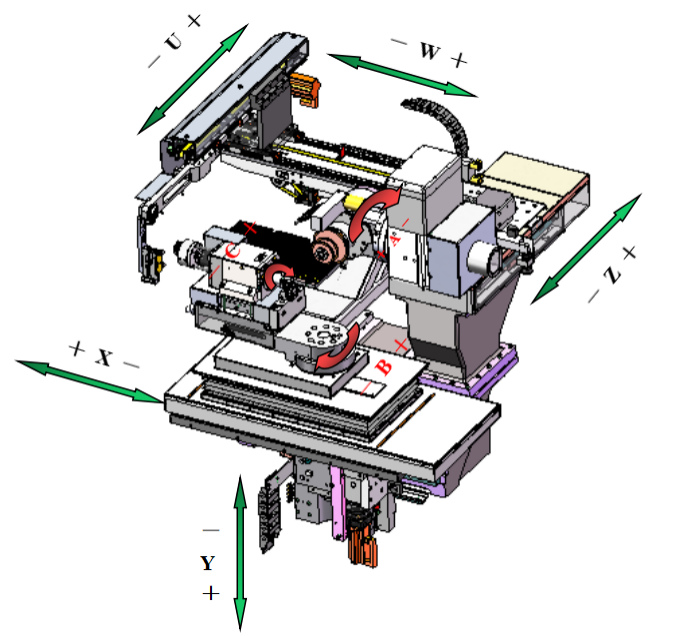
Mdiagrama structurii principalede mașină
Domeniul de aplicare
Această mașină produce freze frontale și burghie, potrivite pentru prelucrarea materialelor din aliaje dure și oțeluri rapide.
Cicluri de fabricație și rectificare a sculelor
1. Freze frontale standard: canelare, ascuțire cu înclinare inversă, ascuțire cu derapaj, ascuțire muchie inferioară, digitalizare, reascuțire.
2. Burghiu standard: canelare, reducerea diametrului exterior, ascuțirea vârfului, digitalizare și rectificare.
1. Specificații tehnice
| Nr. | Conţinut | Cerinţă | Număr | Unitate |
| 1.1 | Dimensiunile piesei de prelucrat | |||
| 1.1.1 | Lungimea de prindere | ≤ | 230 | mm |
| 1.1.2 | Diametrul de prindere | între | 2-20 | mm |
| 1.1.3 | Lungimea de șlefuire | ≤ | 150 | mm |
| 1.1.4 | Diametrul de șlefuire | între | 0,2-12 | mm |
| 1.2 | Ax de șlefuire | |||
| 1.2.1 | Tipul de unitate | Precizie | acționare directă | - |
| 1.2.2 | Putere | putere nominală | 13.6 | kW |
| 1.2.3 | Răcire | Precizie | Răcire cu ulei | - |
| 1.2.4 | Controlul vitezei pietrei de șlefuit | Precizie | Viteză continuă | - |
| 1.2.5 | Viteză | între | 0-10000 | rotații pe minut |
| 1.2.6 | Numărul de capete de rectificare a axului | Precizie | 2 | bucăți |
| 1.3 | Disc abraziv | |||
| 1.3.1 | Diametru | ≤ | 150 | mm |
| 1.3.2 | Numărul maxim de corpuri de șlefuit per ax | ≤ | 4 | bucăți |
| 1.3.3 | Diametrul axului roților abrazive | Precizie | 25 | mm |
| 1.3.4 | Alimentare cu agent de răcire controlată prin program | Precizie | Da | - |
| 1.3.5 | Numărul de duze de răcire | ≥ | 3 | bucăți |
| 1.4 | Sistem de prindere a piesei de prelucrat | |||
| 1.4.1 | Sistem de prindere | Precizie | Hidraulic, automat | - |
| 1.4.2 | Pinsa de prindere | Precizie | SCHAUBLIN W20 | - |
| 1.4.3 | Tipul de unitate | Precizie | acționare directă | - |
| 1,5 | Parametrii axei | |||
| 1.5.1 | Tip | Precizie | liniar | - |
| 1.5.2 | Deplasare pe axa X | ≤ | 280 | mm |
| 1.5.3 | Deplasare pe axa Z | ≤ | 130 | mm |
| 1.5.4 | Deplasare pe axa Y | ≤ | 230 | mm |
| 1.5.5 | Rezoluția axei XYZ | Precizie | 0,0001 | mm |
| 1.5.6 | Viteza axei XYZ | ≤ | 10 | m/min |
| 1.5.7 | Deplasare pe axa A | ≤ | 360 | grad |
| 1.5.8 | Rezoluție pe axa A | Precizie | 0,0001 | grad |
| 1.5.9 | Viteza pe axa A | ≤ | 300 | rotații pe minut |
| 1.5.10 | Deplasare pe axa B | ± | 210 | grade |
| 1.5.11 | Viteza pe axa B | ≤ | 12 | rotații pe minut |
| 1.6 | Sistem de încărcare și descărcare | |||
| 1.6.1 | Sistem de încărcare și descărcare | Precizie | Braț robotic de tip Truss | - |
| 1.6.2 | Număr de tăvi | Precizie | 2 | bucăți |
| 1.6.3 | Încărcare și descărcare automată a diametrului piesei de prelucrat | Între | 2-12 | mm |
| 1.6.4 | Încărcare și descărcare automată a lungimii piesei de prelucrat | ≤ | 40-200 | mm |
| 1.6.5 | Numărul maxim de piese de prelucrat | ≤ | 300 | bucăți |
| 1.6.6 | Software | Precizie | Da | - |
| 1.7 | Alte componente | |||
| 1.7.1 | Capacitatea de a detecta piesele de prelucrat pe mașinile-unelte | Precizie | Da | - |
| 1.7.2 | Sistem centralizat de lubrifiere automată | Precizie | Da |
|
| 1.7.3 | Lampă de semnalizare tricoloră | Precizie | Da | - |
| 1.8 | Opțional | |||
| 1.8.1 | Echipament de separare a ceții de ulei | Precizie | Opțional | - |
| 1.9 | Controla | |||
| 1.9.1 | Sistem de control | Precizie | NUM-Flexium+68 | - |
| 1.9.2 | Panou de operare | Precizie | Touch screen | - |
| 1.9.3 | Axă de control digitală | Precizie | Da | - |
| 1.9.4 | Afișaj color | Precizie | Da | - |
| 1.9.5 | Dimensiunea afișajului | Precizie | 19 | inch |
| 1.10 | Modul software pentru rectificarea sculelor | |||
| 1.10.1 | Freze simple | Precizie | Da | - |
| 1.10.2 | Exerciții simple | Precizie | Da | - |
| 1.10.3 | Mod de detectare automată a sondei | Precizie | Da | - |
| 1.11 | Parametrii electrici ai echipamentului | |||
| 1.11.1 | Voltaj | Precizie | 380±10% | V |
| 1.11.2 | Frecvenţă | Precizie | 50±10% | Hz |
| 1.11.3 | Putere | ≤ | 25 | KW |
| 1.12 | Dimensiuni | |||
| 1.12.1 | Lungime | ≤ | 2 000 | mm |
| 1.12.2 | Lăţime | ≤ | 2 800 | mm |
| 1.12.3 | Înălţime | ≤ | 2 200 | mm |
| 1.12.4 | Calitate | ≤ | 4 750 | kg |
2. Listă de configurare standard
| Nr. | Conţinut | Model | Marca | Număr | ||
| 2.1 | Mașină-uneltă | |||||
| 2.1.1 | Configurația axei X | |||||
| 2.1.1.1 | - Tijă șurub | Personalizat | NSK | 1 buc | ||
| 2.1.1.2 | - Cale ferată | 1×MR25-A2-760-20-20-G2-V2+BRK+SOSPL | SCHNEEBERGER | 2 bucăți | ||
| 2.1.1.3 | - Scală optică | LC483-370 | HEIDENHAIN | 1 buc | ||
| 2.1.2 | Configurația axei Y | |||||
| 2.1.2.1 | - Tijă șurub | Personalizat | NSK | 1 buc | ||
| 2.1.2.2 | - Cale ferată | 1×MR35-C2-600-20-20-G2-V2+MRK | SCHNEEBERGER | 2 bucăți | ||
| 2.1.2.3 | - Scală optică | LC483-370 | HEIDENHAIN | 1 buc | ||
| 2.1.3 | Configurația axei Z | |||||
| 2.1.3.1 | - Tijă șurub | Personalizat | NSK | 1 buc | ||
| 2.1.3.2 | - Cale ferată | 1×MR25-A2-850-20-20-G2-V2+BRK+SOSPL | SCHNEEBERGER | 2 bucăți | ||
| 2.1.3.3 | - Scală optică | LC483-370 | HEIDENHAIN | 1 buc | ||
| 2.1.4 | Configurația axei C | |||||
| 2.1.4.1 | - Encoder unghiular | ECN113 | HEIDENHAIN | 1 buc | ||
| 2.1.4.2 | - Motor cu acționare directă | MSP-1000-2-002-158 | EMB | 1 buc | ||
| 2.1.5 | Platou rotativ pe axa B | WDC-C180 | GuTian | 1 buc | ||
| 2.1.5 | Platou rotativ pe axa A | WDC-C200L | GuTian | 1 buc | ||
| 2.1.6 | Ax electric cu cap dublu cu magnet permanent | Putere nominală 7,1 kW | Chuangyun | 1 buc. | ||
| 2.1.7 | Manipulator cu grinzi de structură pe două axe | - | Chuangyun | 1 buc | ||
| 2.1.8 | Tavă | 148-LP-D4 | Chuangyun | 2 bucăți | ||
| 2.1.9 | Tavă | 148-LP-D6 | Chuangyun | 2 bucăți | ||
| 2.1.10 | Tavă | 148-LP-D8 | Chuangyun | 2 bucăți | ||
| 2.1.11 | Falcă de prindere | D0.5-3.2/D3.0-7.0/D7-13 | Chuangyun | 1 set | ||
| 2.1.12 | Bloc în V de înaltă precizie | (3-5) | Chuangyun | 1 buc | ||
| 2.1.13 | Bloc în V de înaltă precizie | (5-7) | Chuangyun | 1 buc | ||
| 2.1.14 | Bloc în V de înaltă precizie | (6-12) | Chuangyun | 1 buc | ||
| 2.1.15 | Pină | D4W20 (80-00004) | SCHAUBLIN | 1 buc | ||
| 2.1.16 | Sondă | TS150 | HEIDENHAIN | 1 buc | ||
| 2.1.17 | Tijă de disc abraziv (lungă) | 119 × ∅31,75 × ∅96 mm | Chuangyun | 1 buc | ||
| 2.1.18 | Tijă de disc abraziv (scurtă) | 87×∅31,75×∅96 mm | Chuangyun | 1 buc | ||
| 2.1.19 | Aer condiționat | - | YUEDE | 1 buc | ||
| 2.1.20 | Lampă de semnalizare tricoloră | DC24V | Schneider | 1 buc | ||
| 2.1.21 | Debitmetru | SI5000 | IFM | 1 buc | ||
| 2.1.22 | Sursă de alimentare specifică acționării | 15 kW | NEWCOM | 1 buc | ||
| 2.1.23 | Grup de valve electromagnetice | M4GE280R-CX-E20D-5-3 | IRC | 1 set | ||
| 2.1.24 | Sistem automat de lubrifiere pe axele X, Y, Z | - | Taiwan | 1 set | ||
| 2.2 | Configurarea sistemului CNC | |||||
| 2.2.1 | BOXPC | FXPC004NN1HNR10 | NUMĂR | 1 buc | ||
| 2.2.2 | Filtru de putere | AGOFIL024A | NUMĂR | 1 buc | ||
| 2.2.3 | Filtru de putere | AGOFIL001S | NUMĂR | 1 buc | ||
| 2.2.4 | Rezistenţă | AGORES008 | NUMĂR | 1 buc | ||
| 2.2.5 | Sursa principală de alimentare a sistemului | MDLL3015N00AN0I | NUMĂR | 1 buc | ||
| 2.2.6 | Servomotor | MDLUX021B1CAN0I | NUMĂR | 4 bucăți | ||
| 2.2.7 | Servomotor pe axa B | SPX1262N5IA2L02 | NUMĂR | 1 buc | ||
| 2.2.8 | Motor pe axa A | MDLUX014B1CAN0I | NUMĂR | 1 buc | ||
| 2.2.9 | Servomotor pe axa Y | SPX0751V5IF2L02 | NUMĂR | 1 buc | ||
| 2.2.10 | Servomotor pe axa X/Z | MDLUX014B1CAN0I | NUMĂR | 2 bucăți | ||
| 2.2.11 | Servomotor axa U/W | SPX0952N5IA2L02 | NUMĂR | 2 bucăți | ||
| 2.2.12 | Servomotor pe axa V | MDLUX014B1CAN0I | NUMĂR | 1 buc | ||
| 2.2.13 | Cuplaj | SPX0751V5IA2L02 | NUMĂR | 1 buc | ||
| 2.2.14 | Intrare | SPX0751V5IA2L02 | NUMĂR | 2 bucăți | ||
| 2.2.15 | Ieșire | EK1100 | NUMĂR | 2 bucăți | ||
| 2.2.16 | Modul de intrare analogică | CTMT1809 | NUMĂR | 1 buc | ||
| 2.2.17 | Terminator | CTMT2809 | NUMĂR | 1 buc | ||
| 2.2.18 | Panou de operare | CTMT3162 | NUMĂR | 1 buc | ||
| 2.2.19 | NCK | CTMT9011 | NUMĂR | 1 buc | ||
| 2.2.20 | NCK | FXHE02ARE2HE000 | NUMĂR | 1 buc | ||
| 2.2.21 | NCK | FXP2101200 | NUMĂR | 1 buc | ||
| 2.2.22 | NCK | FXSO200061 | NUMĂR | 1 buc | ||
| 2.2.23 | NCK | FXSV994100 | NUMĂR | 1 buc | ||
| 2.2.24 | NCK | FXSO100006 | NUMĂR | 1 buc | ||
| 2.2.25 | NCK | FXSO100008 | NUMĂR | 1 buc | ||
| 2.2.26 | NCK | FXSO100375 | NUMĂR | 1 buc | ||
| 2.2.27 | NCK | FXSO100392 | NUMĂR | 1 buc | ||
| 2.2.28 | NCK | FXPA000586 | NUMĂR | 1 buc | ||
| 2.2.29 | NCK | FXSW282122 | NUMĂR | 1 buc | ||
| 2.2.30 | NCK | FXSW282124 | NUMĂR | 1 buc | ||
| 2.2.31 | NCK | FXSO100012 | NUMĂR | 1 buc | ||
| 2.3 | Configurația standard a software-ului de rectificare a sculelor | |||||
| 2.3.1 | Freză simplă | Chuangyun s-a dezvoltat singur | 1 buc | |||
| 2.3.2 | Exercițiu simplu | Chuangyun s-a dezvoltat singur | 1 buc | |||
| 2.3.3 | Verificarea coliziunilor 3D cu simulare 3D a mașinii | Chuangyun s-a dezvoltat singur | 1 buc | |||
| 2.3.4 | Simulare 3D a sculelor | Chuangyun s-a dezvoltat singur | 1 buc | |||
| 2.3.5 | Detectarea automată a sondei | Chuangyun s-a dezvoltat singur | 1 buc | |||
Categorii de produse
-

Centru de prelucrare CNC de înaltă rigiditate din seria VC...
-

Ghidaj liniar cu coloană mobilă orizontală seria HP...
-

Ghidaj liniar cu coloană mobilă orizontală seria HT...
-

Mașină de prelucrat CNC de mare putere cu patru căi din seria VS...
-

Centru de prelucrare CNC seria V cu rigiditate ridicată
-

Centru de prelucrare CNC cu coloană dublă din seria X
-

Centru de prelucrare CNC orizontal cu 5 axe TKG1600
-

Centru de strunjire și frezare verticală CNC pentru materiale compozite...
-

Centru de prelucrare CNC de mare viteză seria GM
-

Frezare CNC de mare viteză seria GT
-

Strung CNC cu două axe SK32
-

Centru de prelucrare vertical CNC RFTV510 pentru roți...