


Mașină de frezat și găurit cu cap opus BOSM -6010
1. Utilizarea mașinii:
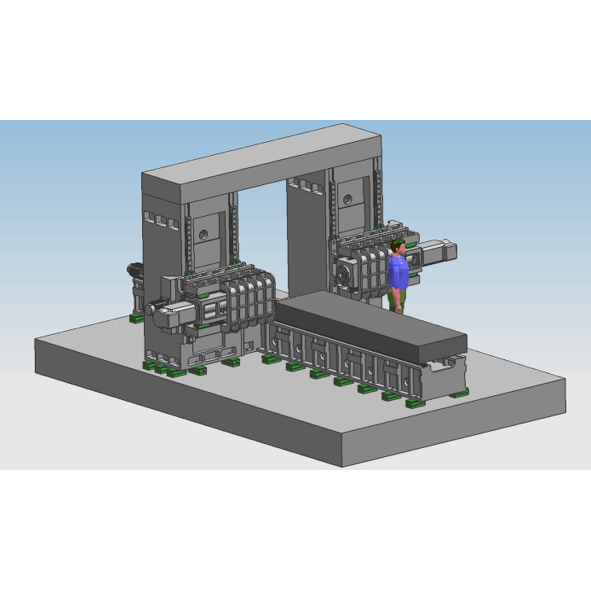
Mașina de găurit și frezat cap-la-cap cu portal CNC cu grindă fixă BOSM-6000* 1000 este o mașină-unealtă specială pentru prelucrarea brațelor/balanselor de excavator. Sistemul de prindere permite prelucrarea rapidă a piesei de prelucrat, aceasta putând fi găurită, frezată și alezată în intervalul de cursă efectivă, putând fi prelucrată pe loc simultan (fără a fi nevoie de prindere secundară), viteza de încărcare și descărcare este mare, viteza de poziționare este rapidă, iar precizia de prelucrare este ridicată. Eficiență de prelucrare ridicată, ridicată.
2.Maşină structuraCaracteristici:
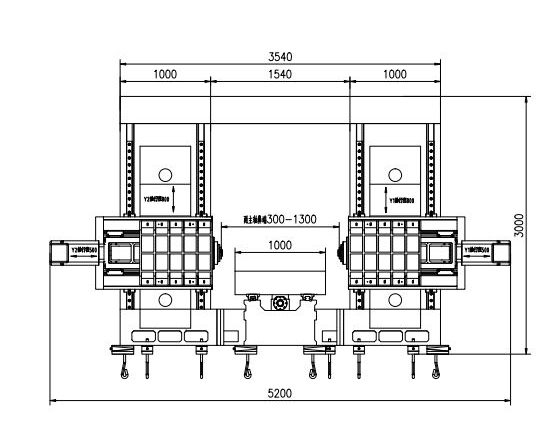
Componentele principale ale mașinii-unelte: pat, banc de lucru, coloanele stânga și dreapta, grinzi, grinzi de conectare ale portalului, șei, berbeci etc., piesele mari sunt fabricate din turnare cu nisip de rășină, fontă gri de înaltă calitate 250, recoaptă în groapă de nisip fierbinte → îmbătrânire prin vibrații → tratament termic Recoacere în cuptor → îmbătrânire prin vibrații → prelucrare brută → îmbătrânire prin vibrații → recoacere în cuptor la cald → îmbătrânire prin vibrații → finisare, elimină complet stresul negativ al pieselor și menține performanța pieselor stabilă. Patul fix, coloanele stânga și dreapta, portalul și bancul de lucru se mișcă; au funcții de frezare, alezare, găurire, adâncire, filetare etc. Metoda de răcire a sculei este răcire externă. Mașina-uneltă conține 5 axe de avans, care pot realiza o legătură pe 4 axe și o acțiune simplă pe 5 axe. Există 2 capete de alimentare. Axele mașinii-unelte și capul de alimentare sunt prezentate în figura de mai jos. X


2.1.Structura principală a piesei de alimentare a transmisiei axiale
2.1.1.Axa X:Masa de lucru se mișcă lateral cu mișcări alternative de-a lungul șinei de ghidare a patului fix.
Acționare pe axa X 1: Servomotorul de curent alternativ plus reductorul planetar de înaltă precizie sunt acționate de un șurub cu bile pentru a acționa mișcarea mesei de lucru și a realiza mișcarea liniară a axei X
Forma șinei de ghidare: așezați două șine de ghidare liniare de precizie de înaltă rezistență.
2.1.2 Axa Z1:Capul de acționare și o șa sunt instalate vertical pe partea frontală a coloanei și se mișcă alternativ în sus și în jos de-a lungul șinei de ghidare a coloanei.
Transmisie pe axa Z1: servomotorul de curent alternativ și roata sincronă sunt utilizate pentru a acționa șurubul cu bile, pentru a acționa șaua și a realiza mișcarea liniară pe axa Z
2.1.3 Axa Z2:Capul de acționare și o șa sunt instalate vertical pe partea frontală a coloanei și se mișcă alternativ în sus și în jos de-a lungul șinei de ghidare a coloanei.
Transmisie pe axa Z2: servomotorul de curent alternativ și roata sincronă sunt utilizate pentru a acționa șurubul cu bile, pentru a acționa șaua și a realiza mișcarea liniară pe axa Z.
2.1.4 Axa Y1:Șaua capului de acționare este instalată vertical pe partea frontală a coloanei din dreapta și se mișcă alternativ la stânga și la dreapta de-a lungul șinei de ghidare a coloanei.
Transmisie pe axa Y1: Servomotorul de curent alternativ plus reductorul planetar de înaltă precizie sunt utilizate pentru a acționa cilindrul și a-l deplasa prin șurubul cu bile pentru a realiza mișcarea liniară a axei Y1.
2.1.5 Axa Y2:Șaua capului de acționare este instalată vertical pe partea frontală a coloanei din dreapta și se mișcă alternativ la stânga și la dreapta de-a lungul șinei de ghidare a coloanei.
Transmisie pe axa Y2: Servomotorul de curent alternativ plus reductorul planetar de înaltă precizie sunt utilizate pentru a acționa cilindrul și a-l deplasa prin șurubul cu bile pentru a realiza mișcarea liniară pe axa Y2.
2.2.Direcția de mișcare a capului de putere de găurire și frezare (inclusiv capul de putere 1 și 2) adoptă o structură pătrată a berbecului, cea mai avansată metodă combinată de șină de ghidare cu sârmă dură, șina dură este înconjurată de un suport puternic, 4 perechi de șine de ghidare cu role liniare sunt ghidate, iar acționarea adoptă un servomotor de curent alternativ. Acționează prin curea sincronă (i=2) și transmisie cu șurub cu bile de precizie. Capul de putere adoptă servomotorul pentru a decelera prin intermediul curelei sincrone și a roții sincrone, ghidat de perechea de șine de ghidare de precizie pentru sarcini mari și acționează șurubul cu bile vertical pentru a se roti, realizând că capul de putere face mișcare verticală în sus și în jos, fiind echipat cu o bară de echilibrare a azotului pentru a reduce capacitatea portantă a capului mașinii pe șurub și servomotor. Motorul pe axa Z are o funcție de frânare automată. În cazul unei pene de curent, frâna automată va ține ferm arborele motorului, astfel încât acesta nu se poate roti. În timpul lucrului, când burghiul nu atinge piesa de prelucrat, acesta va avansa rapid; când burghiul atinge piesa de prelucrat, va trece automat la avansul de lucru. Când burghiul pătrunde în piesa de prelucrat, va trece automat la derulare rapidă. Când capătul burghiului părăsește piesa de prelucrat și atinge poziția setată, masa de lucru se va deplasa la următoarea poziție a găurii pentru a realiza circulația automată. Capul de acționare adoptă o combinație de sârmă și șină rigidă, ceea ce nu numai că asigură viteza de funcționare a echipamentului, dar și îmbunătățește considerabil rigiditatea echipamentului. Și poate realiza funcții de găurire înfundată, frezare, teșire, spargere a așchiilor, îndepărtare automată a așchiilor etc., ceea ce îmbunătățește productivitatea muncii.

(cap de alimentare stâng)
2.3. Îndepărtarea și răcirea așchiilor
Sub masa de lucru sunt instalate transportoare de așchii cu lanț spiralat și plat pe ambele părți, iar așchiile pot fi descărcate automat în transportorul de așchii la final prin două etape de plăci spiralate și cu lanț, pentru a realiza o producție civilizată. Există o pompă de răcire în rezervorul de lichid de răcire al transportorului de așchii, care poate fi utilizată pentru răcirea externă a sculei pentru a asigura performanța de găurire și durata de viață a burghiului, iar lichidul de răcire poate fi reciclat.
3.Sistem de control numeric complet digital:
3.1.Cu funcția de rupere a așchiilor, timpul și ciclul de rupere a așchiilor pot fi setate prin interfața om-mașină.
3.2.Cu funcția de ridicare a sculei, înălțimea de ridicare a sculei poate fi setată prin intermediul interfeței om-mașină. Când găurirea atinge această înălțime, burghiul este ridicat rapid în partea superioară a piesei de prelucrat, iar apoi așchiile sunt aruncate și apoi transportate rapid către suprafața de găurire și transformate automat în piesă de prelucrat.
3.3.Cutia de control centralizat și unitatea portabilă adoptă un sistem de control numeric și sunt echipate cu interfață USB și afișaj LCD cu cristale lichide. Pentru a facilita programarea, stocarea, afișarea și comunicarea, interfața de operare are funcții precum dialog om-mașină, compensare erori și alarmă automată.
3.4.Echipamentul are funcția de previzualizare și reinspectare a poziției găurii înainte de procesare, iar operarea este foarte convenabilă.
4Lubrifiere automată
Perechile de șine de ghidare liniare de precizie pentru mașini-unelte, perechile de șuruburi cu bile de precizie și alte perechi de mișcare de înaltă precizie sunt echipate cu sisteme automate de lubrifiere. Pompa automată de lubrifiere eliberează ulei sub presiune, iar camera de ulei a lubrifiatorului cantitativ intră în ulei. După ce camera de ulei este umplută cu ulei, când presiunea sistemului crește la 1,4-1,75 MPa, presostatul din sistem se închide, pompa se oprește, iar supapa de descărcare se descarcă în același timp. Când presiunea uleiului din rezervor scade sub 0,2 MPa, lubrifiatorul cantitativ începe să umple punctul de lubrifiere și completează o umplere cu ulei. Datorită alimentării precise cu ulei a injectorului cantitativ de ulei și detectării presiunii sistemului, alimentarea cu ulei este fiabilă, asigurând formarea unei pelicule de ulei pe suprafața fiecărei perechi cinematice, reducând frecarea și uzura și prevenind deteriorarea structurii interne cauzată de supraîncălzire, pentru a asigura precizia și durata de viață a mașinii-unelte. Comparativ cu perechea de șine de ghidare glisante, perechea de șine de ghidare liniare cu role utilizată în această mașină-unealtă are o serie de avantaje:
①Sensibilitatea la mișcare este ridicată, coeficientul de frecare al șinei de ghidare este mic, doar 0,0025 ~ 0,01, iar puterea de acționare este mult redusă, ceea ce este echivalent doar cu 1/10 din utilajele obișnuite.
② Diferența dintre frecarea dinamică și cea statică este foarte mică, iar performanța de urmărire este excelentă, adică intervalul de timp dintre semnalul de acționare și acțiunea mecanică este extrem de scurt, ceea ce contribuie la îmbunătățirea vitezei de răspuns și a sensibilității sistemului de control numeric.
③Este potrivit pentru mișcare liniară de mare viteză, iar viteza sa instantanee este de aproximativ 10 ori mai mare decât cea a șinelor de ghidare glisante.
④ Poate realiza o mișcare fără goluri și poate îmbunătăți rigiditatea mișcării sistemului mecanic.
⑤Produs de producători profesioniști, are precizie ridicată, versatilitate bună și întreținere ușoară.

5Mediul de utilizare a mașinii:
Alimentare: trifazat AC380V ± 10%, 50Hz ± 1°C. Temperatura ambiantă: 0° ~ 45°C.
Cinci, principalii parametri tehnici:


| model | BOSM4014 | |
| Dimensiunea maximă a piesei de prelucrat | Lungime × lățime × înălțime (mm) 4000 × 1600 × 1000 | |
| Avans maxim la nivelul portalului | Lățime (mm) | 2300 |
| dimensiunea mesei de lucru | Lungime X Lățime (mm) | 4000*1400 |
|
Cap de găurire orizontal de tip berbec cap de putere unu doi
| Cantitate (2) | 2 |
| Conicitatea axului | BT50 | |
| Diametrul de găurire (mm) | Φ2-Φ60 | |
| Diametrul de filetare (mm) | M3-M30 | |
| Diametrul discului de freză (mm) | 300 | |
| Turația axului (r/min) | 30~6000 | |
| Puterea motorului servo axului (kw) | 37 | |
| Distanța dintre vârful axului și centrul mesei (mm) | 650-1150 | |
| Cursa stângă și dreaptă a unui singur cilindru (mm) | 500 | |
| Distanța dintre centrul berbecului și planul mesei (mm) | 200-1400 | |
| Cursa ascendentă și descendentă a berbecului (mm) | 1200 | |
| Repetabilitate | 300mm * 300mm | ±0,02 |
| Dimensiunile mașinii-unelte | Lungime × lățime × înălțime (mm) | conform desenelor |
| Greutate brută (t) | (aprox.) 36 | |

Parametrii de mai sus sunt parametri preliminari de proiectare. În proiectarea propriu-zisă, pot exista modificări în funcție de cerințele de prelucrare a piesei de prelucrat și de cerințele de proiectare ale mașinii-unelte, astfel încât să se îndeplinească cerințele pieselor de prelucrare ale companiei dumneavoastră.

Categorii de produse
-

Centru de prelucrare CNC de înaltă rigiditate din seria VC...
-

Ghidaj liniar cu coloană mobilă orizontală seria HP...
-

Ghidaj liniar cu coloană mobilă orizontală seria HT...
-

Mașină de prelucrat CNC de mare putere cu patru căi din seria VS...
-

Centru de prelucrare CNC seria V cu rigiditate ridicată
-

Centru de prelucrare CNC cu coloană dublă din seria X
-

Centru de prelucrare CNC orizontal cu 5 axe TKG1600
-

Centru de strunjire și frezare verticală CNC pentru materiale compozite...
-

Centru de prelucrare CNC de mare viteză seria GM
-

Frezare CNC de mare viteză seria GT
-

Strung CNC cu două axe SK32
-

Centru de prelucrare vertical CNC RFTV510 pentru roți...