


Centru de strunjire CNC
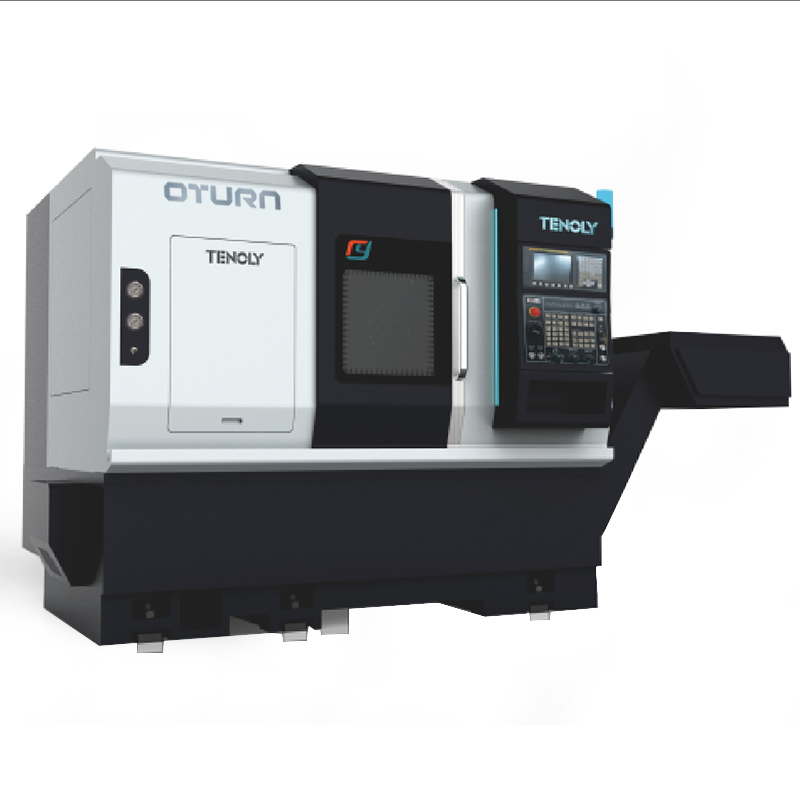
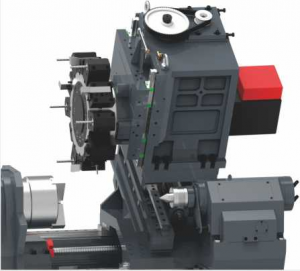
AXĂ POZITIVĂ INTEGRATĂ
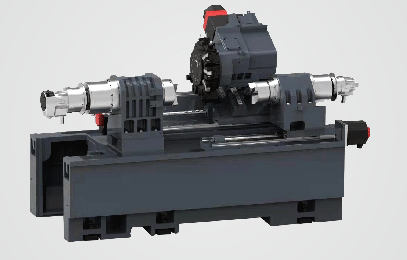
Structura Longmen, super rigidă
Structura integrată a axei Y pozitive aparține așchierii grele de înaltă rigiditate, iar performanța sa este mai bună decât axa Y cu interpolare.
a. Așchierea grea cu mișcare pe o singură axă Y este mai bună decât axa Y cu interpolare, iar axa Y este perpendiculară pe axa X.
b. Prelucrarea conturului planului este mai lină și mai plată.
c. Mai convenabil pentru prelucrarea suprafețelor și contururilor compuse.
Echipamentul combinat de strunjire-frezare „Y pozitiv” are avantaje evidente în prelucrarea frezării plane în comparație cu strunjirea-frezarea combinată „Y cu interpolare”. Mișcarea axei Y „Y pozitive” este perpendiculară pe axa X, care este o mișcare pe o singură axă, iar mișcarea axei Y „Y cu interpolare” constă în interpolarea unei linii drepte prin mișcarea simultană a axei X și a axei Y, planitatea planului de frezare și compararea strunjirii-frezare combinate pe axa „Y pozitivă”, prelucrarea combinată cu strunjirea-frezare pe axa „Y pozitivă” este evident plană și lină.
Șurub cu bile fixe duble
Se utilizează șuruburi cu bile și ghidaje cu role de înaltă calitate de la producători de top la nivel mondial.
Deși scumpe, doar produsele de înaltă calitate pot îndeplini cerințele de precizie ridicată și de lungă durată
durata de viață utilă cerută de clienți.
Servomotoare cu răcire directă
Servomotorul este conectat direct la șurubul cu bile printr-un cuplaj din oțel, care
asigură evitarea degradării și nealinierii chiar și sub sarcini mari.
Acest lucru va îmbunătăți considerabil precizia poziționării și prelucrarea filetelor și a contururilor.
va fi mai precis.
106 milioane 108 milioane 208 milioane
| Model ltem | Nume | Unitate | 106 milioane | 108 milioane | 208 milioane |
| Voiaj | Diametru maxim de rotire pe pat | mm | φ600 | φ600 | φ600 |
| Diametru maxim de procesare | mm | φ300 | φ300 | φ400 | |
| Diametrul maxim de prelucrare pe suportul sculei | mm | φ220 | φ200 | φ300 | |
| Durată maximă de procesare | mm | 230 | 220 | 400 | |
| Distanța dintre centre | mm | 300 | 300 | 600 | |
| Motorul axului Hidrocilindru Biserică Parametru | Nasul fusului | tip | A2-5 | A2-6 | A2-6 |
| Viteza maximă a axului | rotații pe minut | 5500 | 4300 | 4200 | |
| Cilindru/Mandrină de ulei | prânz | 6” | 8” | 8” | |
| Alezajul axului | mm | φ56 | φ65 | φ65 | |
| Diametrul barei | mm | φ45 | φ52 | φ52 | |
| Putere motor ax cu acționare directă | kw | 17,5 | 22 | 22 | |
| Avans pe axa X/Z Parametru | X Travel | mm | 180 | 180 | 280 |
| Specificații ghidaj liniar X/Z | specialități | 35/35Roller | 35/35Roller | 35/35Roller | |
| Z Travel | mm | 300 | 300 | 600 | |
| Puterea motorului X/Z/(Y) | kw | 1.8/1.8 | 1.8/1.8 | 1.8/1.8 | |
| Traversare rapidă X/Z/(Y) | m/min | 30/30 | 30/30 | 20/20 | |
| Precizia poziționării | mm | ±0,005 | ±0,005 | ±0,005 | |
| Precizia poziționării repetate | mm | ±0,003 | ±0,003 | ±0,003 | |
| Parametrul turelei | Poziția sculei | bucăți | BMT45-12T | BMT45-12T | BMT55-12T |
| Motor cu turelă de putere | kw | 2.2/3.7 | 2.2/3.7 | 2.2/3.7 | |
| Suport pătrat pentru scule | mm | 20×20 | 20×20 | 20×20 | |
| Suport scule de găurit rotund | mm | φ32 | φ32 | φ40 | |
| Timpul de schimbare a sculei adiacente | sec | 0,15 | 0,15 | 0,15 | |
| Precizia poziționării | / | ±2” | ±2” | ±2” | |
| Precizia poziționării repetate | / | ±1” | ±1” | ±1” | |
| Păpușă mobilă Parametri | Păpușă mobilă hidraulică programabilă | / | √ | √ | √ |
| Cursa maximă a păpușii mobile | mm | 360 | 360 | 440 | |
| Orificiu conic pentru manșonul păpușei mobile | tip | MT 5# | MT 5# | MT 5# | |
| Diametrul manșonului | mm | / | / | / | |
| Călătorie cu manșon | mm | / | / | / | |
| Dimensiune mecanică | Dimensiunea mașinii | mm | 2300×1800×1700 | 2300×1800×1700 | 2300×1800×1700 |
| Greutatea mașinii | kg | 3700 kg | 3800 kg | 5200 kg |
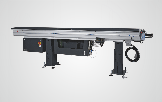
Alimentator automat de bare servo
Alimentatoarele TENOLY au un design robust și automatizat,
Crește semnificativ productivitatea și simplifică operațiunile de strunjire.
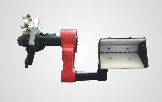
Recipient de piese
Receptorul piesei de prelucrat este proiectat pe principiul legăturii mecanice, care poate fi rapid
legat de produsul finit după prelucrare.
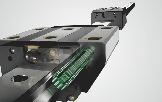
Ghidaj liniar cu role THK
Ghidajul liniar are joc zero, tăiere în arc, tăiere înclinată, iar textura suprafeței este relativ uniformă. Este potrivit pentru funcționarea la viteză mare și reduce considerabil puterea motrice necesară mașinii. Șinele de ghidare liniare utilizează rostogolirea în loc de alunecare, cu pierderi mici de frecare, răspuns sensibil și precizie ridicată de poziționare. Pot suporta sarcina în direcțiile sus, jos, stânga și dreapta simultan. Sub sarcină, suprafața de contact a șinei este încă în contact multipunct, iar rigiditatea la tăiere nu va fi redusă; asamblare ușoară și interschimbabilă și structură de lubrifiere simplă; ghidajele liniare au o uzură foarte mică și sunt de lungă durată.
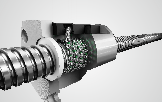
Șurub cu bile THK
Folosind șurub cu bile de înaltă precizie, cu preîncărcare a piuliței și șurub
tratamentul de pretensionare, jocul și creșterea temperaturii și
alungirea este eliminată în avans, demonstrând o poziționare excelentă
și repetabilitate.
Acționare directă cu servomotor pentru reducerea erorii de joc.
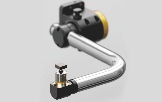
Braț motorizat de înaltă precizie pentru strung
Dispozitiv de reglare a sculelor cu tracțiune în jos, cu repetabilitate de înaltă precizie. Disponibil într-o varietate de dimensiuni diferite pentru a satisface diverse nevoi industriale. Disponibil într-o varietate de dimensiuni standard, precum și brațe de măsurare din oțel personalizate, cu coeficient de dilatare redus.
Folosiți o sondă robustă din zirconiu
Ocupă puțin spațiu pe mașină atunci când nu este utilizată
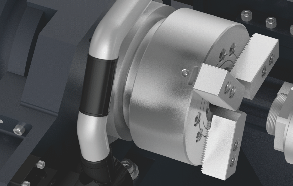
Mandrină hidraulică de prindere
Strungul este echipat standard cu o mandrină hidraulică pentru găuri străpunse. Mandrina poate fi personalizată în funcție de nevoile clientului, iar o varietate de opțiuni vă vor oferi cea mai potrivită mandrină de prindere.
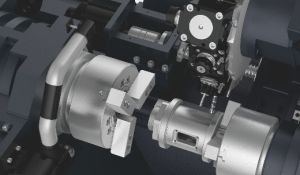
Ax secundar
Ambele capete ale piesei de prelucrat pot fi prelucrate simultan într-o singură strângere, ceea ce simplifică foarte mult operarea manuală.
Categorii de produse
-

Centru de prelucrare CNC de înaltă rigiditate din seria VC...
-

Ghidaj liniar cu coloană mobilă orizontală seria HP...
-

Ghidaj liniar cu coloană mobilă orizontală seria HT...
-

Mașină de prelucrat CNC de mare putere cu patru căi din seria VS...
-

Centru de prelucrare CNC seria V cu rigiditate ridicată
-

Centru de prelucrare CNC cu coloană dublă din seria X
-

Centru de prelucrare CNC orizontal cu 5 axe TKG1600
-

Centru de strunjire și frezare verticală CNC pentru materiale compozite...
-

Centru de prelucrare CNC de mare viteză seria GM
-

Frezare CNC de mare viteză seria GT
-

Strung CNC cu două axe SK32
-

Centru de prelucrare vertical CNC RFTV510 pentru roți...