


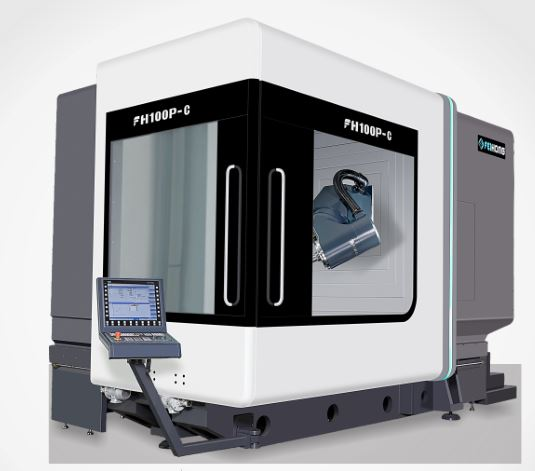
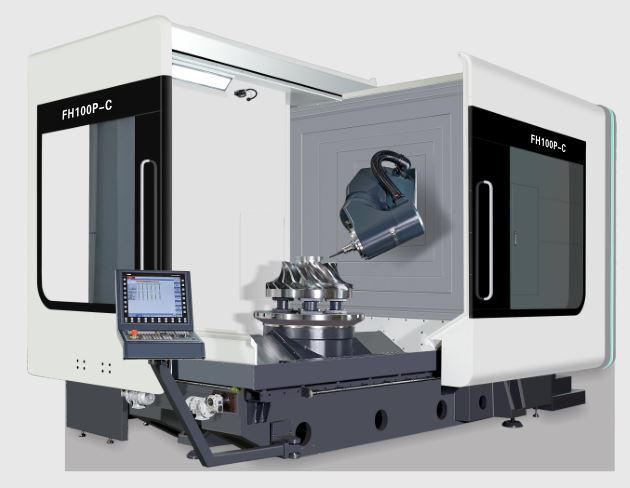
Strunjire și frezare simultană pe 5 axe 100P-C
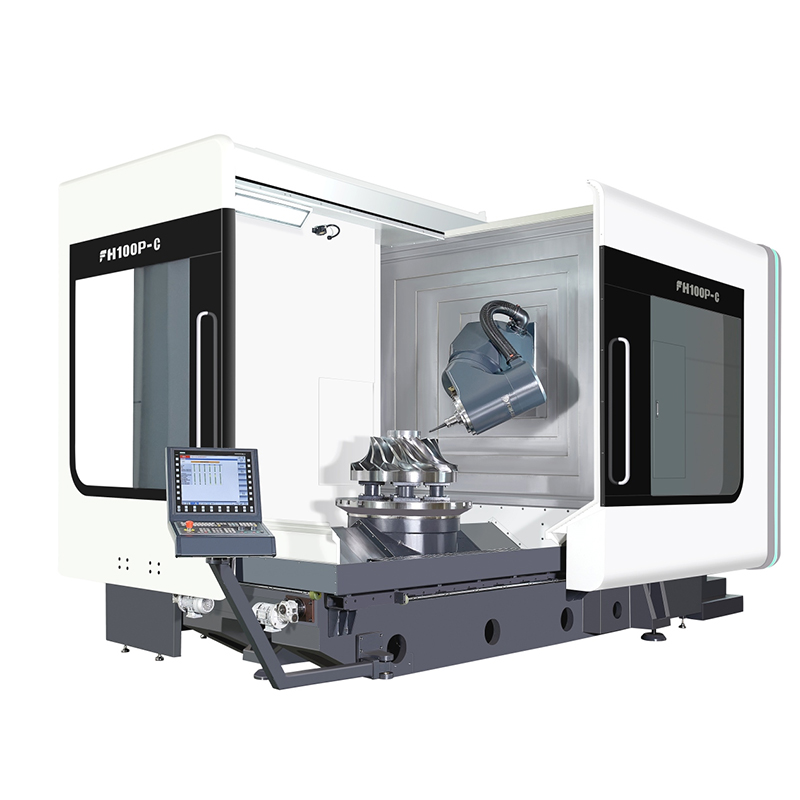
Domeniul de livrare
Tabel cu funcțiile accesoriilor standard (vă rugăm să consultați funcțiile controlerului pentru partea de control electric)
1. Controler Siemens 840DSL
2. Cap pivotant multifuncțional cu cinci axe, proprietarul mărcii
3. Ax electric DGZX-24012/34B2-KFHWVJS
4. Sistem automat de schimbare a sculelor cu magazie HSK-A100 cu 40 de scule
5. Acționare cu șurub cu bile de răcire cu gol X/Y/Z
6. 7 glisiere liniare cu role (3 pentru axa X, 2 pentru axa Y/Z)—BOSCH REXROTH
7. Riglă optică cu buclă complet închisă pe trei axe X/Y/Z
8. Dispozitiv de control al temperaturii în cutia electrică
9. Răcitor de ax
10. Dispozitiv de rulare spiralată a așchiilor și transportor posterior de așchii de fier, mașină de transport așchii de fier
11. Apă din centrul axului, pulverizare inelară cu apă
12. Suflați aer în centrul axului și suflați aer în inel.
13. Semiluna cu cinci axe suflă apă, iar semiluna suflă aer.
14. 1 tip de blocare de siguranță pentru ușile de lucru din față și laterale
15. Dispozitiv de răcire prin circulația axului.
16. Lampă fluorescentă funcțională impermeabilă
17. Dispozitiv stație hidraulică
18. Unitate de palpare cu infraroșu Renishaw OMP60
19. Renishaw Laser Tool Setter
20. Dispozitiv centralizat de lubrifiere cu alimentare automată
21. Curățarea pistolului de apă și a interfeței de aer pe partea de operare
22. Sistem de răcire a fluidului de tăiere
23. Tablă metalică de protecție complet închisă
24. Cutie de operare
25. Tabloul electric este echipat cu un aparat de aer condiționat
26. Roată de mână electronică Siemens
27. Comutator de eliberare a sculei arborelui principal acționat cu piciorul
28. Platforme de nivelare a fundației și șuruburi de fundație
29. Instrumente și truse de scule de ajustare
30. Manual tehnic
Parametru
| Articol | Uni | FH100P-C |
| Deplasare pe axa X | mm | 1000 |
| Deplasarea pe axa Y | mm | 1150 |
| Deplasarea pe axa Z | mm | 1000 |
| Distanța de la vârful axului până la suprafața mesei de lucru | mm | 160-1160 |
| Cap de frezare orizontal | mm | 30-1030 |
| Viteză de avans/deplasare rapidă | m/min | 40 |
| Forța de alimentare | KN | 10 |
| Masă rotativă (axa C) | ||
| Dimensiunea mesei de lucru | mm | Ø1050 |
| Sarcină maximă pe masă (freză) | kg | 4000 |
| Sarcina maximă a mesei (strunjire) | kg | 3000 |
| Masă Rotray | rotații pe minut | 45 |
| Masă de lucru pentru frezare/strunjire (frezare și strunjire compusă) | rotații pe minut | 500 |
| Unghiul minim de divizare | ° | 0,001 |
| Cuplu nominal | Nm | 1330 |
| Cuplu maxim | Nm | 2630 |
| Cap de frezare CNC pivotant (axa B) | ||
| Interval de balansare (0 = Vertical / 180 = Nivelat) | ° | -15~180 |
| Viteză mare de mișcare și alimentare | rotații pe minut | 103 |
| Unghiul minim de divizare | ° | 0,001 |
| Cuplu nominal | Nm | 1050 |
| Cuplu maxim | Nm | 2130 |
| Ax (strunjire și frezare) | ||
| Viteza axului | rotații pe minut | 10000 |
| Putere ax | Kw | 42/58 |
| Cuplu de strângere a axului | Nm | 215/350 |
| Conic al axului |
| HSKA100 |
| Distanța de la centrul axului la suprafața ghidajului grinzii | mm | 1091,5 |
| Model | Unitate | FH100P-C |
| Magazin de scule | ||
| Interfața instrumentului |
| HSKA100 |
| Capacitatea magazinului de scule | PCS | 40 |
| Diametru/lungime/greutate maximă a sculei |
| Ø135/300/12 |
| Comutator scule (Scule către) | S | 2 |
| Dispozitiv de măsurare | ||
| Sondă infraroșie | Rensishaw OMP60 | |
| Instrument de detectare a sculelor în zona de procesare | Rensishaw NC4F230 | |
| Capacitate de procesare | ||
| Diametru maxim de găurire (oțel mediu) |
| Ø50 |
| Diametru maxim de filetare (oțel mediu) |
| M40 |
| Diametru maxim de frezare (oțel mediu) |
| 250 |
| Precizie (ISO230-2 și VDI3441) | ||
| Precizia poziționării X/Y/Z | mm | 0,006 |
| Precizie de poziționare repetată X/Y/Z | mm | 0,004 |
| Precizia poziționării B/C |
| 8" |
| Precizie de poziționare repetată B/C | 4" | |
| Sistem de control |
| Siemens840D |
| Înălțimea mașinii (Mașină generală) | mm | 3650 |
| Suprafața ocupată de mașina principală (L*l) | mm | 5170x3340 |
| Suprafața ocupată pentru magazia de scule (L*l) | mm | 1915x1400 |
| Suprafață ocupată pentru transportorul de așchii (L*l) | mm | 3120x1065 |
| Suprafața ocupată pentru rezervorul de apă (L*l) | mm | 1785x1355 |
| Suprafața totală ocupată pentru mașina completă (L*l) | mm | 6000x3750 |
| Greutatea mașinii | Kg | 21000 |
Mașină CNCcontrolor
| Sistem de control | Siemens 840DSL (motor și acționare) | ||
| Numărul de axe de control | Frezare simultană pe 5 axe cu strunjire simultană (axă NC + ax principal, axă BC) | ||
| Control simultan a 5 axe Frezare simultană cu strunjire | axa de poziționare | Standardele X, Y, Z, B, C | |
| interpolare | linie dreaptă | Axele X, Y, Z, B, C (X, Y, Z, B, C pot fi compensate) | |
| arc | Axele X, Y, Z, B, C (X, Y, Z, B, C pot fi compensate) | ||
| Unitate minimă de instrucțiune | 0,001 um | ||
| unitate de control minimă | 0,1 nm | ||
| Afişa | 19LCD | ||
| Motor | Capacitate triplă de supraîncărcare cu encoder absolut (poziția encoderului nu se pierde niciodată) | ||
| Funcția de comunicare externă | Interfață Ethernet și RS232C | ||
| Mod de funcționare | MDI, Automat, Manual, Roată de mână, Origine (absolută), REPOS | ||
| programatic | Editor de limbă ISO online | ||
| Capacitate maximă de stocare a programării PLC-ului | 2048KB | ||
| Funcția de interpolare | Linii drepte, cercuri care trec prin puncte centrale, spirale, suprafețe fine, setări de viteză mare etc. | ||
| Număr de offset-uri ale sculelor | 512 grupuri | ||
| Mărire cu roată de mână | 0,1/0,01/0,001 mm | ||
| Setare minimă și unități mobile | 1um/X,Y,Z | ||
| salvarea datelor | Datele din memorie nu se vor pierde niciodată la oprirea alimentării | ||
| viteză de alimentare | 0%-150% | ||
| Mărire rapidă înainte | 0%-100% | ||
| Interfață de intrare și ieșire | Interfață Ethernet și RS232C, card CF, backup pentru stocare USB | ||
| limba de afișare | Chineză și engleză | ||
Cantitate configurație standard
| No | Nume accesoriu | unitate | Cant. |
| 1 | comutator de pedală | set | 1 |
| 2 | Mecanism de prindere hidraulic | set | 1 |
| 3 | Dispozitiv centralizat de lubrifiere | set | 1 |
| 4 | sistem de răcire | set | 1 |
| 5 | lampă de lucru | set | 1 |
| 6 | Lumină în trei culori | set | 1 |
| 7 | pod orizontal | Bucăți | 1 |
| 8 | Fixări pentru mașini-unelte | set | 1 |
| 9 | Pachet standard de scule | set | 1 |
| 10 | încuietoare de ușă de securitate | set | 1 |
| 11 | kit de fundație | set | 1 |
| 12 | Instalați instrumentul de ajustare | set | 1 |
| 13 | Filetare rigidă și poziționare multipunct a axului | set | 1 |
| 14 | Transportor cu șnec și mașină automată de îndepărtare a așchiilor | set | 1 |
| 15 | Sistem hidraulic standard | set | 1 |
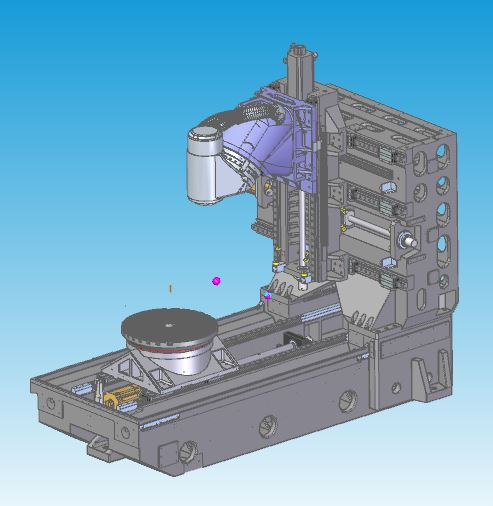
Caracteristici de design | Cel mai bun design de analiză a turnării mecanice a sârmei
Structură de turnare termosimetrică de tip cutie completă, folosind fontă de înaltă calitate de calitate Meehanna
Revenire și tratament natural de îmbătrânire pentru eliminarea stresului intern
Vibrațiile structurale cu frecvență naturală elimină stresul de prelucrare a materialelor
Design de coloană de înaltă rigiditate cu suprafață mare și perete complet, îmbunătățind eficient rigiditatea și precizia statică și dinamică
Acționare cu șurub de răcire cu trei axe
Cap de frezare CNC pivotant (axa B)
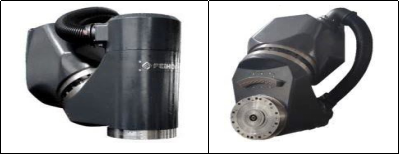
Caracteristici de design
Motor DD încorporat, lanț de transmisie zero, design fără joc
Caracteristici de accelerație ridicată
Cea mai scurtă distanță dintre vârful sculei al axului și punctul de susținere structurală realizează rigiditatea maximă a așchierii.
Rulmenții YRT mai mari cresc rigiditatea
Echipat cu sistem de măsurare cu encoder rotativ de înaltă precizie HEIDENHAIN, control complet în buclă închisă pentru a asigura cea mai bună precizie
Proiectarea sistemului de răcire al axului și axei B pentru reducerea transferului de căldură
Masă rotativă (axa C)
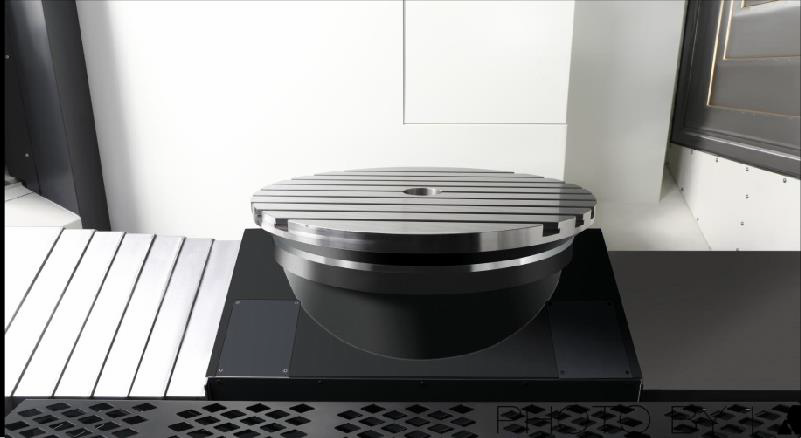
Caracteristici de design
Motor DD încorporat, lanț de transmisie zero, design fără joc
Caracteristici de răspuns ridicate la accelerare și decelerare
Rulmenții YRT mai mari cresc rigiditatea
Cuplu de acționare nominal mare, poziționare și prelucrare cu dispozitiv de poziționare și prindere a mesei
Îndeplinește cele două nevoi de procesare: frezare și strunjire-frezare, reduce manipularea pieselor de prelucrat și îmbunătățește precizia produsului
Echipat cu sistem de măsurare cu encoder rotativ de înaltă precizie HEIDENHAIN, control complet în buclă închisă pentru a asigura cea mai bună precizie
Proiectarea sistemului de răcire pentru reducerea transferului de căldură
Dispozitiv de reglare a sculelor ridicabil
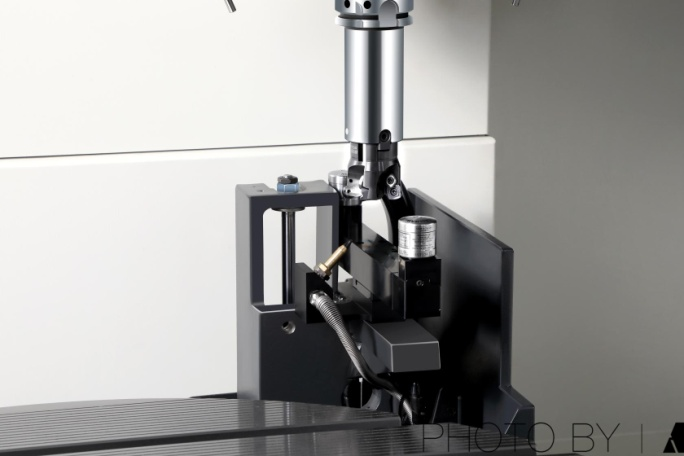
Caracteristici de design
Echipat cu dispozitiv de reglare a sculelor cu laser fără contact Ransishaw NC4F230 pentru o precizie mai mare
Setare automată a sculei pe mașină, actualizare automată a compensării sculei
Dispozitivul de reglare a sculelor poate fi ridicat și coborât pentru a economisi spațiu pe suprafața de prelucrare
Designul complet etanș din tablă metalică protejează dispozitivul de reglare a sculelor de apă și pilitură de fier în timpul prelucrării
Sondă infraroșie
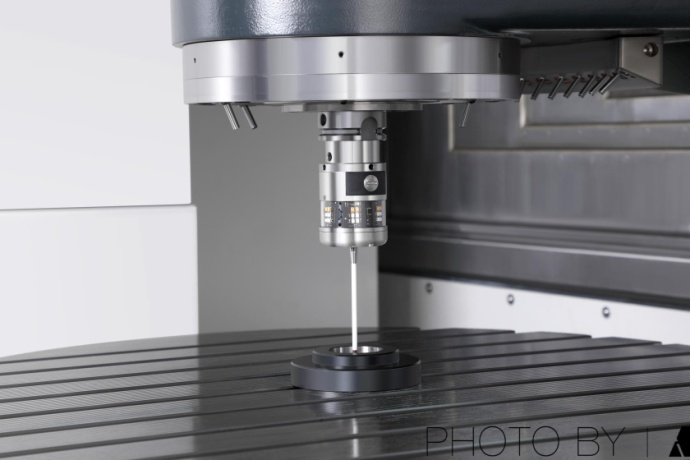
Caracteristici de design
Echipat cu sondă optică tactilă Ransishaw OMP60
Alinierea piesei de lucru și inspecția dimensiunii pe mașină, reducerea erorilor de inspecție manuală, îmbunătățirea preciziei produsului și a eficienței procesării
Economii de 90% în timpul de asistență la mașină
Categorii de produse
-

Centru de prelucrare CNC de înaltă rigiditate din seria VC...
-

Ghidaj liniar cu coloană mobilă orizontală seria HP...
-

Ghidaj liniar cu coloană mobilă orizontală seria HT...
-

Mașină de prelucrat CNC de mare putere cu patru căi din seria VS...
-

Centru de prelucrare CNC seria V cu rigiditate ridicată
-

Centru de prelucrare CNC cu coloană dublă din seria X
-

Centru de prelucrare CNC orizontal cu 5 axe TKG1600
-

Centru de strunjire și frezare verticală CNC pentru materiale compozite...
-

Centru de prelucrare CNC de mare viteză seria GM
-

Frezare CNC de mare viteză seria GT
-

Strung CNC cu două axe SK32
-

Centru de prelucrare vertical CNC RFTV510 pentru roți...