


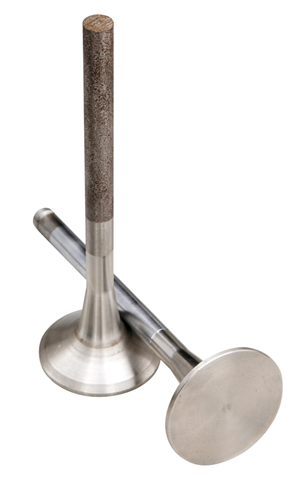
Mașini-unelte specifice pentru supapa HG40/50Q

Configurația produsului
Caracteristici
Prelucrare versatilă:
Acceptă strunjirea cercurilor exterioare, a fețelor frontale, a suprafețelor conice, a canelurilor de sudură și a arcurilor circulare, acoperind cerințele de prelucrare a componentelor principale ale supapelor.
Prelucrarea de înaltă precizie a canelurilor de sudură asigură performanța de etanșare a supapei; finisaj superior al suprafeței (Ra 0,8–1,6) pentru arcuri circulare.
Compatibilitate automată:
Compatibil cu sisteme automate precum brațele robotizate și sistemele de alimentare, permițând integrarea perfectă în liniile de automatizare a valvelor pentru producție continuă.
Viteza de avans rapid pe axa X/Z de 20 m/min îmbunătățește eficiența prelucrării.
Stabilitate și fiabilitate:
Structura integrată a patului înclinat la 45° îmbunătățește rigiditatea și stabilitatea pentru operațiuni de tăiere intense.
Designul turelei tridirecționale (port-sculă: □25×25) reduce timpul de schimbare a sculei, fiind ideal pentru procesarea în loturi.
Performanță de înaltă precizie:
Viteză maximă a axului de 3000 r/min cu o precizie de poziționare repetată de 0,005 mm (axa X)/0,008 mm (axa Z).
Ghidajele liniare și acționările cu șurub cu bile asigură stabilitatea prelucrării și menținerea preciziei pe termen lung.
Concluzie:
Este potrivit pentru strunjirea cercului exterior, a feței frontale, a suprafeței conice, a canelurii de sudură și a arcului circular al supapelor.
Poate fi adaptat la diferite mecanisme de automatizare și conectat la liniile de producție automatizate ale valvelor.
Aplicații
Industrii:Petrochimie, energie electrică, construcții navale, utilaje generale.
Scenarii:Prelucrare de precizie în volum mare a componentelor critice ale valvelor (de exemplu, valve cu bilă, valve cu sertar, valve cu glob), potrivită în special pentru integrarea în linii de producție automatizate.
Specificații tehnice
| Parametru | Nume | unitate | HG40/50Q |
| Pat | Configurația patului | / | Pat înclinat la 45°, somieră integrată |
| Înălțimea centrală | Înălțimea centrală | mm | 350 |
| Interval de lucru | Diametrul maxim de rotire pe platformă | mm | φ420 |
| Deschiderea ghidajului X/Z | mm | X:240/Z:320 | |
| Diametru maxim de strunjire | mm | Disc: φ350, Arbore: φ280 | |
| Durata maximă de procesare | mm | 500 | |
| Hrană | Cursa maximă a axei X (transversală) | mm | 220 |
| Viteză mare de mișcare a axei X/Z | m/min | 20/20 | |
| Lățimea ghidajului liniar (axa X/Z) | mm | X:35/Z:35 | |
| Ansamblu șurub cu bile (axa X/Z) | mm | X:3210/Z:4010 | |
| Ax | Specificații ale capului arborelui principal | HSK | A2-6 |
| Conicitatea alezajului axului | / | Con metric de 80# | |
| Diametrul găurii traversante a axului | mm | φ65 | |
| Excesul de bătaie al axului | mm | 0,005 | |
| Viteza maximă a axului | rot/min | 3000 | |
| Turelă | Tipul turelei |
| Masă tripartită pentru cuțite 1 buc. |
| Specificații suport scule | mm | □25*25 | |
| Acționare a axului | Sistem de control compatibil | set | 1 |
| Putere motor principal | Puterea servomotorului axului | kw | 7,5 |
| Metoda de îndepărtare a așchiilor | acționat manual | ||
| Greutate |
| kg | 3150 |
| Precizia de prelucrare | Precizie de poziționare repetitivă X/Z | mm | 0,005/0,008 |
| Rotunjime | mm | 0,005 | |
| Consistența diametrului | mm | 0,015/300 | |
| Planeitate | mm | 0,02/300 (doar contrabătător) | |
| Rugozitatea suprafeței (aluminiu/oțel) | Ra | 0,8~1,6 | |
| Husă de protecție | Carcasă completă cu ușă glisantă | set | 1 |
Prelucrare versatilă:
Acceptă strunjirea cercurilor exterioare, a fețelor frontale, a suprafețelor conice, a canelurilor de sudură și a arcurilor circulare, acoperind cerințele de prelucrare a componentelor principale ale supapelor.
Prelucrarea de înaltă precizie a canelurilor de sudură asigură performanța de etanșare a supapei; finisaj superior al suprafeței (Ra 0,8–1,6) pentru arcuri circulare.
Compatibilitate automată:
Compatibil cu sisteme automate precum brațele robotizate și sistemele de alimentare, permițând integrarea perfectă în liniile de automatizare a valvelor pentru producție continuă.
Viteza de avans rapid pe axa X/Z de 20 m/min îmbunătățește eficiența prelucrării.
Stabilitate și fiabilitate:
Structura integrată a patului înclinat la 45° îmbunătățește rigiditatea și stabilitatea pentru operațiuni de tăiere intense.
Designul turelei tridirecționale (port-sculă: □25×25) reduce timpul de schimbare a sculei, fiind ideal pentru procesarea în loturi.
Performanță de înaltă precizie:
Viteză maximă a axului de 3000 r/min cu o precizie de poziționare repetată de 0,005 mm (axa X)/0,008 mm (axa Z).
Ghidajele liniare și acționările cu șurub cu bile asigură stabilitatea prelucrării și menținerea preciziei pe termen lung.
Concluzie:
Este potrivit pentru strunjirea cercului exterior, a feței frontale, a suprafeței conice, a canelurii de sudură și a arcului circular al supapelor.
Poate fi adaptat la diferite mecanisme de automatizare și conectat la liniile de producție automatizate ale valvelor.
| Parametru | Nume | unitate | HG40/50Q |
| Pat | Configurația patului | / | Pat înclinat la 45°, somieră integrată |
| Înălțimea centrală | Înălțimea centrală | mm | 350 |
| Interval de lucru | Diametrul maxim de rotire pe platformă | mm | φ420 |
| Deschiderea ghidajului X/Z | mm | X:240/Z:320 | |
| Diametru maxim de strunjire | mm | Disc: φ350, Arbore: φ280 | |
| Durata maximă de procesare | mm | 500 | |
| Hrană | Cursa maximă a axei X (transversală) | mm | 220 |
| Viteză mare de mișcare a axei X/Z | m/min | 20/20 | |
| Lățimea ghidajului liniar (axa X/Z) | mm | X:35/Z:35 | |
| Ansamblu șurub cu bile (axa X/Z) | mm | X:3210/Z:4010 | |
| Ax | Specificații ale capului arborelui principal | HSK | A2-6 |
| Conicitatea alezajului axului | / | Con metric de 80# | |
| Diametrul găurii traversante a axului | mm | φ65 | |
| Excesul de bătaie al axului | mm | 0,005 | |
| Viteza maximă a axului | rot/min | 3000 | |
| Turelă | Tipul turelei | Masă tripartită pentru cuțite 1 buc. | |
| Specificații suport scule | mm | □25*25 | |
| Acționare a axului | Sistem de control compatibil | set | 1 |
| Putere motor principal | Puterea servomotorului axului | kw | 7,5 |
| Metoda de îndepărtare a așchiilor | acționat manual | ||
| Greutate | kg | 3150 | |
| Precizia de prelucrare | Precizie de poziționare repetitivă X/Z | mm | 0,005/0,008 |
| Rotunjime | mm | 0,005 | |
| Consistența diametrului | mm | 0,015/300 | |
| Planeitate | mm | 0,02/300 (doar contrabătător) | |
| Rugozitatea suprafeței (aluminiu/oțel) | Ra | 0,8~1,6 | |
| Husă de protecție | Carcasă completă cu ușă glisantă | set | 1 |
Categorii de produse
-

Centru de prelucrare CNC de înaltă rigiditate din seria VC...
-

Ghidaj liniar cu coloană mobilă orizontală seria HP...
-

Ghidaj liniar cu coloană mobilă orizontală seria HT...
-

Mașină de prelucrat CNC de mare putere cu patru căi din seria VS...
-

Centru de prelucrare CNC seria V cu rigiditate ridicată
-

Centru de prelucrare CNC cu coloană dublă din seria X
-

Centru de prelucrare CNC orizontal cu 5 axe TKG1600
-

Centru de strunjire și frezare verticală CNC pentru materiale compozite...
-

Centru de prelucrare CNC de mare viteză seria GM
-

Frezare CNC de mare viteză seria GT
-

Strung CNC cu două axe SK32
-

Centru de prelucrare vertical CNC RFTV510 pentru roți...