


Centru de prelucrare cu cinci axe FH135P
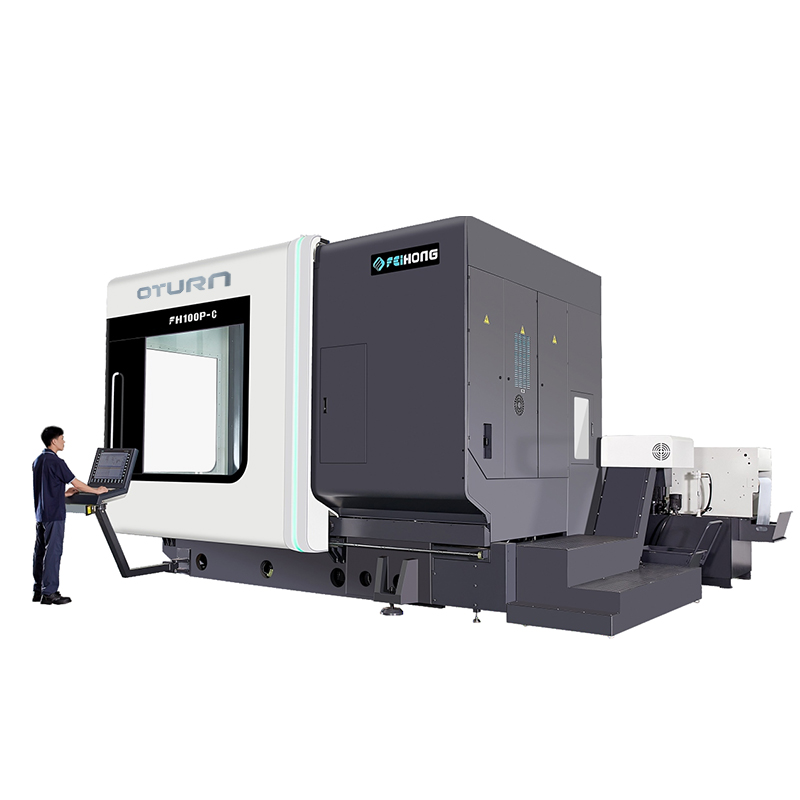
Cinci axesimultancentru de prelucrare
Acționare cu șurub de răcire cu axă liniară XYZ
Transmisie cu acționare directă DD cu arbore rotativ B\C
Sistem complet de măsurare a valorii absolute în buclă închisă
Configurația principală
Tabel cu funcțiile accesoriilor standard (vă rugăm să consultați funcțiile controlerului pentru partea de control electric)
| No | Articol | Unitate | Cant. |
| 1. | Turnare minerală pentru cadrul principal FH | Set | 1 |
| 2. | Sistem de control Siemens ONE | Set | 1 |
| 3. | Afișaj: panou tactil de 21,5 inci | Set | 1 |
| 4. | Cap rotativ multifuncțional FH cu cinci axe (axa B) | Set | 1 |
| 5. | Ax electric de frezare FH-DGZX-28010/42B2 (funcție de strunjire protejată) | PC | 1 |
| 6. | Șurub cu bile răcite cu gol pe axa X/Y/Z | PCS | 3 |
| 7. | Masă rotativă cu acționare directă pentru frezare (axa C) | Set | 1 |
| 8. | Encoder absolut RCN8380 pe axa B, 29 biți | PC | 1 |
| 9. | Encoder absolut RCN2580 pe axa C pe 28 de biți | PC | 1 |
| 10. | Glisiere liniare cu role INA | Seturi | 7 |
| 11. | Sistem de răcire cu apă a axului | Set | 1 |
| 12. | Pulverizare cu apă cu inel de mașină | Set | 1 |
| 13. | Pulverizare cu apă semilună cu cinci axe, suflare semilună | Set | 1 |
| 14. | Sistem de blocare a siguranței ușilor de lucru din față și din lateral | Set | 1 |
| 15. | Iluminare impermeabilă pentru containere de lucru | PCS | 2 |
| 16. | Stație hidraulică | Set | 1 |
| 17. | Dispozitiv centralizat de lubrifiere a alimentării | Set | 1 |
| 18. | Curățarea pistolului cu apă și a pistolului cu aer comprimat pe partea de operare | Set | 1 |
| 19. | Sistem de fluid de tăiere (CTS 25bar) | Set | 1 |
| 20. | Tablă metalică de protecție complet închisă | Set | 1 |
| 21. | Cutie de operare | Set | 1 |
| 22. | Aparat de aer condiționat cutie electrică | Set | 1 |
| 23. | Roată electronică Siemens | PC | 1 |
| 24. | Comutator de eliberare a sculei axului acționat de picior | PC | 1 |
| 25. | Lumină tricoloră a mașinii | Set | 1 |
| 26. | 40 de magazii de scule HSK-A63 și sistem servo ATC | Set | 1 |
| 27. | Scală de rețea cu valoare absolută pe trei axe X/Y/Z | Seturi | 3 |
| 28. | Rolă spiralată pentru așchii și transportor posterior de așchii, cărucior de așchii | Set | 1 |
| 29. | Dispozitiv de sondă cu infraroșu Renishaw OMP60 | Set | 1 |
| 30. | Unitate de reglare scule Renishaw NC4F230 | Set | 1 |
| 31. | Platforme de nivelare a fundației și șuruburi de fundație | Set | 1 |
| 32. | Manual tehnic | Set | 1 |
Parametru
| Model | Unitate | FH135P |
| Voiaj | ||
| Deplasare pe axa X | mm | 1450 |
| Deplasarea pe axa Y | mm | 1450 |
| Deplasarea pe axa Z | mm | 1000 |
| Distanța de la vârful axului până la suprafața mesei de lucru | mm | 160-1160 |
| Cap de frezare orizontal | mm | 30-1030 |
| Viteză de avans/deplasare rapidă | m/min | 40 |
| Forța de alimentare | KN | 10 |
| Masă rotativă (axa C) | ||
| Dimensiunea mesei de lucru | mm | Ø1400x1300 |
| Sarcină maximă pe masă (frezare) | kg | 4000 |
| Viteză maximă masă de frezare | rotații pe minut | 50 |
| Unghiul minim de divizare | ° | 0,001 |
| Cuplu nominal | Nm | 1330 |
| Cuplu maxim | Nm | 2630 |
| Cap de frezare CNC pivotant (axa B) | ||
| Interval de rotație (0=vertical/180=orizontal) | ° | -15~180 |
| Avans rapid și viteză de avans | rotații pe minut | 50 |
| Unghiul minim de divizare | ° | 0,001 |
| Cuplu nominal | Nm | 1050 |
| Cuplu maxim | Nm | 2130 |
| Ax | ||
| Viteza axului | rotații pe minut | 10000 |
| Puterea axului (S1) | Kw | 42/58 |
| Cuplu de strângere a axului (S1/S6) | Nm | 215/350 |
| Conicitatea axului |
| HSKA100 |
| Magazin de scule | ||
| Interfața instrumentului |
| HSKA100 |
| Capacitatea magazinului de scule | PCS | 40 |
| Diametrul/lungimea/greutatea maximă a sculei |
| Ø135/300/12 |
| Timpul de schimbare a sculei (de la o sculă la alta) | S | 4 |
| Dispozitiv de măsurare | ||
| Sondă infraroșie | Renishaw OMP60 | |
| Instrument de detectare a sculelor în zona de procesare | Renishaw NC4F230 | |
| Precizie de poziționare (ISO230-2 și VDI3441) | ||
| Precizia poziționării X/Y/Z | mm | 0,006 |
| Precizie de poziționare repetată X/Y/Z | mm | 0,004 |
| Precizia poziționării B/C |
| 8" |
| Precizie de poziționare repetată B/C |
| 4" |
| Controler CNC | ||
| Sistem CNC |
| Siemens ONE |
Specificații ale mașinii principale | Configurație optimă a structurii rigide
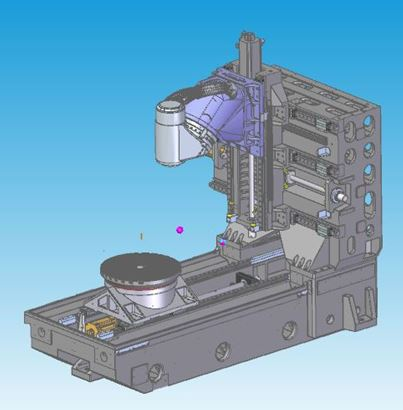
Caracteristici de design | Cel mai bun design de analiză a turnării mecanice a sârmei
◆Structură de turnare termosimetrică de tip cutie completă, folosind fontă de înaltă calitate de calitate Meehanite
◆Temperatură și tratament natural de îmbătrânire pentru eliminarea stresului intern
◆Vibrațiile structurale cu frecvență naturală elimină stresul de prelucrare a materialelor
◆Designul coloanei cu suprafață mare și rigiditate ridicată pe întregul perete poate îmbunătăți eficient rigiditatea și precizia statică și dinamică
◆ Acționare cu șurub de acționare cu răcire tubulară pe trei axe
Ax electric
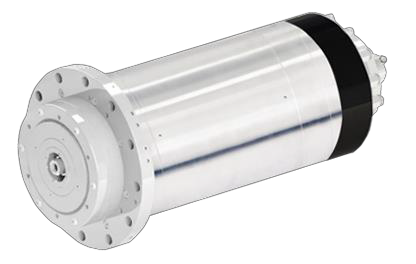
Caracteristici de design
◆În funcție de caracteristicile mașinii, cercetare, dezvoltare și producție independente.
◆Gaura conică a HSK-A100 este adoptată în modelul FH135P.
◆Adoptați un sistem de răcire extern pentru răcirea circulantă, care poate asigura eficient aplicarea axului electric.
Cap de frezare CNC pivotant (axa B)
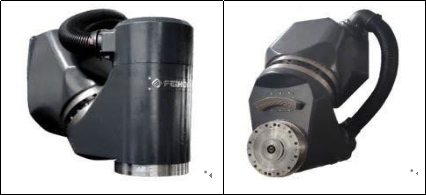
Caracteristici de design
◆Proiectare și producție independente.
◆Motor DD încorporat, lanț de transmisie zero, design fără joc.
◆Caracteristici de accelerație ridicată.
◆Cea mai scurtă distanță dintre vârful sculei al axului și punctul de susținere structurală asigură rigiditatea maximă la așchiere.
◆Rulmentul YRT mai mare îmbunătățește rigiditatea.
◆ Echipat cu sistem de măsurare cu encoder rotativ absolut HEIDENHAIN seria RCN8380, control complet în buclă închisă, pentru a asigura cea mai bună precizie.
◆Designul sistemului de răcire pe axa B reduce transferul de căldură.
Masă rotativă (masă cu axa C)
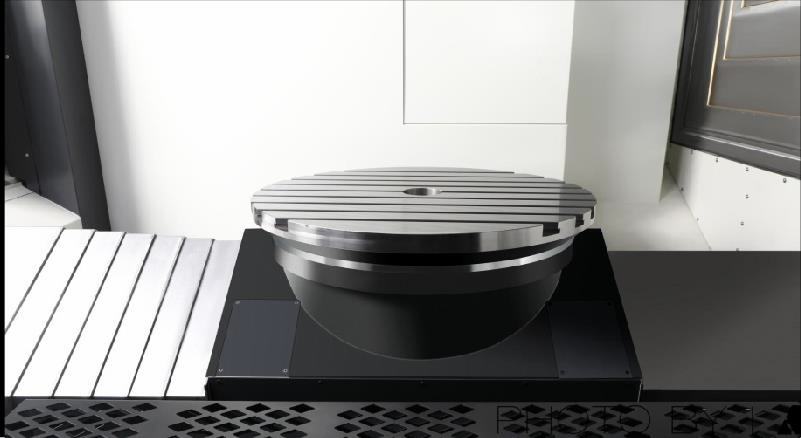
Caracteristici de design
◆Proiectare și producție independente.
◆Motor DD încorporat, lanț de transmisie zero, design fără joc.
◆Caracteristici de răspuns ridicate la accelerare și decelerare.
◆Rulmentul YRT mai mare crește rigiditatea.
◆Cuplu de acționare nominal mare, poziționare și prelucrare cu dispozitiv de poziționare și prindere pe masă
◆Satisfăcă nevoile frezării, reduce manipularea pieselor de prelucrat și îmbunătățește precizia produsului.
◆Echipat cu sistem de măsurare cu encoder rotativ de înaltă precizie HEIDENHAIN, control complet în buclă închisă pentru a asigura cea mai bună precizie.
◆Proiectarea sistemului de răcire pentru a reduce transferul de căldură.
Sistem de control
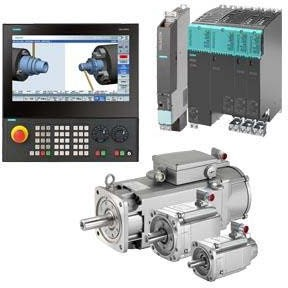
Caracteristici de selecție
◆Selectați gazda de control NCU730.3B pentru conectarea pe cinci axe (consultați tabelul de funcții pentru detalii despre configurația sistemului)
◆Cu funcție RTCP
◆Alegeți acționarea Siemens S120 cu o capacitate de supraîncărcare de 3 ori mai mare și motorul din seria 1FT cu caracteristici cinematice ridicate
◆Selectați TCU30.3+ICP427E ca gazdă interactivă HMI, IPC-ul are o viteză de calcul mai mare și un spațiu de stocare mai mare
Sistem automat de schimbare a sculelor
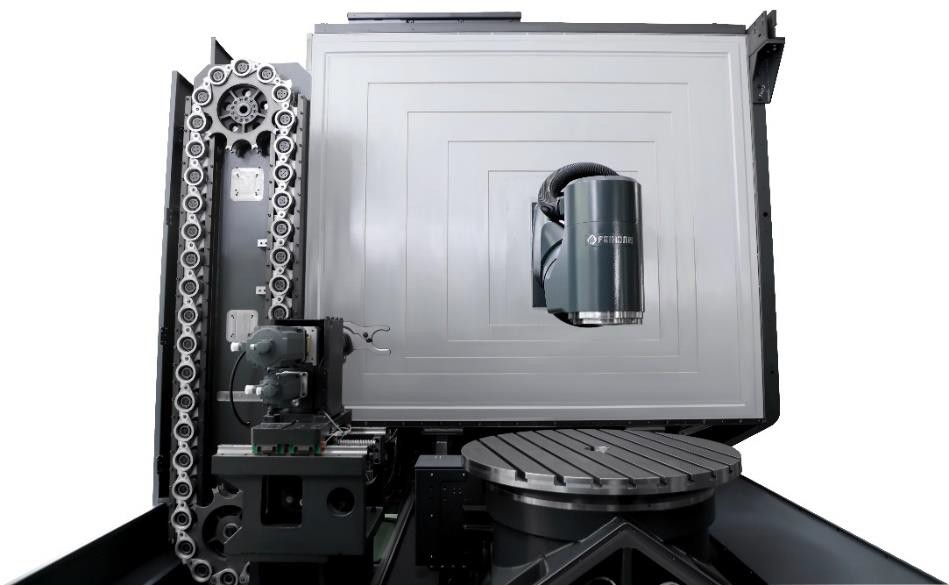
Caracteristici de design
◆ Proiectare și producție independente.
◆Selectarea și schimbarea sculelor utilizează servomotor pentru a controla acțiunea terminalului, ceea ce este mai stabil și mai precis.
◆Combinată cu funcția de gestionare a sculelor din Siemens ONE, gestionarea sculelor este mai eficientă.
Dispozitiv de reglare a sculelor ridicabil
Caracteristici de design
◆Echipat cu dispozitiv de reglare a sculelor Ransishaw NC4F230R cu precizie mai mare.
◆Setare automată a sculei pe mașină, actualizare automată a compensării sculei.
◆Dispozitivul de reglare a sculelor poate fi ridicat și coborât pentru a economisi spațiu pe suprafața de prelucrare.
◆Design din tablă metalică complet etanșată pentru a proteja dispozitivul de reglare a sculelor de deteriorarea cauzată de apă și pilitură de fier în timpul procesării.
Sondă infraroșie
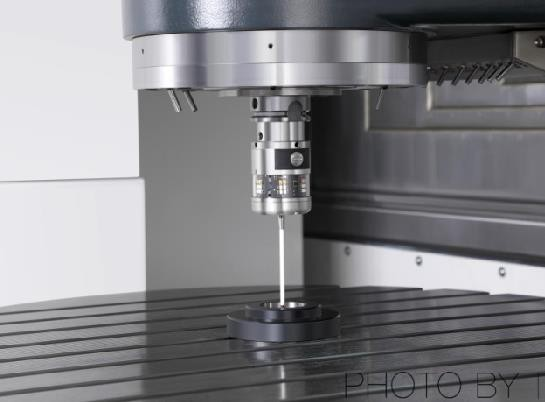
Caracteristici de design
◆Echipat cu unitate de sondă cu infraroșu Renishaw OMP60.
◆Alinierea piesei de lucru și inspecția dimensiunilor la mașină pot reduce erorile de inspecție manuală și pot îmbunătăți precizia produsului și eficiența procesării.
◆Economii de 90% în timpul de asistență la bord.
Aspect
Designul carcasei centrului de prelucrare cu cinci axe din seria FH respectă standardele stricte de siguranță CE. Tabla metalică complet densă împiedică operatorul să intre accidental în zona de lucru în timpul prelucrării și, în același timp, previne utilizarea fluidului de tăiere la înaltă presiune sau a așchiilor de la mașină, cu excepția plăcuței de avertizare. Ușa de operare este, de asemenea, echipată cu un comutator de siguranță pentru a preveni accidentele în timpul funcționării sau întreținerii. Și are o fereastră mare, ceea ce este convenabil pentru ca operatorul să înțeleagă funcționarea și prelucrarea mașinii.
Curățenie
Folosiți capacul telescopic și tabla de protecție pentru a proteja așchiile generate în timpul funcționării, evitați stropii de tăiere și deteriorarea altor mecanisme.
Iluminat
Zona de lucru este echipată cu două lumini LED, iar iluminarea iluminatului este menținută peste 800 LUX, oferind un mediu de lucru luminos adecvat pentru operator.
Operabilitate
Partea de operare este echipată cu o ușă glisantă de tip divizat, care oferă un spațiu mare de deschidere, fiind convenabil pentru încărcarea și descărcarea liberă a piesei de prelucrat din trei direcții folosind macaraua.
Categorii de produse
-

Centru de prelucrare CNC de înaltă rigiditate din seria VC...
-

Ghidaj liniar cu coloană mobilă orizontală seria HP...
-

Ghidaj liniar cu coloană mobilă orizontală seria HT...
-

Mașină de prelucrat CNC de mare putere cu patru căi din seria VS...
-

Centru de prelucrare CNC seria V cu rigiditate ridicată
-

Centru de prelucrare CNC cu coloană dublă din seria X
-

Centru de prelucrare CNC orizontal cu 5 axe TKG1600
-

Centru de strunjire și frezare verticală CNC pentru materiale compozite...
-

Centru de prelucrare CNC de mare viteză seria GM
-

Frezare CNC de mare viteză seria GT
-

Strung CNC cu două axe SK32
-

Centru de prelucrare vertical CNC RFTV510 pentru roți...