


Strung CNC cu două axe seria 208


Videoclip despre produs
Configurația produsului
Introducere
TurelăDdesignPperformanță
Structura integrată pe axa Y pozitivă este foarte rigidă, rezistentă și are performanțe mai bune decât axa Y cu interpolare.
·Prelucrare mai fină și mai fină a conturului planului
· Suprafețe și contururi curbate compuse mai ușor de prelucrat
Comparativ cu „interpolarea Y”, „Y pozitiv” are avantaje evidente în frezarea plană. Mișcarea pe axa Y „Y pozitiv” este perpendiculară pe axa X și este o mișcare pe o singură axă. Mișcarea pe axa Y „interpolând Y” constă în interpolarea unei linii drepte prin mișcarea simultană a axelor X și Y. Comparativ cu „Y pozitiv” pentru planeitatea planului de frezare, prelucrarea pe axa „Y pozitiv” este evident lină și netedă.
DirectDriveSsincronEelectricSax
Rigiditate ridicată, cuplu ridicat, eficiență mai mare, finisaj mai bun, indexare mai precisă.
Toate piesele principale ale mașinilor CNC sunt fabricate din fontă HT300, cu o capacitate extrem de puternică de absorbție a șocurilor.
Caracteristicile mașinilor-unelte cu axe electrice cu acționare directă
●Precizie de poziționare a encoderului incremental cu inel magnetic (sinus și cosinus): 20 secunde de arc,
Precizie de indexare pe axa C: 40 secunde de arc
● Viteză mare de răspuns pornire-oprire, economisind timp pe mașini-unelte și îmbunătățind eficient capacitatea de producție
● Sarcină mică de tăiere, economie de energie, protecție mai bună a mașinilor-unelte și durată de viață extinsă
●Eliminează eficient vibrațiile axului, are un efect bun de echilibrare, un finisaj bun și îmbunătățește finisajul suprafeței pieselor de prelucrat
(Avantajele strunjirii în locul șlefuirii, aspectul dur al strunjirii, rugozitatea suprafeței Ra 0,2 μm)
· Motorul axului este echipat cu un sistem de răcire pentru a suprima influența deplasării termice și a asigura funcționarea continuă a axului la o temperatură constantă.
(Precizia bătăii capului vârfului este de 0,002 mm, asigurând o precizie mai stabilă)
· Ax sincron cu acționare directă montat în spate, instalare și întreținere mai convenabile
· A2-5: 7016AC-față două spate două
· A2-6: față NN3020+100BAR10S, spate NN3018
A2-8: față NN3024+BT022B*2, spate NN3022
Greu-DutyCultimulIronBaseAnd Ccomponente
Toate piesele turnate sunt optimizate folosind analiza cu elemente finite (FEA) pentru a reduce distorsiunea și capacitatea de absorbție a șocurilor la ridicare. Piesele turnate ale seriei principale de strunguri CNC sunt ranforsate cu nervuri pentru a spori rigiditatea și stabilitatea termică. Piesele turnate compacte și simetrice ale capului de așchiere și ale păpușii mobile sporesc și mai mult rigiditatea și asigură o precizie ridicată de poziționare și o repetabilitate ridicată.
Specificații tehnice
| Articol | Nume | Unitate | 208MS | 208MSY |
| Voiaj | Diametrul maxim de rotație al patului | mm | Φ680 | Φ700 |
| Diametru maxim de prelucrare | mm | Φ370 | Φ300 | |
| Diametru maxim de rotație pe portsculă | mm | Φ300 | Φ300 | |
| Lungime maximă de procesare | mm | 420 | 400 | |
| Distanța dintre două centre | mm | - | - | |
| Sax Cilindru Chuck | Nasul fusului | ASA | A2-6 | A2-6 |
| Cilindru/mandrină hidraulică | Inch | 8'' | 8'' | |
| Diametrul găurii de trecere a axului | mm | Φ79/66 | Φ79/66 | |
| Diametrul maxim al găurii de trecere a tijei | mm | Φ65/52 | Φ65/52 | |
| Viteză maximă a axului | rotații pe minut | 4300 | 4300 | |
| Puterea motorului axului | kw | 18/22 | 18/22 | |
| Cuplul motorului axului | Nm | 91-227 | 91-227 | |
| Sub-Sax Cilindru Chuck | Sub-Nasul fusului | ASA | A2-5 | A2-5 |
| Sub-Cilindru/mandrină hidraulică | Inch | 6„ | 6„ | |
| Sub-Diametrul găurii de trecere a axului | mm | Φ56 | Φ56 | |
| Sub-Diametrul maxim al găurii de trecere a tijei | mm | Φ46 | Φ46 | |
| Sub-Viteză maximă a axului | rotații pe minut | 5500 | 5500 | |
| Sub-Puterea motorului axului | kw | 17,5 | 17,5 | |
| X/ZN/SAxisFhranăPparametri | Puterea motorului X | kw | 2,5 | 2,5 |
| Puterea motorului Y | kw | - | 1.2 | |
| Puterea motorului Z | kw | 2,5 | 2,5 | |
| Sputerea motorului | Kw | 1.2 | 1.2 | |
| Xdeplasarea axei | mm | 236 | 204 | |
| Ydeplasarea axei | mm | - | 100±50 | |
| Zdeplasarea axei | mm | 510 | 492 | |
| Specificații ale șinei pe axa X/Z | specificații | 35 role | 35 role | |
| Specificațiile șinei pe axa Y | specificații | 25 role | 25 role | |
| Deplasare pe axa S | mm | 600 | 600 | |
| Xmișcare rapidă a axei | Mm/min | 20 | 20 | |
| Zmișcare rapidă a axei | Mm/min | 20 | 20 | |
| Ymișcare rapidă a axei | Mm/min | - | 8 | |
| Smișcare rapidă a axei | Mm/min | 24 | 24 | |
| Putere servo TurelăPparametri | Tipul turetei de putere | / | BMT55 | BMT55 |
| Stație de scule | / | 12T | 12T | |
| Putere motor M | kw | 5.5 | 5.5 | |
| Cuplul motorului pe axa M | Nm | 35 | 35 | |
| Viteză maximă cap de putere | rotații pe minut | 6000 | 6000 | |
| Specificațiile suportului de scule cu diametru exterior | mm | 25*25 | 25*25 | |
| Specificațiile suportului de scule cu diametru interior | mm | Φ40 | Φ40 | |
| Timpul de schimbare a sculei adiacente | sec | 0,15 | 0,15 | |
| Precizia poziționării | / | ±2” | ±2” | |
| Precizia poziționării repetate | / | ±1” | ±1” | |
| Păpușă mobilăPparametri | Păpușă mobilă hidraulică programabilă | / | - | - |
| Cursă maximă a păpușii mobile | mm | - |
| |
| Diametrul manșonului | mm | - |
| |
| Călătorie cu manșon | mm | - |
| |
| Conicitatea manșonului | / | - |
| |
| Dimensiuni | Dimensiuni totale | m | 2800*2100*1800 | 2700*2400*2000 |
| Greutatea mașinii aprox. | kg | 5900 | 5300 | |
| Alte | Volumul rezervorului de fluid de tăiere | L | 150 | 150 |
| Puterea pompei de apă de răcire | kw | 0,75 | 0,75 | |
| Volumul cutiei unității hidraulice | L | 40 | 40 | |
| Puterea motorului pompei de ulei hidraulic | kw | 1,5 | 1,5 | |
| Volumul rezervorului de ulei lubrifiant | L | 2 | 2 | |
| Puterea motorului pompei de lubrifiere automată | kw | 50 | 50 |
Introducere în configurare
Mai uşorTo Use And MminereuPputernic
●Design complet modernizat
●Echipat cu i HMI
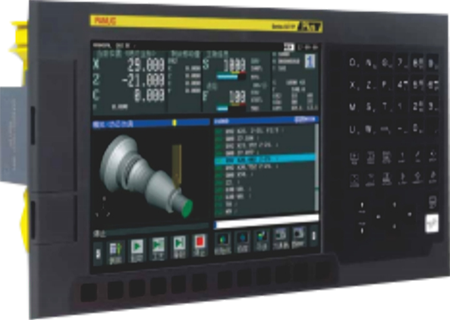
●Echipat cu cea mai recentă tehnologie CNC și servo de la FANUC
●Standardizat cu funcții personalizate
●Capacitate de memorie extinsă
UşuraOf Use
Preveniți oprirea bruscă a mașinilor prin mentenanță preventivă
●Funcții bogate de predicție a defectelor
Localizați cu ușurință locația defectului și scurtați timpul de recuperare
●Funcții de diagnosticare/întreținere
Performanță ridicată de procesare
ScurtatCcicluTtimp
●Tehnologie de procesare de înaltă eficiență
Obțineți o procesare de înaltă calitate
Tehnologie de prelucrare fină a suprafeței
●Funcție de diagnosticare/întreținere
RidicatOoperațiuneRa mâncat
Sprijiniți întotdeauna diverse operațiuni la locul de procesare
●FANUC
PersonalizatSecranIs EasierTo Use
●Funcție personalizată standardizată
Inițiative în domeniul IoT
●Suport pentru o gamă largă de rețele la fața locului
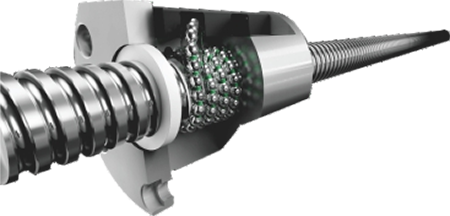
THKBtoateSechipaj
·Clasa C3, utilizând un șurub cu bile de înaltă precizie, cu pre-încărcare a piuliței și tratament de pre-tensionare a șurubului pentru a pre-elimina jocul și alungirea la creșterea temperaturii, demonstrând o precizie excelentă de poziționare și repetabilitate.
· Acționare directă a servomotorului pentru a reduce eroarea de joc.
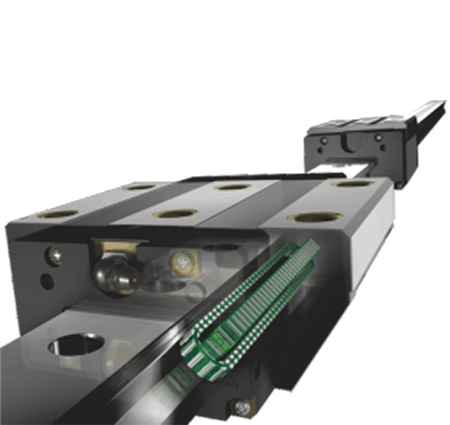
THKRollerLurecheGghid
·Clasă de precizie SRG cu rigiditate ultra-înaltă, ghidaj liniar cu joc zero, tăiere cu arc, tăiere înclinată, textura suprafeței este relativ uniformă. Potrivită pentru funcționare la viteză mare, reducând considerabil puterea motrice necesară pentru mașinile-unelte CNC.
· Rulou în loc de alunecare, pierderi mici prin frecare, răspuns sensibil, precizie ridicată de poziționare. Poate suporta sarcina în direcția de mișcare în același timp, iar suprafața de contact a șinei rămâne în contact multipunct în timpul încărcării, iar rigiditatea la tăiere nu va fi redusă.
· Ușor de asamblat, interschimbabilitate puternică și structură simplă de lubrifiere; uzura este foarte mică, iar durata de viață este lungă.
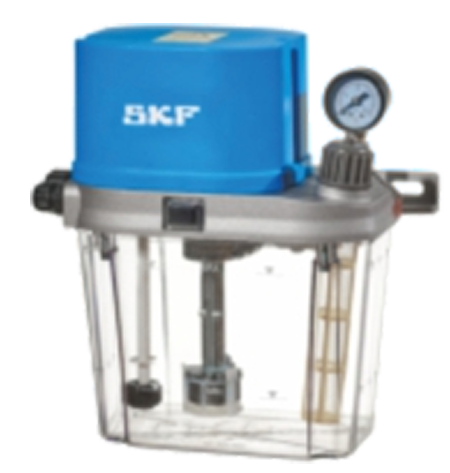
SKFBcercelărie/OplictisealăMmașinărie
· Lubrifiatorul automat satisface nevoile diverselor aplicații, fiind potrivit pentru diverse condiții de lucru, produse fiabile, utilizare flexibilă.
· Satisface nevoile de lubrifiere a rulmenților la temperaturi ridicate, vibrații puternice și medii periculoase.
Fiecare punct de lubrifiere utilizează un distribuitor proporțional volumetric pentru a controla cantitatea de lubrifiere, iar strungul CNC poate fi controlat de PLC pentru a furniza cu precizie ulei.
TurelăDdesignPperformanță
Structura integrată pe axa Y pozitivă este foarte rigidă, rezistentă și are performanțe mai bune decât axa Y cu interpolare.
·Prelucrare mai fină și mai fină a conturului planului
· Suprafețe și contururi curbate compuse mai ușor de prelucrat
Comparativ cu „interpolarea Y”, „Y pozitiv” are avantaje evidente în frezarea plană. Mișcarea pe axa Y „Y pozitiv” este perpendiculară pe axa X și este o mișcare pe o singură axă. Mișcarea pe axa Y „interpolând Y” constă în interpolarea unei linii drepte prin mișcarea simultană a axelor X și Y. Comparativ cu „Y pozitiv” pentru planeitatea planului de frezare, prelucrarea pe axa „Y pozitiv” este evident lină și lină.
DirectDriveSsincronEelectricSax
Rigiditate ridicată, cuplu ridicat, eficiență mai mare, finisaj mai bun, indexare mai precisă.
Toate componentele principale ale mașinii sunt fabricate din fontă HT300, cu o capacitate extrem de puternică de absorbție a șocurilor.
Caracteristicile mașinilor-unelte cu axe electrice cu acționare directă
●Precizie de poziționare a encoderului incremental cu inel magnetic (sinus și cosinus): 20 secunde de arc,
Precizie de indexare pe axa C: 40 secunde de arc
● Viteză mare de răspuns pornire-oprire, economisind timp pe mașini-unelte și îmbunătățind eficient capacitatea de producție
● Sarcină mică de tăiere, economie de energie, protecție mai bună a mașinilor-unelte și durată de viață extinsă
●Eliminează eficient vibrațiile axului, are un efect bun de echilibrare, un finisaj bun și îmbunătățește finisajul suprafeței pieselor de prelucrat
(Avantajele strunjirii în locul șlefuirii, aspectul dur al strunjirii, rugozitatea suprafeței Ra 0,2 μm)
· Motorul axului este echipat cu un sistem de răcire pentru a suprima influența deplasării termice și a asigura funcționarea continuă a axului la o temperatură constantă.
(Precizia bătăii capului vârfului este de 0,002 mm, asigurând o precizie mai stabilă)
· Ax sincron cu acționare directă montat în spate, instalare și întreținere mai convenabile
· A2-5: 7016AC-față două spate două
· A2-6: față NN3020+100BAR10S, spate NN3018
A2-8: față NN3024+BT022B*2, spate NN3022
Greu-DutyCultimulIronBaseAșiCcomponente
Toate piesele turnate sunt optimizate folosind analiza cu elemente finite (FEA) pentru a reduce distorsiunea și capacitatea de absorbție a șocurilor la ridicare. Piesele turnate ale seriei principale de strunguri sunt ranforsate cu nervuri pentru a spori rigiditatea și stabilitatea termică. Piesele turnate compacte și simetrice ale capului de așchiere și ale păpușii mobile sporesc și mai mult rigiditatea și asigură o precizie ridicată de poziționare și o repetabilitate ridicată.
| Articol | Nume | Unitate | 208MS | 208MSY |
| Voiaj | Diametrul maxim de rotație al patului | mm | Φ680 | Φ700 |
| Diametru maxim de prelucrare | mm | Φ370 | Φ300 | |
| Diametru maxim de rotație pe portsculă | mm | Φ300 | Φ300 | |
| Lungime maximă de procesare | mm | 420 | 400 | |
| Distanța dintre două centre | mm | - | - | |
| Ax Cilindru Chuck | Nasul fusului | ASA | A2-6 | A2-6 |
| Cilindru/mandrină hidraulică | Inch | 8'' | 8'' | |
| Diametrul găurii de trecere a axului | mm | Φ79/66 | Φ79/66 | |
| Diametrul maxim al găurii de trecere a tijei | mm | Φ65/52 | Φ65/52 | |
| Viteză maximă a axului | rotații pe minut | 4300 | 4300 | |
| Puterea motorului axului | kw | 18/22 | 18/22 | |
| Cuplul motorului axului | Nm | 91-227 | 91-227 | |
| Sub-ax Cilindru Chuck | Nasul sub-axului | ASA | A2-5 | A2-5 |
| Cilindru/mandrină sub-hidraulică | Inch | 6” | 6” | |
| Diametrul găurii traversante a arborelui secundar | mm | Φ56 | Φ56 | |
| Diametrul găurii de trecere a tijei sub-max. | mm | Φ46 | Φ46 | |
| Viteză maximă a arborelui secundar | rotații pe minut | 5500 | 5500 | |
| Puterea motorului sub-ax | kw | 17,5 | 17,5 | |
| Parametrii de avans pe axa X/ZN/S | Puterea motorului X | kw | 2,5 | 2,5 |
| Puterea motorului Y | kw | - | 1.2 | |
| Puterea motorului Z | kw | 2,5 | 2,5 | |
| Puterea motorului S | Kw | 1.2 | 1.2 | |
| Deplasare pe axa X | mm | 236 | 204 | |
| Deplasarea pe axa Y | mm | - | 100±50 | |
| Deplasarea pe axa Z | mm | 510 | 492 | |
| Specificații ale șinei pe axa X/Z | specificații | 35 role | 35 role | |
| Specificațiile șinei pe axa Y | specificații | 25 role | 25 role | |
| Deplasare pe axa S | mm | 600 | 600 | |
| Mișcare rapidă pe axa X | Mm/min | 20 | 20 | |
| Mișcare rapidă pe axa Z | Mm/min | 20 | 20 | |
| Mișcare rapidă pe axa Y | Mm/min | - | 8 | |
| Mișcare rapidă pe axa S | Mm/min | 24 | 24 | |
| Putere servo Parametrii turelei | Tipul turetei de putere | / | BMT55 | BMT55 |
| Stație de scule | / | 12T | 12T | |
| Putere motor M | kw | 5.5 | 5.5 | |
| Cuplul motorului pe axa M | Nm | 35 | 35 | |
| Viteză maximă cap de putere | rotații pe minut | 6000 | 6000 | |
| Specificațiile suportului de scule cu diametru exterior | mm | 25*25 | 25*25 | |
| Specificațiile suportului de scule cu diametru interior | mm | Φ40 | Φ40 | |
| Timpul de schimbare a sculei adiacente | sec | 0,15 | 0,15 | |
| Precizia poziționării | / | ±2” | ±2” | |
| Precizia poziționării repetate | / | ±1” | ±1” | |
| Parametrii păpușii mobile | Păpușă mobilă hidraulică programabilă | / | - | - |
| Cursă maximă a păpușii mobile | mm | - | ||
| Diametrul manșonului | mm | - | ||
| Călătorie cu manșon | mm | - | ||
| Conicitatea manșonului | / | - | ||
| Dimensiuni | Dimensiuni totale | m | 2800*2100*1800 | 2700*2400*2000 |
| Greutatea mașinii aprox. | kg | 5900 | 5300 | |
| Alte | Volumul rezervorului de fluid de tăiere | L | 150 | 150 |
| Puterea pompei de apă de răcire | kw | 0,75 | 0,75 | |
| Volumul cutiei unității hidraulice | L | 40 | 40 | |
| Puterea motorului pompei de ulei hidraulic | kw | 1,5 | 1,5 | |
| Volumul rezervorului de ulei lubrifiant | L | 2 | 2 | |
| Puterea motorului pompei de lubrifiere automată | kw | 50 | 50 |
Categorii de produse
-

Centru de prelucrare CNC de înaltă rigiditate din seria VC...
-

Ghidaj liniar cu coloană mobilă orizontală seria HP...
-

Ghidaj liniar cu coloană mobilă orizontală seria HT...
-

Mașină de prelucrat CNC de mare putere cu patru căi din seria VS...
-

Centru de prelucrare CNC seria V cu rigiditate ridicată
-

Centru de prelucrare CNC cu coloană dublă din seria X
-

Centru de prelucrare CNC orizontal cu 5 axe TKG1600
-

Centru de strunjire și frezare verticală CNC pentru materiale compozite...
-

Centru de prelucrare CNC de mare viteză seria GM
-

Frezare CNC de mare viteză seria GT
-

Strung CNC cu două axe SK32
-

Centru de prelucrare vertical CNC RFTV510 pentru roți...