


IdealulMașină de strunjire CNCpentru 2025 depinde în întregime de nevoile dumneavoastră operaționale specifice. Alegerea mașinii de strunjit CNC potrivite este o investiție strategică pentru eficiența și profitabilitatea viitoare. Acest lucru vă asigură că producețiPiese de strunjire de înaltă precizieeficient. AProducător de mașini de strunjit CNC din Chinapoate oferi diverse opțiuni pentru obiectivele dumneavoastră de producție. Acest ghid vă ajută să navigați printre opțiuni pentru a găsi cea mai bună opțiuneCentru de strunjire CNCLuați în considerare unCNC pentru producție inteligentăsoluție pentru automatizare avansată și analiză a datelor.
Concluzii cheie
- Alegeți unMașină de strunjire CNCîn funcție de nevoile dumneavoastră specifice, cum ar fi dimensiunea pieselor pe care le fabricați și materialele pe care le utilizați.
- Diferite mașini, cum ar fi cele orizontale, verticale, de tip elvețian și multiaxe, au fiecare puncte forte speciale pentru diferite tipuri de lucrări.
- Adăugarea de instrumente de automatizare, cum ar fi alimentatoarele de bare și roboții, ajută mașinile să funcționeze mai mult timp și să producă mai multe piese fără a fi nevoie de ajutor uman constant.
- Detalii importante ale mașinii, cum ar fi puterea axului, limitele dimensiunii piesei și capacitatea sculelor, afectează cât de bine funcționează mașina pentru sarcinile dumneavoastră.
- Sistemele bune de așchiere și răcire sunt importante pentru a menține funcționarea fără probleme a mașinii, pentru a prelungi durata de viață a sculelor și pentru a păstra aspectul impecabil al pieselor.
Clasificarea tipurilor de mașini de strunjit CNC în funcție de nevoile dumneavoastră
Alegerea mașinii de strunjire CNC potrivite începe cu înțelegerea diferitelor tipuri disponibile. Fiecare mașină oferă puncte forte unice pentru diverse cerințe de producție.
Mașini de strunjire CNC orizontale
Mașinile de strunjire CNC orizontale sunt extrem de solicitante în multe medii de fabricație. Excelează la manipularecomponente cu diametru mare, cum ar fi arbori și cilindriIndustrii precum cea petrolieră și gazieră și producția de echipamente grele utilizează adesea aceste mașini. De asemenea, sunt excelente pentru producția în loturi, procesând eficient multe piese identice. Acest lucru asigură o calitate constantă cu un timp minim de configurare.
Aceste mașini oferăsuport robust pentru piese greleAceastă rigiditate îmbunătățește stabilitatea și reduce vibrațiile în timpul prelucrării. Operatorii au, de asemenea, acces facil la piesa de prelucrat și la scule, ceea ce simplifică configurarea și întreținerea. Mașinile CNC orizontale sunt adesea dotate cu schimbătoare automate de scule (ATC) mai mari. Unele mașini încep cu60-90 unelte, iar capacitățile pot fi extinse la 120 sau chiar 240 de scule. Acest lucru permite mai multe lucrări și mai puțină intervenție manuală. Centrele de prelucrare orizontale sunt, de asemenea, foarte adaptabile pentru sistemele de paleți. În timp ce mașinile verticale pot avea schimbătoare de paleți, mașinile orizontale sunt mai potrivite pentru sistemele liniare de paleți. Acestea pot obține o eficiență mai mare, uneori în jur de 85% cu un PC2 standard, comparativ cu 40% pentru o mașină verticală independentă. Funcția axei B a acestor mașini permite prelucrarea simultană a mai multor piese folosind o piatră de demolare. Acest lucru crește semnificativ productivitatea, deoarece operatorii pot pregăti următoarea piatră de demolare în timp ce rulează un ciclu. Este ideal pentru lucrări care necesită prelucrare pe mai multe laturi sau pe trasee complexe ale sculelor.
Mașini de strunjire CNC verticale
Mașini de strunjit CNC verticale, adesea numite VTL-uri, sunt excelente pentru aplicații specifice. Sunt deosebit de potrivite pentru piese grele, în special cele care necesită macarale sau automatizare pentru manipulare.Gravitatea ajută la fixarea piesei de lucrupe un VTL. Acest lucru îmbunătățește stabilitatea și reduce necesitatea unor presiuni mari de strângere, ceea ce este în avantajul pieselor delicate. VTL-urile economisesc, de asemenea, spațiu pe podea. Acestea ocupămai puțin spațiu pe podeacomparativ cu centrele de strunjire orizontale, permițând mai multe mașini în aceeași zonă. Un strung vertical poate ocupa doarjumătate din amprentăal unui strung orizontal. Acesta este un mare avantaj pentru atelierele cu spațiu limitat.
Mașinile verticale sunt ideale și pentru piese cu forme neconforme. Acestea sunt piese care necesită fixări complexe datorită geometriei lor neobișnuite. De asemenea, funcționează bine pentru piese delicate care necesită presiuni de strângere reduse pentru a evita deteriorarea. Greutatea piesei de prelucrat cade direct în fundația mașinii. Acest lucru previne încărcările în afara axei pe ax. Mașinile verticale de prelucrat (VTL) manipulează eficient piesele complexe și pe cele cu așchieri întrerupte. De asemenea, gestionează bine piesele de prelucrat dezechilibrate.
Mașini de strunjit CNC de tip elvețian
Mașinile de strunjit CNC de tip elvețian sunt specializate în precizie. Sunt utilizate pe scară largă în industrii precumproducția de dispozitive medicale, industria aerospațială și electronicăAceste mașini sunt perfecte pentru producerea de piese mici, complexe și de înaltă precizie. Acestea includ implanturi medicale, componente aerospațiale, piese de ceasuri, fitinguri hidraulice și conectori electrici. De asemenea, sunt comune înindustria autoAici, produc piese pentru suspensii, roți, frâne, transmisii, motoare, sisteme de evacuare și alimentare cu combustibil și sisteme electrice. Sunt potrivite în special pentru componente complexe cu pereți subțiri, tăieturi adânci, modele înguste și caracteristici delicate.
Mașinile de tip elvețian ating toleranțe foarte strânse. Pot menține toleranțe de până la±0,0005 inci, în funcție de geometria și materialul piesei. Unele pot chiar atinge toleranțe ultra-stricte până la±0,0002 inci sau doi microniPrelucrează piese de la 1/16 inch la 2 5/8 inch. Pot prelucra micro-piese cu diametrul rotund de până la 1-1/4 inch. De asemenea, prelucrează diametre de strunjire de până la 0,125 inch. Aceste mașini pot prelucra piese cu diametre de până la 1,259 inch (32 mm).
Centre de strunjire CNC multiaxe
Centrele de strunjire CNC multiaxe reprezintă apogeul tehnologiei de prelucrare. Acestea combină operațiunile de strunjire, frezare și găurire într-o singură mașină. Această capacitate le permite să creeze piese extrem de complexe într-o singură configurație. Industrii precum cea aerospațială, medicală și auto se bazează foarte mult pe aceste mașini pentru componente complicate. Acestea produc piese cu geometrii complexe și toleranțe strânse.
Aceste mașini avansateoptimizați orientarea sculeiAcest lucru duce la o eficiență și o precizie maxime. Acestea realizează cicluri mai rapide și economisesc timp semnificativ prin minimizarea tranzițiilor dintre sarcini. Automatizarea în prelucrarea CNC multifuncțională reduce, de asemenea, riscurile de eroare umană. Acest lucru scade relucrarea și întârzierile adesea observate la mașinile cu 3 axe. Mașinile multifuncționale oferă o precizie și o precizie superioare. Acestea permit realizarea de modele complexe fără ajustări manuale sau reutilizări.
Mașinile cu configurații pe 5 axe sau mai multe pot realiza tăieturi și forme de precizie mai profundă. Operatorii nu trebuie să îndepărteze sau să repoziționeze piesa de prelucrat. Mai multe axe înseamnă crearea mai ușoară a unor modele complexe cuprecizie mai marePrelucrarea CNC multifuncțională efectuează operații multiple fără schimbarea manuală a sculelor. Utilizează tăierea și poziționarea controlate de computer pentru a reduce erorile. Palparea integrată a pieselor permite inspecția și corecțiile automate. Aceste mașini produc finisaje mai curate și de calitate superioară. Sculele mai scurte reduc efectele vibrațiilor mașinii. Prelucrarea CNC multifuncțională combină operațiuni precum găurirea, strunjirea și rectificarea într-o singură fază de producție. Acest lucru elimină etapele de tranziție. De asemenea, permite crearea de geometrii complexe prin orientarea sculelor pe diferite fețe și unghiuri.
Prelucrarea pe cinci axe obține toleranțe mai stricte și suprafețe mai netede. Menține unghiuri optime de așchiere cu mai puține setări. Pentru volume mici spre medii de piese complexe, prelucrarea pe 5 axe reduce timpul de setări. De asemenea, îmbunătățește repetabilitatea. Aceste soluții sunt ideale pentru piesele care necesită prelucrare pe mai multe laturi cu toleranțe critice. De asemenea, funcționează bine atunci când accesul la scule este restricționat în orientările standard. Prelucrarea pe cinci axe realizează de obicei o gamă de precizie de±0,01–0,02 mm (±0,0004–0,0008 in)În condiții optime, poate atinge ±0,005 mm (±0,0002 in) pentru piese aerospațiale sau medicale critice. Acest lucru este semnificativ mai bun decât ±0,05 mm (±0,002 in) pentru frezarea CNC generală.
Mașinile CNC multiaxe oferă o precizie mai mare. Acestea produc piese prelucrate cu precizie și mai netede. Aceste piese sunt dificil de realizat sau chiar imposibil de realizat cu mașinile cu 3 axe. Acestea permit geometrii complexe într-o singură configurație. Acest lucru elimină necesitatea repoziționării piesei de prelucrat, ceea ce compromite precizia. Prelucrarea multiaxe crește viteza de producție. Permite o îndepărtare mai mare de material per rotație. De asemenea, îmbunătățește timpii de ciclu prin capacități extinse de prelucrare a sculelor și prelucrare simultană. Aceste mașini gestionează toate operațiunile de frezare și strunjire pentru geometrii complexe într-o singură configurație. Acest lucru duce la o producție mai rapidă, costuri operaționale minimizate și erori reduse. Capacitatea de a deplasa piesele de prelucrat pe mai multe dimensiuni fără îndepărtare permite tăieturi adânci și forme complexe. Axele mai înalte duc la o mai bună manipulare a modelelor complexe cu precizie ridicată. Sculele de tăiere mai scurte, fiind mai aproape de material, au ca rezultat finisaje mai bune ale suprafeței. Acest lucru reduce vibrațiile de prelucrare și minimizează necesitatea unor retușuri suplimentare. Mașinile multiaxe mențin precizia prin diverse aplicații de găurire. Piesele își mențin poziția, iar axele suplimentare ating unghiuri mai strânse și mai complexe pentru finisaje mai fine.
Totuși, această capacitate avansată vine cu o investiție mai mare.Un strung CNC cu 2 axe de bază ar putea costa mai puțin de 5.000 USD. Un centru de prelucrare cu 3 axe costă de obicei între 50.000 și 125.000 de dolariÎn schimb, o mașină CNC cu 5 axe costă de la 200.000 USD, multe depășind 500.000 USD. Centrele de prelucrare industriale mai mari, cu 6 sau mai multe axe, pot costa între 250.000 USD și 500.000 USD. Acest cost mai mare reflectă complexitatea, precizia și versatilitatea lor sporite.
| Tipul mașinii | Interval de costuri tipic |
|---|---|
| Centru de prelucrare cu 3 axe | 50.000 USD – 125.000 USD |
| CNC pe 5 axe | 200.000 USD și peste (multe peste 500.000 USD) |
| Centre de prelucrare industriale cu 6 axe și mai mari | 250.000 USD – 500.000 USD |
Potrivirea caracteristicilor materialului și piesei cu o mașină de strunjit CNC
Alegerea corectăMașină de strunjire CNCimplică o analiză atentă a materialelor pe care le procesați și a caracteristicilor specifice ale pieselor dumneavoastră. Acești factori influențează direct puterea, rigiditatea și capacitățile de precizie ale mașinii.
Tipul de material și considerațiile privind duritatea
Tipul și duritatea materialului dumneavoastră au un impact semnificativ asupra selecției sculelor și a performanței mașinii. Materialele mai dure necesită mașini mai robuste și scule specializate. De exemplu, o duritate crescută a materialului înseamnă, de obicei, o rezistență mai mare. Aceasta duce la forțe de așchiere mai mari și necesită mai multă putere din partea arborelui principal al mașinii. Un material mai dur este, de asemenea, mai abraziv, ceea ce accelerează uzura muchiei așchietoare. Unele materiale, cum ar fi oțelul inoxidabil austenitic, se ecruizează rapid. Acest lucru necesită strategii specializate de prelucrare.
Parametrii optimi de prelucrare depind în mare măsură derigiditatea mașinii, geometria sculei și aplicarea lichidului de răcire. O adâncime de așchiere dramatic crescută poate crește semnificativ puterea necesară a axului principal și riscul de vibrații. Acest lucru subliniază importanța rigidității mașinii.
Iată un ghid pentru materialele recomandate pentru sculeîn funcție de duritatea piesei de prelucrat:
| Duritatea piesei de prelucrat | Material recomandat pentru scule | Mecanismul principal de uzură | Strategie de acoperire (exemplu) |
|---|---|---|---|
| Moale (<150 HB) | Oțel rapid (HSS), carbură neacoperită | Aderență, margine de suprafață (BUE) | Suprafață netedă/fără suprafață |
| Mediu (150-300 HB) | Carbură acoperită (Cermet) | Difuzie, uzură craterică | TiN, TiAlN |
| Dur (45-65 HRC) | Cermet, Ceramică, Carbură acoperită | Uzură abrazivă, șoc termic | AlTiN, Al2O3 |
| Foarte dur (>65 HRC) | Nitrură de bor cubică policristalină (PCBN) | Uzură abrazivă la temperaturi înalte | CVD (Depunere chimică din faza de vapori) |
Când creșteți duritatea piesei de prelucrat, trebuie să ajustați parametrii de tăiere.
| Parametru | Impactul creșterii durității piesei de prelucrat | Ajustare strategică |
|---|---|---|
| Viteză de tăiere (Vc) | Crește sarcina termică pe vârful sculei. | Reduceți Vc pentru a gestiona căldura și a încetini uzura prin difuzie. |
| Viteză de avans (f) | Crește forța de tăiere; poate preveni ecruisarea. | Mențineți sau măriți ușor f pentru a vă asigura că scula taie întotdeauna sub stratul întărit al tăieturii anterioare. |
| Adâncimea de așchiere (ap) | Crește dramatic puterea necesară a axului și riscul de vibrații. | Reduceți ap și creșteți angrenarea radială (ae) (de exemplu, în frezarea trohoidală) pentru o mai bună distribuție termică. |
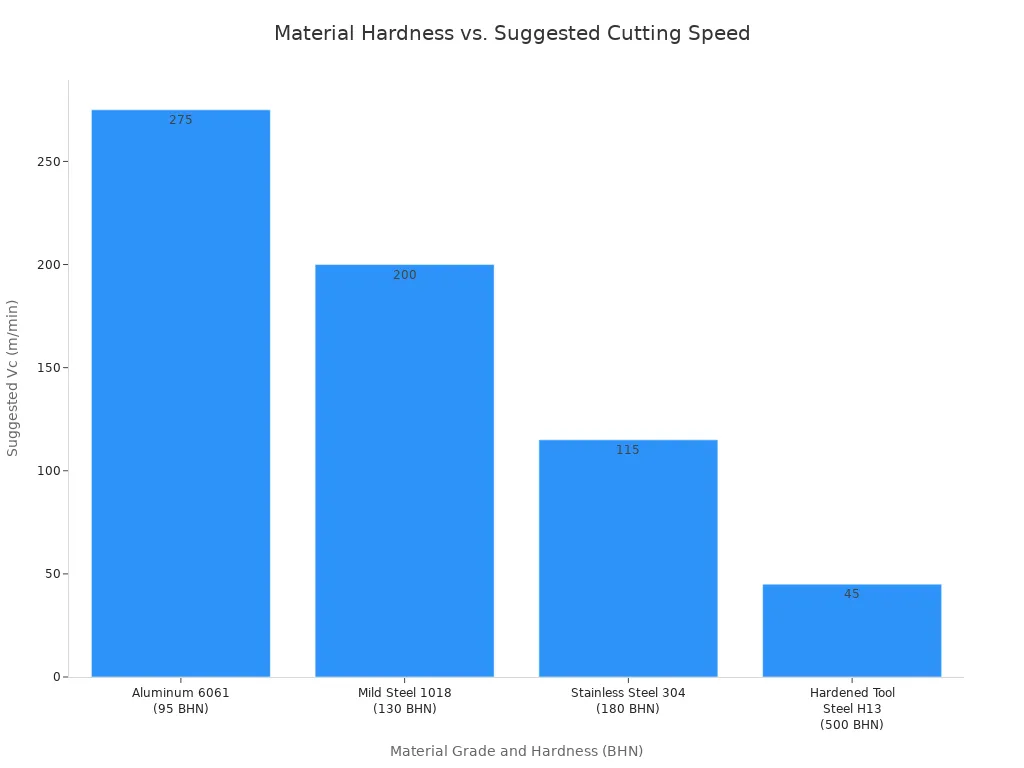
Această diagramă ilustrează relația dintre duritatea materialului și viteza de tăiere recomandată:
Pentru prelucrarea aliajelor de înaltă rezistență, cum ar fi oțelul inoxidabil, Inconel 625, Monel 400 și 500, 17-4PH, 13-8 și Nitronic 60, este necesar un cuplu semnificativ, în special la viteze mici. Atunci când se efectuează operațiuni precum găurirea cu lamă sau utilizarea burghielor elicoidale mai mari în aceste materiale, cuplul devine crucial. Deși puterea este importantă, un cuplu suficient, în special la turații mici, este esențial pentru a prelucra eficient aceste aliaje dificile.
Luați în considerare aceste specificații ale axului pentru materiale solicitante:
| Tipul axului | RPM | HP | Cuplu (ft-lbs) |
|---|---|---|---|
| Standard | 8000 | 17,5 | 60 (la 1500 RPM) |
| Cuplu ridicat | 8000 | 17,5 | 120 (la 375 RPM) |
Iată câteva instrucțiuni generale pentru diferite clase de materiale:
| Gradul materialului | Duritate (BHN) | Vc sugerat (m/min) (sculă din carbură) | Fz sugerat (mm/dinte) (Frezare) |
|---|---|---|---|
| Aluminiu 6061 | 95 | 200 – 350 | 0,08 – 0,15 |
| Oțel moale 1018 | 130 | 150 – 250 | 0,06 – 0,12 |
| Oțel inoxidabil 304 | 180 | 80 – 150 | 0,05 – 0,10 |
| Oțel de scule călit H13 | 50 HRC (~500 BHN) | 30 – 60 | 0,01 – 0,04 |
Limitări privind dimensiunea și greutatea piesei
Dimensiunile fizice și greutatea pieselor dumneavoastră dictează în mod direct dimensiunea și capacitatea mașinii de strunjit CNC de care aveți nevoie. Dimensiunile fizice ale mașinii, inclusiv lungimea platformei și unghiul de rotire deasupra platformei, determină dimensiunea maximă a piesei. De exemplu, dimensiunea maximă a piesei care poate fi prelucrată ar putea fi200 mm în diametru și 500 mm în lungime„Unghiul de pivotare deasupra patului” dictează în mod specific cel mai mare diametru pe care o piesă de prelucrat îl poate avea fără a interfera cu patul strungului. Dacă unghiul de pivotare deasupra patului este de 200 mm, diametrul real al piesei trebuie să fie puțin mai mic pentru a permite spațiul liber pentru scule.
Majoritatea mașinilor CNC standard prelucrează piese de până la 2.000 de livre. Cu toate acestea, mașinile robuste concepute pentru aplicații grele pot gestiona 10.000 de livre sau mai mult. Unele ateliere implementează o limită maximă de greutate pentru piese, cum ar fi 500 kg. Acest lucru protejează echipamentele lor de deteriorarea axelor sau a fusurilor principale cauzată de componente foarte grele.
Iată dimensiunile maxime tipice pentru diverse mașini de strunjit:
| Tipul mașinii | Diametru maxim (mm) | Lungime maximă (mm) |
|---|---|---|
| Componente strunjite CNC | 5 – 1.000 | Până la 2.000 |
| Strung CNC | 400 | 1.000 |
| Centru de strunjire CNC pentru sarcini grele | 1.000 | 2.000 |
Mai mulți factori legați de configurația piesei de prelucrat influențează, de asemenea, alegerea mandrineiși capacitățile mașinii:
- Configurația piesei de lucruForma și dimensiunea piesei sunt factori principali. Barele rotunde sunt simple, dar piesele turnate sau forjate cu forme neuniforme necesită o atenție sporită.
- SimetriePiesele asimetrice (de exemplu, cu flanșă sau stabilizator) pot afecta viteza și echilibrul. Acest lucru necesită potențial contraechilibrare sau reducerea vitezei de procesare.
- Rigiditatea pieseiPiesele cu pereți subțiri se pot deforma la strângerea standard. Acest lucru necesită mandrine precum mandrine cu pințe sau membrană sau o presiune de strângere redusă.
- Capacitățile mașiniiSpațiul liber de rotație al mașinii trebuie să permită amplasarea mandrinei, a piesei și a sculei. Domeniul de lucru general al mașinii poate restricționa capacitățile.
Toleranțe necesare și finisajul suprafeței
Precizia necesară pieselor dumneavoastră influențează direct tipul și calitatea mașinii de strunjit CNC pe care o alegeți. Pentru prelucrarea CNC generală, limita standard de toleranță este de aproximativ±0,005 inci (0,127 mm)Cu toate acestea, multe aplicații necesită toleranțe mult mai stricte.
Clase de toleranță diferite necesită capacități diferite ale mașinii:
| Clasa de toleranță | Interval (țoli) | Interval (mm) |
|---|---|---|
| Standard | ±0,005″ | ±0,13 mm |
| Înaltă precizie | ±0,001″ sau mai bine | ±0,025 mm sau mai bine |
| Extrem de strâns | ±0,0002″ până la ±0,0005″ | ±0,00508 mm până la ±0,0127 mm |
Obținerea unui finisaj superior al suprafeței necesită, de asemenea, o mașină cu rigiditate ridicată, control precis și adesea scule și strategii de tăiere specializate. Mașinile concepute pentru lucrări de înaltă precizie oferă de obicei o mai bună amortizare a vibrațiilor și un control mai fin al mișcării, ceea ce contribuie la finisaje mai netede.
Evaluarea complexității pieselor și a operațiunilor pentru mașina dvs. de strunjit CNC

Când alegeți o mașină de strunjit CNC, luați în considerare complexitatea pieselor pe care intenționați să le realizați. Caracteristicile mașinii au un impact direct asupra eficienței cu care gestionează modele complexe și operațiuni multiple.
Scule antrenate pentru piese complexe
Sculele antrenate transformă un strung standard într-uncentru de prelucrare versatilPermite mașinii să efectueze operațiuni de frezare, găurire, filetare și alte operațiuni fără a muta piesa pe o altă mașină. Această capacitate este ca și cum ai avea o freză încorporată direct în strung.
Sculele antrenate creează efectiv o freză în interiorul strungului, permițând operațiuni secundare precum găurirea, filetarea, alezarea și tăierea. Limitarea operațiunilor la o singură stație de lucru automatizată garantează un timp minim de configurare și manipulare, o precizie mai mare și o calitate mai consistentă a pieselor. Cu sculele motorizate, putem evita transferurile de piese care consumă mult timp și, în schimb, putem opera pe o singură mașină. Interacțiunea umană redusă înseamnă mai puțin spațiu pentru erori umane și un control mai bun al calității pieselor dumneavoastră.
Sculele antrenate oferă multe beneficii. Permitmai multe operațiuni într-o singură configurație, ceea ce simplifică procedurile și poate scurta timpii de ciclu. Timpul de producție se reduce, de asemenea, semnificativ datorită angrenajelor și rulmenților avansați, ceea ce duce la o fabricație a pieselor mai rapidă și mai eficientă. Păstrarea datelor de referință în timpul prelucrării elimină erorile din transferul de material între mașini, oferind economii substanțiale de timp și îmbunătățind eficiența fluxului de lucru. Prelucrarea mai precisă se obține prin reducerea numărului de schimbări de scule, minimizarea erorilor umane și menținerea unei calități ridicate. Capacitățile multifuncționale permit diverse operațiuni, cum ar fi frezarea și găurirea, într-o singură configurare, simplificând producția și lărgind gama de aplicații. Operațiunile complexe de prelucrare pot fi efectuate într-o singură rulare, ceea ce simplifică configurarea, reduce costurile forței de muncă de fabricație și reduce timpii de livrare.
Sub-ax pentru prelucrare pe două fețe
Un arbore secundar schimbă regulile jocului pentru piesele care necesită prelucrare pe ambele părți. Această caracteristică permite mașinii să preia piesa de pe arborele principal, să o întoarcă și să prelucreze cealaltă parte în aceeași configurație. Acest lucru elimină necesitatea remandrinării manuale, ceea ce economisește timp și îmbunătățește precizia.
Piese care necesită lucrări la ambele capete, cum ar fi arbori, punți, supape și fitinguri, beneficiază foarte mult de acest lucru. Industrii precum industria auto, medicală și industria aerospațială și de apărare utilizează adesea contra-axuri. De exemplu, industria auto le folosește pentru componente de motor, transmisie și sistem de propulsie. Aplicațiile medicale includ implanturi ortopedice complexe, cum ar fi șuruburi osoase și instrumente chirurgicale. Industria aerospațială și de apărare beneficiază de elemente de fixare de înaltă rezistență, fitinguri hidraulice și componente ale sistemelor de ghidare. Aceste industrii se bazează pe capacitățile contra-axurilor pentru producția fiabilă decomponente de înaltă precizie.
Capacități pe axa Y și axa B
Capacitățile axei Y și B extind și mai mult versatilitatea unei mașini de strunjire CNC. O axă Y permite sculei așchietoare să se deplaseze perpendicular pe axa principală de strunjire, permițând operațiuni de găurire și frezare descentrate. Aceasta înseamnă că puteți crea elemente precum canale de chei sau suprafețe plane pe o piesă strunjită. Funcționalitatea axei B oferă mișcare de rotație pentru sculă, permițându-i să se apropie de piesa de prelucrat la diferite unghiuri. Acest lucru este crucial pentru prelucrarea pe mai multe suprafețe și manipularea ușoară a pieselor complexe. Atât axa Y, cât și axa B contribuie la...Operațiuni DONE IN ONE®, procesarea pieselor într-o singură configurare. Acest lucru reduce semnificativ timpii de configurare și îmbunătățește eficiența generală.
Operațiuni de găurire și frezare excentradate
Operațiunile de găurire și frezare excentrică extind semnificativ capacitățile unei mașini de strunjit CNC. Aceste operațiuni permit mașinii să creeze elemente care nu sunt perfect centrate pe axa de rotație a piesei. Gândiți-vă la găurirea unei găuri ușor deplasate lateral sau la frezarea unei suprafețe plane pe o componentă rotundă. Strungurile tradiționale nu ar putea efectua aceste sarcini fără a muta piesa pe o mașină de frezat separată.
Centrele de strunjire CNC moderne, în special cele cu axă Y și scule motorizate, fac posibile aceste operațiuni. Axa Y deplasează scula așchietoare perpendicular pe axa principală de strunjire. Această mișcare permite sculei să ajungă la diferite puncte pe diametrul piesei. Sculele motorizate, așa cum s-a discutat anterior, oferă scule rotative, cum ar fi burghiele și frezele frontale. Atunci când aceste două caracteristici se combină, mașina poate efectua sarcini complexe de frezare și găurire direct pe piesa strunjită.
De exemplu, o mașină poate găuri o serie de găuri pentru șuruburi în jurul unei flanșe sau poate freza o canelură de pană într-un arbore. De asemenea, poate crea buzunare sau fante complicate pe partea laterală a unei piese cilindrice. Această capacitate este incredibil de valoroasă pentru piesele care necesită mai multe caracteristici care nu sunt concentrice.
Efectuarea operațiunilor descentrate pe o singură mașină economisește timp semnificativ și reduce potențialele erori. Operatorii nu trebuie să desprindă piesa, să o transfere pe o altă mașină și apoi să o reprindă. Fiecare transfer introduce o posibilitate de nealiniere, ceea ce afectează precizia piesei.
Această abordare integrată asigură o precizie și o consecvență sporite. De asemenea, simplifică procesul de fabricație. Companiile realizează prelucrarea „făcută într-o singură operațiune” pentru multe componente complexe. Aceasta înseamnă că o singură mașină finalizează toate operațiunile, de la materia primă la piesa finită. Această eficiență crește productivitatea și reduce costurile generale de producție. De asemenea, reduce timpii de livrare pentru piesele complexe.
Luați în considerare aceste beneficii:
- Timp de configurare redusNu este nevoie să mutați piese între mașini.
- Precizie îmbunătățităElimină erorile din configurațiile multiple.
- Eficiență sporităCicluri de producție mai rapide.
- Complexitatea părții mai mariCreează caracteristici anterior imposibile la un strung.
Capacitățile de găurire și frezare excentrică sunt esențiale pentru producătorii care produc piese complexe în industrii precum cea aerospațială, medicală și auto. Acestea ajută la crearea eficientă a componentelor cu caracteristici precise, neconcentrice.
Integrarea automatizării cu mașina dvs. de strunjire CNC pentru eficiență
Integrarea automatizării în procesul de fabricație crește semnificativ productivitatea și reduce costurile operaționale. ModernMașini de strunjire CNCadesea vin cu funcții care permit automatizarea fără probleme, transformând linia de producție.
Integrarea alimentatorului de bare pentru producție continuă
Alimentatoarele de bare sunt esențiale pentru producția continuă, nesupravegheată. Acestea furnizează automat materie primă mașinii, permițându-i să funcționeze perioade lungi de timp fără intervenția operatorului. Acest lucru este ideal pentru lucrări de volum mare.
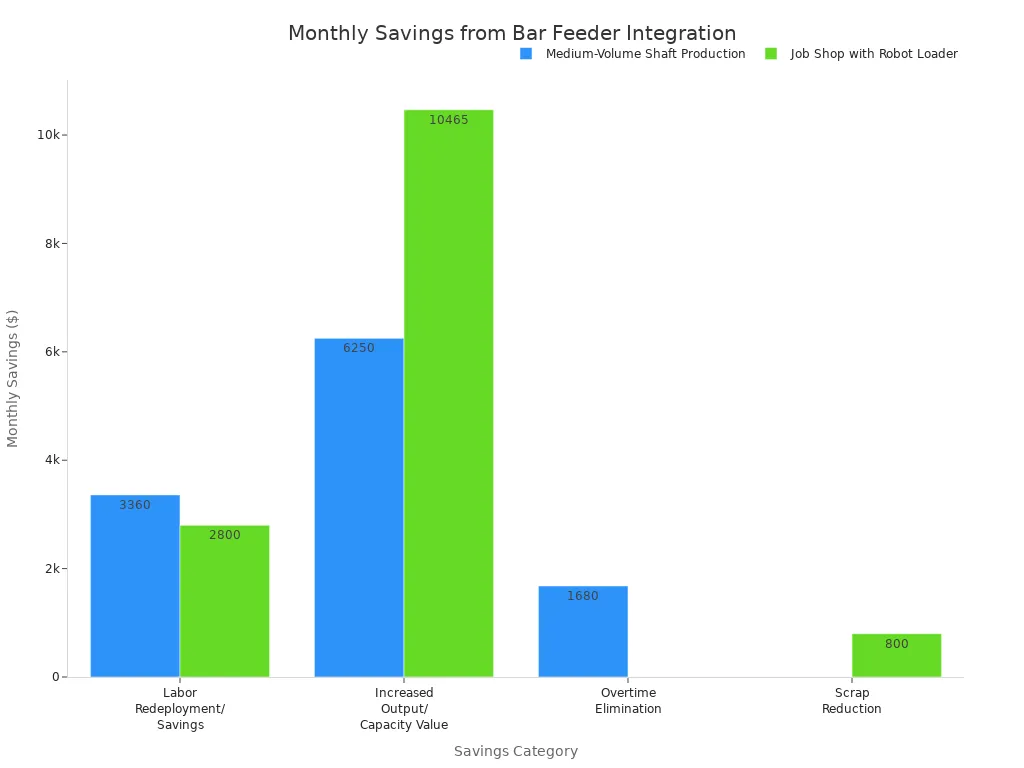
| EconomiiCategorie | Scenariul 1: Producție de arbori de volum mediu (economii lunare) | Scenariul 2: Atelier de lucru cu încărcător robotizat (economii lunare) |
|---|---|---|
| Redistribuirea/Economiile forței de muncă | 3.360 USD | 2.800 USD |
| Valoare crescută a producției/capacității | 6.250 USD (din producția internă) | 10.465 USD (din utilizarea crescută) |
| Eliminare prelungiri | 1.680 USD | N / A |
| Reducerea deșeurilor | N / A | 800 USD |
| Economii lunare totale | 11.290 USD | 14.065 USD |
| Perioada ROI | 3,1 luni | 6,0 luni |
Integrarea alimentatoarelor de bare duce de obicei la amortizarea investiției în termen de12-24 luniAceste economii de costuri provin în principal din economiile de forță de muncă, creșterea randamentului și reducerea deșeurilor. După recuperarea investiției inițiale, câștigurile de productivitate contribuie direct la profitul final pe durata de viață a echipamentului de 8-10 ani.
Diferite modele de alimentatoare de bare gestionează diverse diametre și lungimi de bare. De exemplu,Servo cu încărcare rapidă 80+Preia bare cu diametrul de la 1/4” la 3-1/8” și lungimea de la 11” la 63”. Modelul GT 342 este compatibil cu bare cu diametrul de la 3 mm la 42 mm.
Soluții robotizate de încărcare și descărcare
Soluțiile robotizate de încărcare și descărcare sporesc și mai mult automatizarea prin manipularea pieselor cu precizie și consecvență. Acestea permit funcționarea continuă 24/7 a mașinilor.Soluția Robotiq pentru supravegherea mașiniloroferă o abordare cu risc scăzut, cu un ROI raportat pe un an. Această soluție ajută la recuperarea timpului de funcționare pierdut și permite unui operator să gestioneze mai mulți coboți.
| Categorie | Descriere |
|---|---|
| Productivitate | Permite funcționarea continuă 24/7 a mașinilor CNC. |
| Cost și ROI | Prezintă costuri inițiale mai mici, cu un ROI tipic obținut în 12 până la 24 de luni. |
| Siguranţă | Elimină nevoia de operatori umani în sarcini de încărcare repetitive și cu risc ridicat. |
| Ușurință în utilizare | Oferă configurare simplă, adesea fără cod sau programare ghidată manual, pentru o integrare rapidă. |
| Flexibilitate | Poate fi ușor reprogramat pentru a funcționa cu diferite mașini sau tipuri de piese. |
| Consistență | Oferă încărcare și plasare fiabilă și precisă. |
Implementarea sistemelor robotice necesităevaluări amănunțite ale riscurilorProducătorii trebuie să identifice pericolele precum piesele mobile și punctele de prindere. Aceștia ar trebui să implementeze măsuri de siguranță, cum ar fi opririle de urgență și barierele interblocate. De asemenea, este esențială instruirea regulată a operatorilor cu privire la procedurile de siguranță.
Schimbătoare de paleți și dispozitive de prindere a pieselor
Schimbătoarele de paleți și dispozitivele de prindere a pieselor sunt vitale pentru obținerea unei producții de ultimă generație. Sistemele de alimentare cu bare permitfuncționare neîntreruptăprin alimentarea automată a materiilor prime. Dispozitivele de colectare a pieselor colectează automat piesele finite, eliminând manipularea manuală și reducând timpii de nefuncționare.
Aceste sisteme facilitează funcționarea nesupravegheată pentru perioade lungi de timp, inclusiv peste noapte. Acest lucru crește utilizarea mașinilor și productivitatea. Automatizarea asigurăproducție continuă, crescând semnificativ randamentul și eficiența. De asemenea, reduce costurile cu forța de muncă și permite realocarea resurselor umane către sarcini mai strategice. Sistemele automate sporesc precizia prin minimizarea erorilor umane și asigurarea consecvenței în manipularea materialelor.
Compania de prelucrare Continentala adoptat un Matsuura MX 330 PC10 cu un sistem cu 10 paleți. Acest lucru a oferit flexibilitatea de a executa lucrări cu volum redus în timpul zilei și lucrări cu volum mai mare în timpul turelor de noapte cu puțină supraveghere. Acest lucru demonstrează cum schimbătoarele de paleți permit producția continuă, inclusiv fabricația în regim de urgență, prin programare flexibilă și funcționare nesupravegheată.
Realizarea unei producții de înaltă performanță
Fabricația cu funcționare automată reprezintă obiectivul final pentru multe instalații de producție automatizate. Aceasta înseamnă că fabricile funcționează fără prezență umană în anumite ture, adesea peste noapte sau în weekend. Mașinile funcționează autonom, gestionând toate sarcinile, de la încărcarea materialelor până la descărcarea pieselor. Această abordare maximizează utilizarea mașinilor și crește semnificativ productivitatea.
Pentru a realiza o producție de înaltă performanță, companiile integrează mai multe tehnologii de automatizare. Alimentatoarele de bare furnizează continuu materie primă mașinilor de strunjire CNC. Sistemele robotizate de încărcare și descărcare manipulează cu precizie piesele, mutându-le între mașini sau în depozit. Schimbătoarele de paleți și dispozitivele de prindere a pieselor simplifică și mai mult procesul. Schimbătoarele de paleți permit mașinilor să comute automat între diferite lucrări sau materiale. Dispozitivele de prindere a pieselor colectează componentele finite, prevenind opririle mașinii.
Acest nivel de automatizare oferă beneficii substanțiale. Companiile realizează o producție continuă, funcționând mașinile 24/7. Acest lucru crește dramatic producția fără a adăuga costuri cu forța de muncă. De asemenea, reduce erorile umane, ceea ce duce la o calitate mai consistentă a pieselor și la mai puține rebuturi. În plus, companiile pot realoca operatorii umani către sarcini mai complexe, cum ar fi programarea, întreținerea sau controlul calității. Acest lucru le optimizează forța de muncă.
Producția „light-out” transformă o fabrică într-o operațiune extrem de eficientă și autosuficientă. Aceasta permite producătorilor să satisfacă cererea mare, să reducă timpii de livrare și să rămână competitivi pe piața globală. Această mișcare strategică ajută la asigurarea creșterii și profitabilității viitoare.
Specificații cheie pentru performanța optimă a mașinii dumneavoastră de strunjit CNC
Când selectați unMașină de strunjire CNC, specificațiile sale de bază contează cu adevărat. Aceste detalii determină ce tipuri de piese puteți fabrica și cât de eficient le fabricați. Înțelegerea acestor caracteristici cheie vă ajută să alegeți cea mai bună mașină pentru atelierul dumneavoastră.
Cerințe privind puterea și rotațiile pe minut ale axului
Puterea și viteza axului sunt esențiale pentru o prelucrare eficientă. Puterea oferă mașinii forța necesară pentru a tăia materiale dure. Numărul de rotații pe minut (RPM) dictează cât de repede se rotește piesa de prelucrat. Diferite aplicații necesită niveluri diferite de putere și viteză.
| Interval de putere a axului (kW) | Aplicații tipice |
|---|---|
| 0,8-1,5 kW | Gravură la scară mică, frezare PCB, prelucrare ușoară a lemnului, tăiere acrilică. Potrivit pentru amatori și ateliere mici. |
| 2,2-3,5 kW | Prelucrarea generală a lemnului, realizarea de semnalistică, fabricarea materialelor plastice, gravarea aluminiului. Ideal pentru întreprinderi mici și mijlocii. |
| 4,5-6,0 kW | Prelucrarea lemnului pentru sarcini grele, fabricarea de mobilă, confecționarea de mobilier, prelucrarea metalelor neferoase. Preferată de atelierele profesionale și utilizatorii industriali. |
| 7,5-9,0 kW | Aplicații industriale, prelucrare panouri la scară largă, sculptură 3D complexă, tăiere metale grele. Conceput pentru medii de producție intensă. |
| 12 kW și peste | Prelucrare industrială de înaltă performanță, componente aerospațiale, piese auto, fabricare matrițe. Utilizat în medii industriale solicitante pentru funcționare continuă și precizie. |
Dimensiunea mandrinei și capacitatea barei
Dimensiunea mandrinei și capacitatea barei definesc dimensiunile maxime ale materiei prime pe care mașina dumneavoastră o poate manipula. Acest lucru are un impact direct asupra dimensiunii pieselor pe care le puteți produce. Pentru piese mai mici, mandrinele cu pensetă oferă avantaje distincte.
- Mandrinele cu pensetă sunt deosebit de avantajoase pentru piesele de prelucrat cu diametrul sub 4 inci.
- Acestea oferă o distanță superioară a sculei, un contact la piesa de lucru de 360 de grade și o forță de prindere mai mare, în special la turații mari.
- Capacitatea barei pentru aceste mandrine poate fi extinsă până la100 mm în diametru.
- Sunt cele mai potrivite pentru piese cu diametrul cuprins între 1/16 inch și 4 inch, datorită spațiului mai bun pentru scule, capacităților de viteză mai mari și forței de prindere superioare.
- Mandrinele cu pințe sunt concepute în principal pentru piese mai mici, de obicei3 inci sau mai puțin, deși capacitățile pot ajunge la 6 inci.
- Masa lor mai mică și designul simetric permit viteze de operare mai mari în comparație cu mandrinele cu trei bacuri. Acest lucru duce la o forță de prindere mai constantă la turații mari.
Capacitatea sculelor și configurația turelei
Numărul de scule pe care le poate ține mașina și modul în care le aranjează afectează numărul de operațiuni pe care le poate efectua fără oprire. O capacitate mai mare a sculelor înseamnă mai puțin timp de nefuncționare pentru schimbarea sculelor. Configurația turelei joacă, de asemenea, un rol important.
| Tipul turelei | Capacitatea sculelor |
|---|---|
| VDI | Înalt (12+ stații) |
| BMT | Limitat (6-12 stații) |
Turelele VDI (VDI reprezintă Verein Deutscher Ingenieure sau Asociația Inginerilor Germani) oferă adesea mai multe stații, oferindu-vă o flexibilitate mai mare. Turelele BMT (Base Mounted Tooling - scule montate pe bază) oferă o prindere robustă pentru tăieturi mai grele. Alegerea turelei potrivite vă ajutămaximiza eficiențași complexitatea părților.
Gestionarea eficientă a așchiilor și sistemele de răcire
Gestionarea eficientă a așchiilor și sistemele robuste de răcire sunt vitale pentru orice mașină de strunjire CNC. Acestea asigură o funcționare fără probleme, prelungesc durata de viață a sculei și mențin calitatea piesei. Evacuarea deficitară a așchiilor poate duce la ruperea sculei, probleme de finisare a suprafeței și timpi de nefuncționare a mașinii. Un sistem bun menține zona de așchiere curată și rece.
Producătorii folosesccâteva strategii pentru a gestiona eficient așchiileEi/Eleoptimizați traiectoriile sculelor pentru a minimiza acumularea de așchiiîn spații înguste și cavități adânci. Acest lucru îmbunătățește productivitatea și asigură o evacuare consistentă a așchiilor. Alegerea sculei corecte ajută, de asemenea. Sculele cu geometria canelurilor, unghiul elicei și acoperirea adecvate funcționează cel mai bine. De exemplu, spațiile mai mari ale canelurilor și unghiurile elicei mai mari sunt ideale pentru materiale precum aluminiul, care produc așchii mai lungi. Spărgătoarele de așchii fragmentează așchiile în bucăți mai mici, ușor de gestionat. Acest lucru este util în special pentru materialele care creează așchii lungi și fibroase, ceea ce reduce blocajele.
| Strategie | Tipuri de materiale | Condiții/Considerații privind tăierea |
|---|---|---|
| Implementați spărgătoare de așchii | Materiale care produc așchii lungi și fibroase (de exemplu, aliaje dificile precum titanul și materialele pe bază de nichel) | Menținerea căldurii și a presiunii corecte; diverse configurații disponibile pentru nevoi specifice sau aplicații generale. |
| Folosiți lichid de răcire de înaltă presiune | General | Flux de răcire în apropierea zonei de așchiere; dimensionarea corespunzătoare a unității de înaltă presiune în raport cu rezervorul de răcire al mașinii. |
| Aplicați modificările de proces și programare | Oțeluri din grupa ISO P (culoarea așchiilor indică transferul de căldură) | Alinierea sculei (înălțimea centrală este critică); scule cu stabilitate ridicată; adâncimea de așchiere (cel puțin 2/3 din rază, 1-2 mm după rază pentru cele mai bune rezultate); viteza de avans (nici prea mică, nici prea mare); viteza de așchiere (poate fi ajustată dacă alte modificări eșuează); modificări de programare, cum ar fi turația rapidă pentru canelare. |
Un sistem bun de gestionare a lichidului de răcire direcționează fluxul de lichid de răcire cu precizie către zona de așchiere. Acest lucru elimină așchiile și previne acumularea și supraîncălzirea. De asemenea, menține calitatea lichidului de răcire. Sistemele automate de extracție a așchiilor, cum ar fi aspiratoarele sau benzile transportoare, îndepărtează continuu așchiile. Acest lucru este crucial pentru producția de volum mare. Ajută la menținerea unor condiții de așchiere constante și reduce timpii de nefuncționare.
Sisteme avansate de răcire, cum ar filubrifiere cu cantitate minimă (MQL) și prelucrare uscată, economisesc semnificativ apa și reduc consumul de agent de răcire. Aceste sisteme reduc, de asemenea, energia necesară pentru răcire. Acest lucru duce la o eficiență generală sporită a sistemului și la economii de costuri implicite.Sistemele cu CO₂ supercritic oferă și mai multe beneficii:
- Zero deșeuri de lichid de răcireCO₂ supercritic se evaporă fără a provoca daune. Acest lucru elimină reziduurile și costurile de eliminare.
- Consum redus de energieEste nevoie de mai puțină energie pentru funcționare. Nu mai sunt necesare sisteme de filtrare, pompare și curățare.
- Aprovizionare sustenabilă cu CO₂CO₂ este de obicei recuperat din procesele industriale. Acest lucru susține o economie circulară.
- Fără substanțe chimice dăunătoareCO₂ sc netoxic elimină expunerea la substanțe periculoase. Îmbunătățește calitatea aerului și siguranța la locul de muncă.
- Operațiuni curate, fără reziduuriNu lasă reziduuri uleioase. Acest lucru reduce la minimum întreținerea și curățarea.
Aceste sisteme avansate nu numai că îmbunătățesc performanța de prelucrare, dar oferă și beneficii semnificative din punct de vedere al mediului și al costurilor.
Selectarea soluției ideale de strunjire CNC pentru 2025 necesită o înțelegere clară a obiectivelor dumneavoastră unice de producție. O mașină aleasă cu grijă devine un atu strategic, contribuind direct la succesul producției. Întreprinderile iau decizii informate pentru a-și optimiza operațiunile și a-și asigura creșterea viitoare. Acest ghid cuprinzător îi ajută pe producători să găsească soluția perfectă pentru nevoile lor specifice.
FAQ
Care este principala diferență dintre mașinile de strunjire CNC orizontale și verticale?
Mașinile orizontale manipulează bine piesele lungi și grele, adesea cu o îndepărtare mai ușoară a așchiilor.Mașini verticalesunt excelente pentru piese grele și scurte, folosind gravitația pentru a le fixa. De asemenea, economisesc spațiu pe podea.
Când ar trebui un atelier să ia în considerare o mașină de strunjit CNC de tip elvețian?
Atelierele ar trebui să ia în considerare mașinile de tip elvețian pentru piese mici, complexe și de înaltă precizie. Acestea excelează în industrii precum cea medicală, aerospațială și electronică, producând componente complexe cu toleranțe strânse.
Care sunt avantajele centrelor de strunjire CNC multiaxe?
Centre multiaxecombinați strunjirea, frezarea și găurirea într-o singură mașină. Acest lucru permite realizarea de piese complexe într-o singură configurație, reducând erorile, economisind timp și îmbunătățind precizia.
Cum ajută automatizarea, precum alimentatoarele de bare, o mașină de strunjit CNC?
Alimentatoarele de bare furnizează automat materia primă, permițând o producție continuă, nesupravegheată. Acest lucru crește producția, reduce costurile cu forța de muncă și permite mașinilor să funcționeze perioade mai lungi fără intervenție umană.
De ce sunt importante puterea și turația axului pentru o mașină de strunjit CNC?
Puterea axului oferă mașinii puterea necesară pentru a tăia materiale dure. Turația pe minut (RPM) dictează cât de repede se rotește piesa de prelucrat. Ambele sunt cruciale pentru o prelucrare eficientă și depind de cerințele materialului și ale piesei.
Data publicării: 05 dec. 2025