


5centru de prelucrare vertical cu axeau devenit echipamente cheie în producția de înaltă calitate datorită capacității lor de a realiza prelucrarea de înaltă precizie a componentelor complexe. Precizia lor de prelucrare nu numai că determină calitatea produsului, dar reprezintă și nucleul competitivității echipamentului. Realizarea acestei prelucrări de înaltă precizie se bazează pe eforturile coordonate ale mai multor aspecte, inclusiv structura mecanică, sistemul CNC și detectarea și compensarea, formând un sistem sistematic și cuprinzător de asigurare a preciziei. Următoarea analiză detaliată a fiecărei verigi cheie vă va ajuta să înțelegeți logica sa fundamentală și tehnologiile avansate.
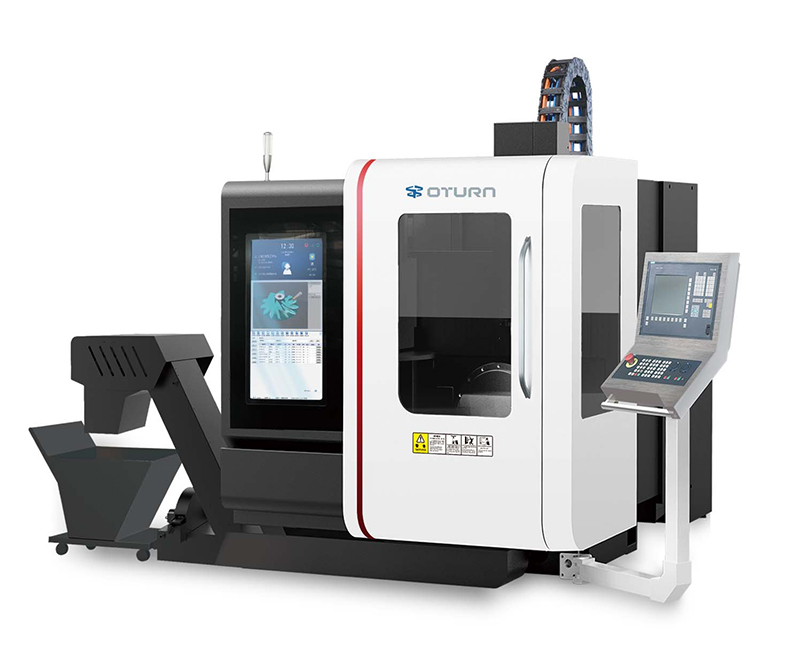
IProiectarea rigidității structurale mecanice: Fundația solidă a preciziei
Rigiditatea structurii mecanice determină direct stabilitatea echipamentului și rezistența la deformare în timpul prelucrării. Într-o5VMC pe axă, patul și coloana servesc drept „cadru” al întregii mașini. Acestea sunt de obicei construite din fontă de înaltă rezistență sau granit. Tratamentul de îmbătrânire elimină eficient tensiunile interne și reduce semnificativ deformarea cauzată de sarcinile de tăiere. Componentele de acționare a ghidajului și a șurubului de acționare sunt esențiale pentru asigurarea preciziei mișcării liniare, necesitând un control strict al preciziei pe toate dimensiunile. Ghidajele cu role utilizează preîncărcarea pentru a elimina jocul și a spori rigiditatea poziționării. Șuruburile cu bile utilizează o structură de preîncărcare cu dublă piuliță pentru a elimina eficient jocul și a minimiza erorile de transmisie. Sistemul de susținere pentru axele rotative (cum ar fi axa A și axa C) este crucial. Rulmenții cu role încrucișate de înaltă precizie și angrenajele melcate sunt utilizate pentru a rezista sarcinilor radiale și axiale, menținând în același timp jocul de rotație într-un interval unghiular de câteva secunde până la zeci de secunde, îmbunătățind semnificativ precizia poziționării unghiulare. Unitatea arborelui principal este susținută de rulmenți ceramici de precizie sau rulmenți aerostatici. Echilibrarea dinamică asigură că bătaia radială și jocul axial sunt controlate la nivel de microni în timpul rotației de mare viteză, împiedicând vibrațiile să devină o sursă de eroare de prelucrare.
II. Controlul de precizie al sistemului CNC - „Creierul” preciziei
Precizia prelucrării pe cinci axe depinde nu numai de rigiditatea mecanică, ci și de controlul precis al mișcării de către sistemul CNC. Sistemul calculează traiectoria și viteza fiecărei axe în timp real și, prin algoritmi de interpolare, generează o traiectorie de mișcare continuă și lină, asigurându-se că traiectoria sculei îndeplinește cerințele de proiectare. Tehnologia de control feedforward prezice traiectoria și ajustează în avans ieșirea servomotorului, reducând semnificativ eroarea de urmărire.
Sistemul de feedback al poziției utilizează o scală sau un encoder de înaltă rezoluție pentru a colecta date despre poziția reală a axei în timp real. Combinat cu un algoritm de control PID în buclă închisă, acesta corectează rapid abaterile de poziționare, menținând eroarea de poziționare la nivel micronic. În prelucrarea pe cinci axe, sistemul CNC utilizează un model cinematic pentru a transforma cu precizie coordonatele pentru relațiile complexe de mișcare dintre axele rotative și liniare și obține o precizie de poziționare a sculelor în orice punct din spațiu, asigurând performanțe de înaltă precizie în prelucrarea pe cinci axe.
III. Mecanisme de detectare și compensare: Gardienii preciziei dinamice
Măsurarea precisă și compensarea la timp sunt esențiale pentru menținerea preciziei echipamentelor pe termen lung. Înainte de livrare, echipamentul trebuie să fie supus unor teste complete privind eroarea de poziționare, eroarea de repetabilitate și jocul pe fiecare axă, utilizând instrumente de înaltă precizie, cum ar fi interferometre laser și bare cu bile. Acest lucru asigură că toate erorile mecanice sunt înregistrate digital și corectate prin compensarea parametrilor sistemului CNC.
Dilatarea termică și deformarea mecanică cauzate de fluctuațiile de temperatură reprezintă riscuri semnificative de precizie în timpul prelucrării pe termen lung. Senzorii de temperatură monitorizează temperatura ambiantă a echipamentului și creșterea temperaturii axului și a ghidajelor în timp real. Strategiile de compensare dinamică, combinate cu modele de eroare termică consacrate, reduc semnificativ impactul interferențelor de temperatură asupra preciziei prelucrării.
Calibrarea regulată este, de asemenea, esențială pentru menținerea preciziei. Prin comparații cu piese standard și verificare în mai multe puncte folosind instrumente de inspecție de precizie, abaterile de precizie cauzate de uzura mecanică sau componente slăbite pot fi detectate prompt, permițând ajustarea și corectarea parametrilor echipamentului pentru a asigura o performanță stabilă de prelucrare pe termen lung.
IV. Control sistematic de precizie - de la precizie statică ridicată la stabilitate dinamică
Asigurarea preciziei unui5Centrul de prelucrare vertical cu două axe este rezultatul cooperării complementare și coordonate a diferitelor componente. Structura mecanică oferă o fundație rigidă, sistemul CNC permite un control precis al mișcării, iar un mecanism complet de detectare și compensare asigură precizia dinamică.
Acest sistem sistematic de control al preciziei nu numai că asigură o precizie mecanică impecabilă atunci când echipamentul este static, dar rezistă eficient și la diverși factori de interferență, cum ar fi vibrațiile, deformarea termică și fluctuațiile de sarcină în medii complexe de prelucrare, atingând cerințele de prelucrare de înaltă precizie pentru piese complexe.
Odată cu avansarea continuă a tehnologiei de fabricație inteligentă, tehnologiile de compensare adaptivă care combină inteligența artificială și analiza big data au fost treptat utilizate, introducând progrese în asigurarea preciziei.5centru de prelucrare cu axer, sporindu-le în continuare capacitățile de producție și competitivitatea pe piață.
În concluzie, precizia ridicată a5Centrele de prelucrare verticale pe două axe nu sunt rezultatul întâmplării, ci rezultatul colaborării extrem de integrate și meticuloase a trei piloni: proiectarea mecanică, algoritmii de control și detectarea și compensarea. Numai prin construirea științifică și optimizarea continuă a acestui sistem de asigurare a preciziei putem îndeplini cerințele stricte de precizie ale producției de înaltă performanță pentru piese complexe și putem avansa fabricația inteligentă la un nivel superior.
Pentru mai multe informații, vizitați-ne la EMO, Hala 15, Standul B54, 22-27 septembrie 2025. Vă vom prezenta cele mai recente...5tehnologii de prelucrare pe axe, experiențăîntoarcereechipamente de ultimă generație și să purtați discuții aprofundate cu experți din industrie. Vă invităm cu sinceritate să discutați despre viitorul fabricației inteligente și să deschideți un nou capitol în prelucrarea de înaltă precizie!
Data publicării: 27 august 2025