


Introducere
Selectarea mașinilor-unelte CNC nu se rezumă atât la compararea cataloagelor, cât la potrivirea capacității mașinii cu piesele, toleranțele și volumele de producție pe care operațiunile dumneavoastră trebuie să le suporte. Alegerea corectă afectează precizia dimensională, finisajul suprafeței, timpul de ciclu, eficiența configurării și costul de operare pe termen lung, în timp ce alegerea greșită poate duce la probleme de calitate și blocaje. Acest articol explică factorii cheie din spatele unei decizii solide, inclusiv rigiditatea mașinii, configurația axelor, performanța controlerului, stabilitatea termică și potrivirea fluxului de lucru, astfel încât să puteți evalua opțiunile în funcție de cerințele reale de fabricație și să treceți la achiziții cu criterii tehnice și comerciale mai clare.
De ce selecția mașinilor-unelte CNC modelează producția de precizie
Achiziționarea de mașini-unelte CNC este investiția fundamentală care definește capacitatea, capacitatea și poziționarea competitivă a unui producător în cadrulsectorul ingineriei de precizieÎn loc să trateze centrele de prelucrare ca pe niște produse generice, echipele de inginerie și achiziții trebuie să alinieze arhitectura mașinilor cu cerințele exacte de producție. Rigiditatea structurală, puterea de procesare a controlerului și sistemele de management termic ale unei mașini alese dictează în mod direct precizia dimensională și finisajul suprafeței care pot fi obținute ale componentelor finale.
Ținte de toleranță, complexitatea pieselor și mixul de producție
Obținerea unor toleranțe stricte de fabricație necesită adaptarea capacităților cinematice ale mașinii la complexitatea specifică a piesei și la mixul de producție anticipat. Pentru componentele aerospațiale sau ale dispozitivelor medicale care necesită toleranțe de ±0,0001 inci (2,54 microni) sau mai stricte, cadrele standard din fontă cedează adesea în favoarea betonului polimeric sau a pieselor turnate Meehanite puternic nervurate care amortizează vibrațiile. Masa și geometria piesei turnate de bază definesc rigiditatea statică, care rezistă la deformare sub sarcini mari de tăiere.
În plus, mixul de producție - fie că este vorba de High-Mix Low-Volume (HMLV) sau Low-Mix High-Volume (LMHV) - dictează necesitatea unor capacități de schimbare rapidă a producției. Mediile HMLV beneficiază de sisteme de prindere cu punct zero și configurații multi-axe care minimizează setările, în timp ce liniile LMHV prioritizează reducerea absolută a timpului de ciclu, fixarea hidraulică dedicată și ghidajele liniare de mare viteză.
Riscuri comerciale ale selecției deficitare a mașinilor
Evaluarea greșită a specificațiilor necesare pentru mașinile-unelte CNC introduce riscuri comerciale severe care se agravează pe parcursul ciclului de viață al activului. Utilizarea unei mașini sub specificațiile specificate pentru degroșarea intensă a superaliajelor precum Inconel sau titan accelerează uzura axului și degradează ghidajele. Această neconcordanță duce frecvent la defecțiuni premature ale axului, necesitând reconstrucții care costă de obicei între 15.000 și 30.000 de dolari per incident.
În plus, mașinile care nu dispun de o compensare termică adecvată vor experimenta o deviație semnificativă a axelor în timpul ciclurilor de producție extinse. Această instabilitate termică poate crește ratele de deșeuri peste pragul acceptabil de 3% până la 5%, erodând direct marjele de profit, risipind materii prime scumpe și punând în pericol programele de livrare just-in-time pentru clienții critici.
Specificații cheie ale mașinilor-unelte CNC de comparat
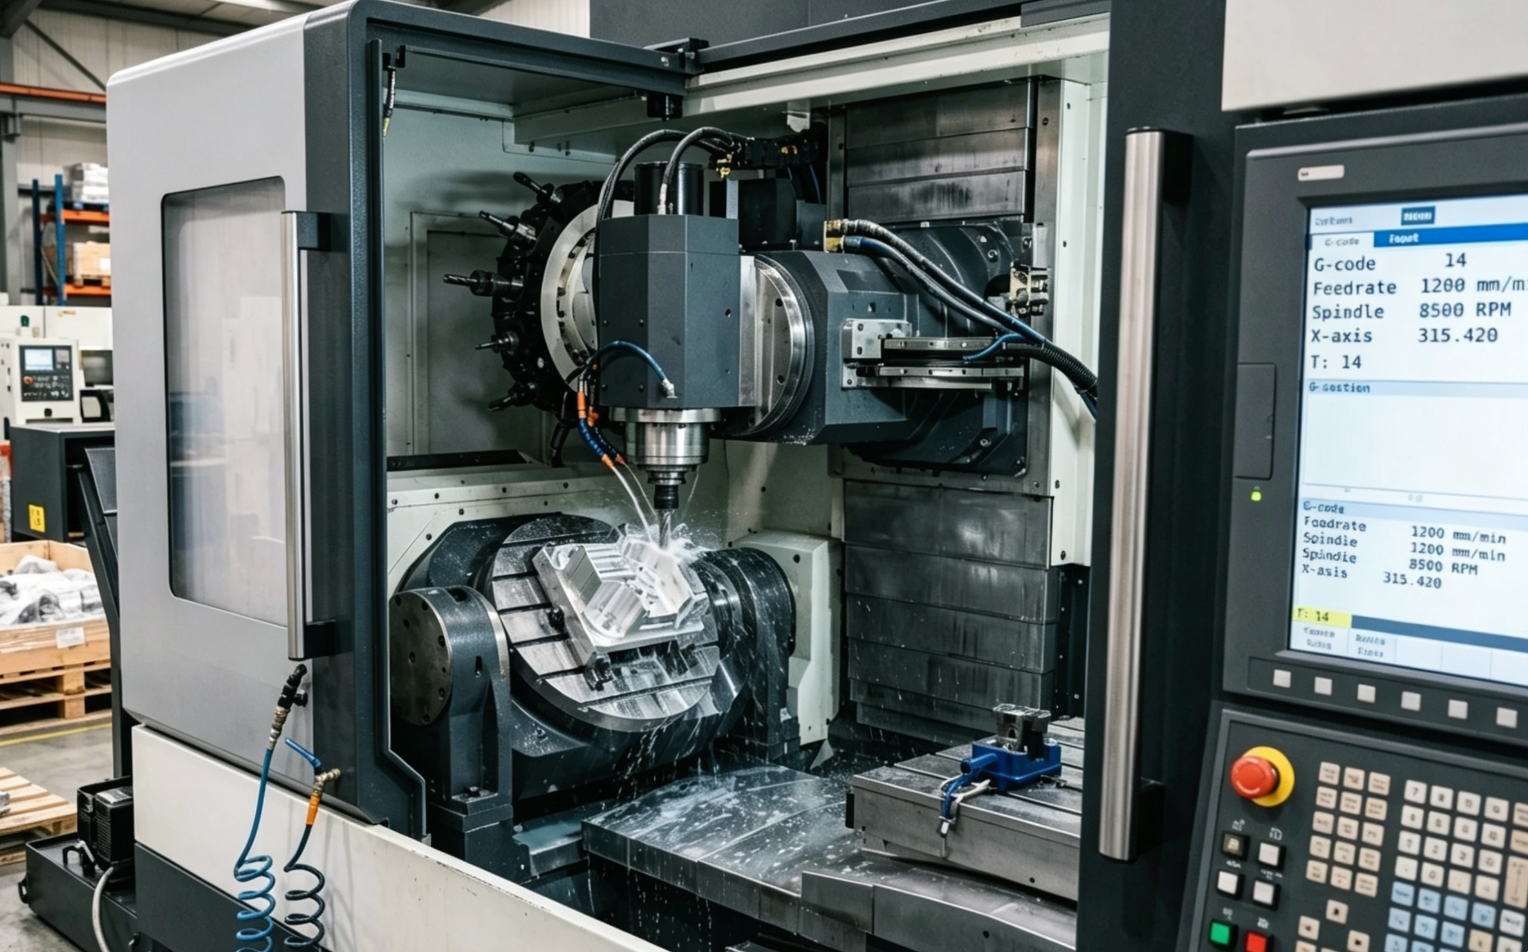
Evaluarea mașinilor-unelte CNC necesită o analiză riguroasă a specificațiilor mecanice, electrice și de control. Dincolo de amprenta fizică, interacțiunea dintre cinematica axelor, interfețele sculelor și manipularea automată a materialelor determină adevărata anvergură operațională și eficiența echipamentului.
Configurarea axelor și anvelopa de lucru
Configurația axelor și anvelopa fizică de lucru sunt principalele filtre în selecția mașinii. În timp ce un centru de prelucrare vertical (VMC) standard cu 3 axe este suficient pentru piese prismatice, geometriile complexe necesită prelucrare pe 4 axe sau completă.Prelucrare continuă pe 5 axeZona de lucru, definită de cursele pe axa X, Y și Z (de exemplu, 750 mm × 500 mm × 500 mm), trebuie să permită nu numai prelucrarea brută a țaglei, ci și instalația de prindere a piesei și un spațiu liber pentru scule.
| Configurare | Complexitate cinematică | Precizie tipică (poziționare) | Potențial de reducere a configurării |
|---|---|---|---|
| VMC pe 3 axe | Liniar X, Y, Z | ±0,0002 inci | Nivel de referință |
| Orizontal pe 4 axe | Liniar + 1 Rotativ (B) | ±0,0002 inci | Moderat (cu mai multe fețe) |
| Trunnion pe 5 axe | Liniar + 2 Rotative (A, C) | ±0,0001 până la ±0,0002 inci | Ridicat (gata într-o singură porție) |
| Centru de strunjire-frezare | Strung + Ax de frezare | ±0,0001 inci | Foarte ridicat |
Interfața sculelor, palparea și stabilitatea termică
Interfața sculelor este esențială pentru transmiterea puterii, rigiditate și concentricitate. Pentru prelucrarea la viteză mare, care depășește 15.000 RPM, interfețele HSK-63A sau HSK-100A sunt mult superioare suporturilor tradiționale cu conicitate abruptă (CAT40/50), deoarece designul HSK cu contact dublu crește forța de prindere sub sarcină centrifugă și limitează tracțiunea pe axa Z.
Prelucrarea de precizie necesită, de asemenea, palparea integrată a pieselor și presetarea sculelor cu laser pentru a automatiza decalajele de coordonate și a detecta ruperea sculelor la mijlocul ciclului. În plus,stabilitatea termică este primordialăMașinile-unelte CNC de elită utilizează șuruburi cu bile răcite, designuri cu punți termic simetrice și scale liniare absolute din sticlă cu o rezoluție de 0,1 microni pentru a menține precizia pozițională indiferent de fluctuațiile temperaturii ambientale din atelier.
Gestionarea cipurilor, automatizare și randament
Evacuarea eficientă a așchiilor și gestionarea termică sunt esențiale pentru un randament neîntrerupt și o durată de viață previzibilă a sculelor. Sistemele de răcire prin arbore principal (CTS) care funcționează la presiuni ridicate - de obicei între 300 și 1.000 PSI - sunt necesare pentru evacuarea așchiilor în timpul găuririi adânci și prevenirea șocului termic în aliajele călite.
Pentru a maximiza randamentul și a limita intervenția operatorului, interfețele de automatizare, cum ar fi schimbătoarele automate de paleți (APC) sau integrarea sistemelor robotizate de supraveghere a mașinilor, devin din ce în ce mai standard. Implementarea unui sistem cu două paleți poate reduce timpul de inactivitate al axului principal cu până la 40%, asigurând că mașina rămâne în așchiere în timp ce operatorul așează în siguranță piesa de prelucrat următoare în afara zonei de prelucrare.
Cum să evaluezi furnizorii de mașini-unelte CNC și conformitatea acestora
Achiziționarea de echipamente de capital stabilește un parteneriat operațional pe termen lung cu producătorul de echipamente originale (OEM) sau cu distribuitorul regional. Evaluarea infrastructurii de service a furnizorului, a conformității cu standardele internaționale de metrologie și a transparenței calibrării este la fel de importantă ca revizuirea designului mecanic al mașinii.
Criterii de diligență necesară pentru furnizori
Temeinicdiligența necesară a furnizoruluise concentrează pe indicatorii de asistență aftermarket, mai degrabă decât doar pe cheltuielile inițiale de capital. Echipele de achiziții trebuie să evalueze Acordurile de Nivel de Servicii (SLA) privind Timpul Mediu de Reparare (MTTR) ale furnizorului, vizând timpi de răspuns garantați la fața locului sub 24 de ore pentru evenimente critice de nefuncționare.
O altă metrică crucială este rețeaua regională de piese de schimb; furnizorii de top mențin o rată localizată de umplere la prima trecere care depășește 95% pentru componentele consumabile și cele cu uzură ridicată. În plus, inginerii de fiabilitate ar trebui să revizuiască timpul mediu între defecțiuni (MTBF) așteptat de producătorul de echipamente originale (OEM) pentru subsistemele rotative majore, solicitând un minim de 10.000 de ore de așchiere a axului înainte de a necesita o intervenție majoră sau înlocuirea rulmentului.
Certificare, calibrare, siguranță și trasabilitate
Conformitatea și calibrarea dictează precizia verificabilă a mașinilor-unelte CNC înainte ca acestea să ajungă în producție. Înainte de acceptarea în fabrică, mașinile trebuie testate conform standardelor internaționale riguroase, cum ar fi ISO 230-2, care reglementează determinarea preciziei și repetabilității poziționării axelor controlate numeric.
Verificarea implică interferometrie laser și testare cu bară sferică pentru a cartografia precizia volumetrică, a detecta nepotrivirea servomotoarelor și a compensa eroarea de pas. În plus, conformitatea electrică și de siguranță, indicată prin marcajele CE, UL sau CSA, asigură o integrare perfectă cu rețelele electrice regionale și cu reglementările de siguranță ocupațională.
| Standard | Zona de focalizare | Pragul de acceptare tipic |
|---|---|---|
| ISO 230-2 | Poziționarea axei și repetabilitatea | < 5 microni pe o cursă de 300 mm |
| ISO 230-4 | Teste circulare (cu bilă) | Abatere radială < 3 microni |
| CE / UL / CSA | Siguranța electrică și a operatorilor | Conformitate 100% necesară |
| VDI/DGQ 3441 | Cartografierea preciziei statistice | Toleranțe specifice producătorului |
Un proces practic de selecție a mașinilor-unelte CNC
Executarea unei strategii de achiziții de succes pentru mașini-unelte CNC necesită o abordare structurată și multidisciplinară. Prin integrarea cerințelor inginerești stricte cu modelarea financiară cuprinzătoare, organizațiile pot evalua obiectiv platformele concurente, pot atenua riscurile și pot justifica cheltuielile de capital necesare.
Proces de evaluare pas cu pas
Procesul de evaluare începe cu o matrice detaliată a capabilităților, derivată din cele mai complexe piese din portofoliul de producție. Inginerii trebuie să definească anvelopa maximă a piesei, ratele de îndepărtare a materialului necesare (MRR) și timpii de ciclu țintă. În urma unei evaluări a specificațiilor, efectuarea de tăieri de probă fizice la centrul tehnic al furnizorului este obligatorie.
Aceste teste de tăiere trebuie supuse unei inspecții independente cu o mașină de măsurat în coordonate (CMM) și unei analize statistice a controlului procesului (SPC), vizând un indice de capacitate a procesului (Cpk) de cel puțin 1,33. În cele din urmă, departamentul de achiziții trebuie să construiască un model de cost total de proprietate (TCO) care să acopere un ciclu de viață standard de amortizare de 5 până la 7 ani, luând în considerare consumul de energie localizat, pachetele de scule, contractele de întreținere preventivă și spațiul necesar.
Întrebări despre achiziții și inginerie
În timpul revizuirii tehnice, echipele de inginerie trebuie să adreseze întrebări foarte specifice producătorului de echipamente originale (OEM) pentru a descoperi limitări ascunse. Întrebările ar trebui să abordeze rigiditatea dinamică a structurii mașinii în timpul așchierilor întrerupte și capacitățile de procesare ale controlerului.
Mai exact, cumpărătorii trebuie să evalueze capacitatea de anticipare de mare viteză a sistemului de control — cum ar fi procesarea a peste 1.000 de blocuri pe secundă — pentru a preveni lipsa datelor și sacadarea axelor în timpul operațiunilor complexe de prelucrare a suprafețelor 3D. În plus, integrarea software-ului este un punct de control critic; echipele trebuie să confirme disponibilitatea și costul post-procesoarelor dovedite care leagă software-ul de fabricație asistată de calculator (CAM) existent al companiei de cartografierea cinematică specifică a mașinii.
Compararea costului, preciziei și capacității
Decizia finală se bazează pe echilibrarea costurilor inițiale de capital cu precizia pe termen lung și câștigurile de capacitate. O freză verticală cu 3 axe de bază necesită cheltuieli de capital (CapEx) de aproximativ 50.000 până la 80.000 USD, potrivite pentru componente standard din aluminiu și lucrări de atelier cu complexitate redusă.
În schimb, o soluție complet automatizată,centru de prelucrare de înaltă precizie pe 5 axereprezintă o investiție cuprinsă între 350.000 USD și peste 750.000 USD. Pentru a justifica acest premium, modelul financiar trebuie să demonstreze un randament al investiției (ROI) superior, determinat de timpi de configurare reduși, eliminarea operațiunilor secundare și utilizarea crescută a axului. Operațiunile de producție de talie mondială vizează o eficiență generală a echipamentului (OEE) de 80% sau mai mare, transformând costul inițial mai mare într-un cost per piesă semnificativ mai mic pe durata de viață operațională a mașinii.
Concluzii cheie
- Cele mai importante concluzii și justificare pentru mașinile-unelte CNC
- Specificații, conformitate și verificări ale riscurilor care merită validate înainte de a vă angaja
- Pașii următori practici și avertismentele pe care cititorii le pot aplica imediat
Întrebări frecvente
Cum aleg între o mașină-unealtă CNC cu 3 axe, 4 axe sau 5 axe?
Adaptați mașina la geometria piesei și la numărul de configurații. Utilizați 3 axe pentru piese prismatice simple, 4 axe pentru prelucrare pe mai multe fețe și 5 axe pentru piese complexe care necesită mai puține configurații și o precizie mai mare.
Ce caracteristici ale mașinilor CNC contează cel mai mult pentru fabricația de precizie?
Prioritizați rigiditatea, stabilitatea termică, interfața ax/sculă, palparea și calitatea ghidajelor. Pentru toleranțe strânse, căutați amortizarea vibrațiilor, compensarea termică și sisteme de feedback precise, cum ar fi scalele liniare.
Când ar trebui să aleg un centru de strunjire în locul unui centru de prelucrare?
Alegeți un centru de strunjire CNC pentru arbori, butuci, supape și alte piese rotunde. Alegeți un centru de prelucrare pentru piese prismatice, matrițe și operațiuni de frezare sau găurire multifață.
Poate OTURN Machinery să ajute la selectarea mașinilor CNC specifice industriei?
Da. OTURN oferă strunguri CNC, centre de prelucrare, mașini cu 5 axe, mașini de găurit cu portal și soluții speciale pentru volante, supape, butuci de roată, arbori cotiți, componente aerospațiale și medicale.
Cum pot reduce riscul de rentabilitate a investiției (ROI) atunci când cumpăr mașini-unelte CNC?
Selectați capacitatea în funcție de materialele, toleranțele și volumul reale. OTURN susține costuri de investiție mai mici cu opțiuni largi de mașini, potrivire a aplicațiilor și service în străinătate pentru a ajuta la reducerea timpilor de nefuncționare și a accelera amortizarea.
Data publicării: 29 aprilie 2026