


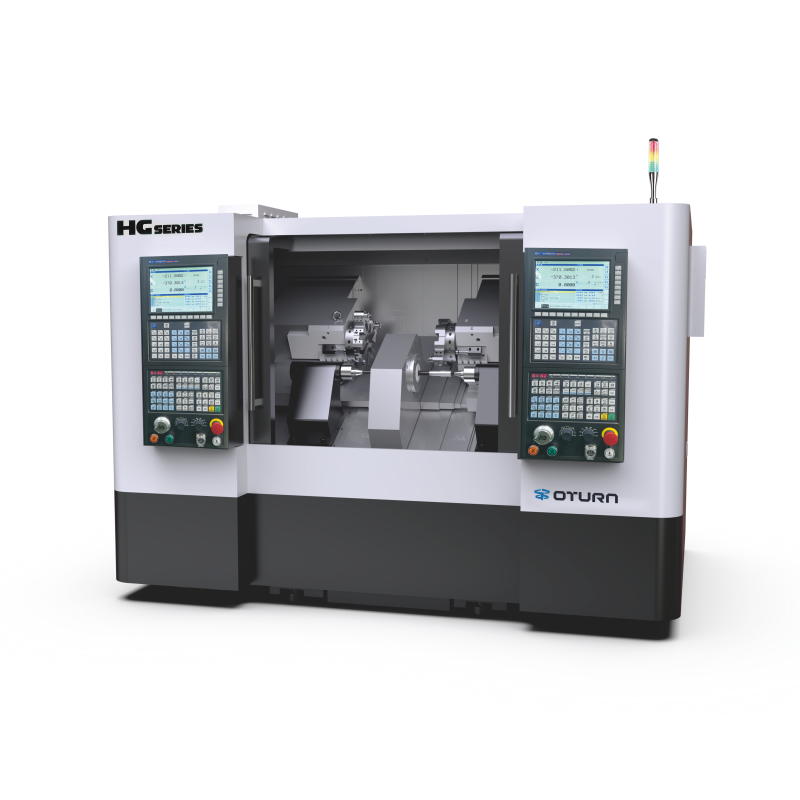
Datorită caracteristicilor sale unice de prelucrare simetrică cu două axe,strung CNC cu două axeprezintă diferențe semnificative în principiile de strunjire la prelucrarea diferitelor materiale ale pieselor de prelucrat. Aceste diferențe provin în principal din proprietățile fizice ale materialului și din reacțiile mecanice din timpul procesului de strunjire, inclusiv distribuția forțelor de strunjire, modelele de conversie a energiei și mecanismul de interacțiune sculă-material. O înțelegere aprofundată a acestor diferențe este crucială pentru optimizarea parametrilor de prelucrare, îmbunătățirea eficienței prelucrării și creșterea calității produsului.
I. Principii de strunjire în prelucrarea metalelor
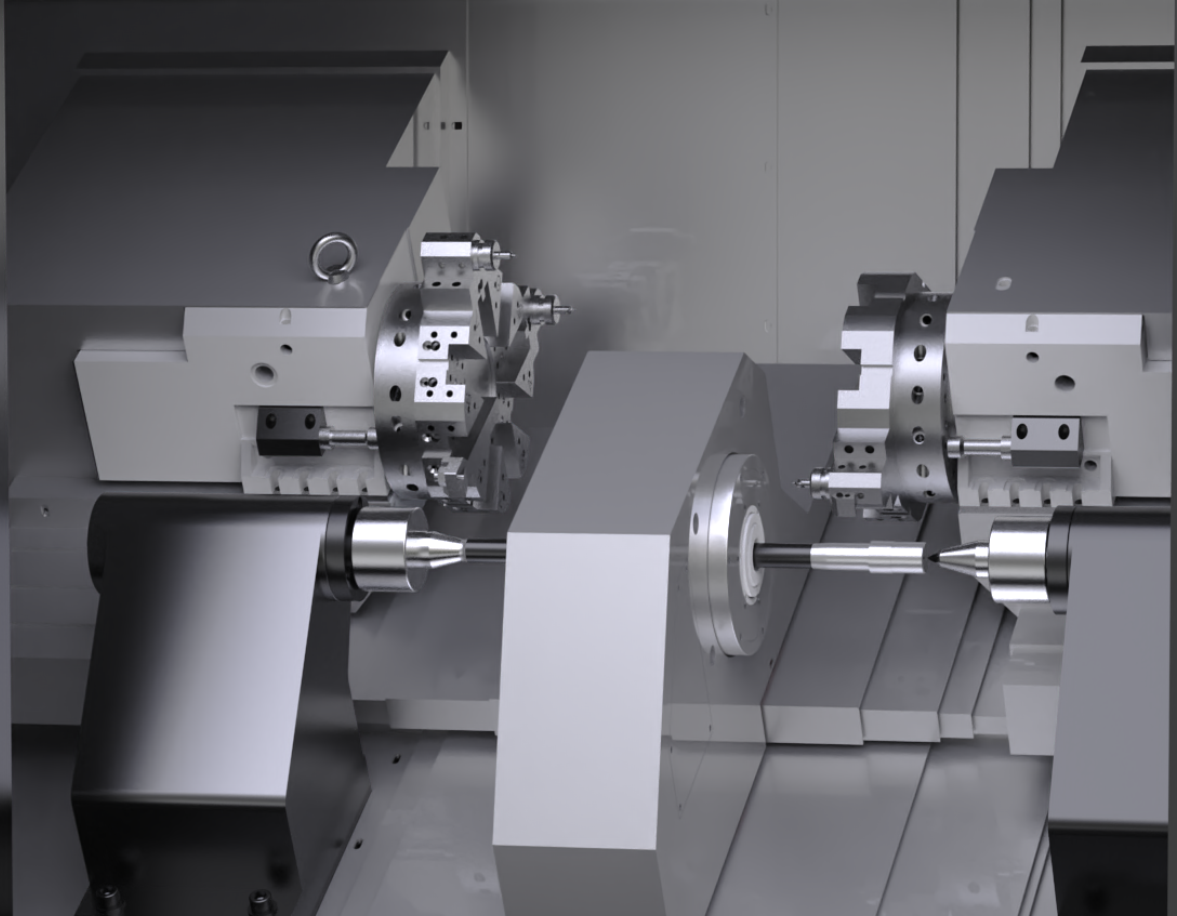
Procesul de prelucrare a materialelor metalice se concentrează în principal pe deformarea plastică. Pentru materialele cu plasticitate ridicată, cum ar fi oțelul moale, apar compresii și alunecări semnificative în zona de contact dintre fața de degajare a sculei și așchie, rezultând o așchie continuă și stabilă. În timpul acestui proces, forța de strunjire este dominată de limita de curgere a materialului. Valorificând avantajele tehnologice ale strunjirii simultane cu doi axe, se obține o distribuție simetrică a forței, compensând eficient forțele radiale, reducând deformarea piesei de prelucrat cauzată de strunjire și îmbunătățind precizia de prelucrare și calitatea suprafeței.
Pentru materialele fragile, cum ar fi fonta, procesul de prelucrare este caracterizat în principal prin separarea prin fracturi, rezultând fragmentarea așchiilor. Forțele de strunjire de vârf sunt mari, dar de scurtă durată. Prelucrarea acestor materiale necesită viteze de strunjire mai mici pentru a minimiza deteriorarea sculelor cauzată de sarcinile de impact și pentru a prelungi durata de viață a sculei.
Din cauza conductivității lor termice scăzute, este dificil săMașină CNCMaterialele precum aliajele rezistente la temperaturi înalte pot provoca cu ușurință creșteri localizate ale temperaturii în zona de strunjire, rezultând o creștere temporară a durității materialului și o ecruisare. În aceste cazuri, procesul de strunjire se bazează mai mult pe rezistența la uzură la temperaturi ridicate a materialului sculei pentru a menține continuitatea și stabilitatea prelucrării.
II. Principii de strunjire în prelucrarea materialelor nemetalice
Prelucrarea materialelor nemetalice prezintă o gamă mai diversă de mecanisme de strunjire. De exemplu, nucleul prelucrării ceramicii este o combinație de fractură fragilă și uzură abrazivă. Muchia sculei trebuie să reziste la impacturi de înaltă frecvență, ceea ce duce la fluctuații semnificative ale forțelor de strunjire. Utilizarea materialelor pentru scule cu granulație ultrafină poate îmbunătăți eficient rezistența la așchiere și poate asigura continuitatea prelucrării.
Datorită proprietăților mecanice diferite ale fibrelor și matricei, materialele compozite prezintă adesea smulgerea fibrelor și ruperea matricei în timpul strunjirii. În timpul prelucrării, trebuie luate în considerare mecanismele de îndepărtare a diferitelor componente, iar proiectarea unghiului sculei trebuie optimizată pentru a minimiza deteriorarea la interfața materialului și a îmbunătăți calitatea suprafeței.
III. Ajustarea dinamică și optimizarea parametrilor de viraj
Activarea parametrilor pe unstrung CNC cu două capetetrebuie ajustate dinamic în funcție de proprietățile materialului. La prelucrarea materialelor metalice, esențială este potrivirea corectă a vitezei de strunjire cu viteza de avans pentru a asigura stabilitatea strunjirii și precizia piesei de prelucrat. La prelucrarea materialelor nemetalice, prioritizarea temperaturii de strunjire și a ratei de uzură a sculei este crucială pentru a evita degradarea calității din cauza supraîncălzirii sau a uzurii excesive.
Înțelegerea principiilor de strunjire și a caracteristicilor procesului diferitelor materiale este fundamentală pentru obținerea unei prelucrări eficiente și precise și este esențială pentru a permite strungurilor CNC cu doi axe să valorifice avantajele prelucrării simetrice cu doi axe. Combinarea științifică și rațională a parametrilor de strunjire și a selecției sculelor poate ajuta la îmbunătățirea eficienței prelucrării, la prelungirea duratei de viață a sculelor și la asigurarea unei calități constante a produsului.
Pentru a experimenta performanța superioară a strungurilor CNC cu doi axe și pentru a afla mai multe despre principiile de strunjire și optimizarea proceselor pentru prelucrarea multi-materiale, vă rugăm să ne vizitați la EMO 2025 în Hala 15, Standul B54. Experții noștri tehnici la fața locului vă vor oferi răspunsuri detaliate și așteaptă cu nerăbdare să exploreze împreună cu dumneavoastră viitorul fabricației eficiente și inteligente.
Data publicării: 15 august 2025