


Introducere
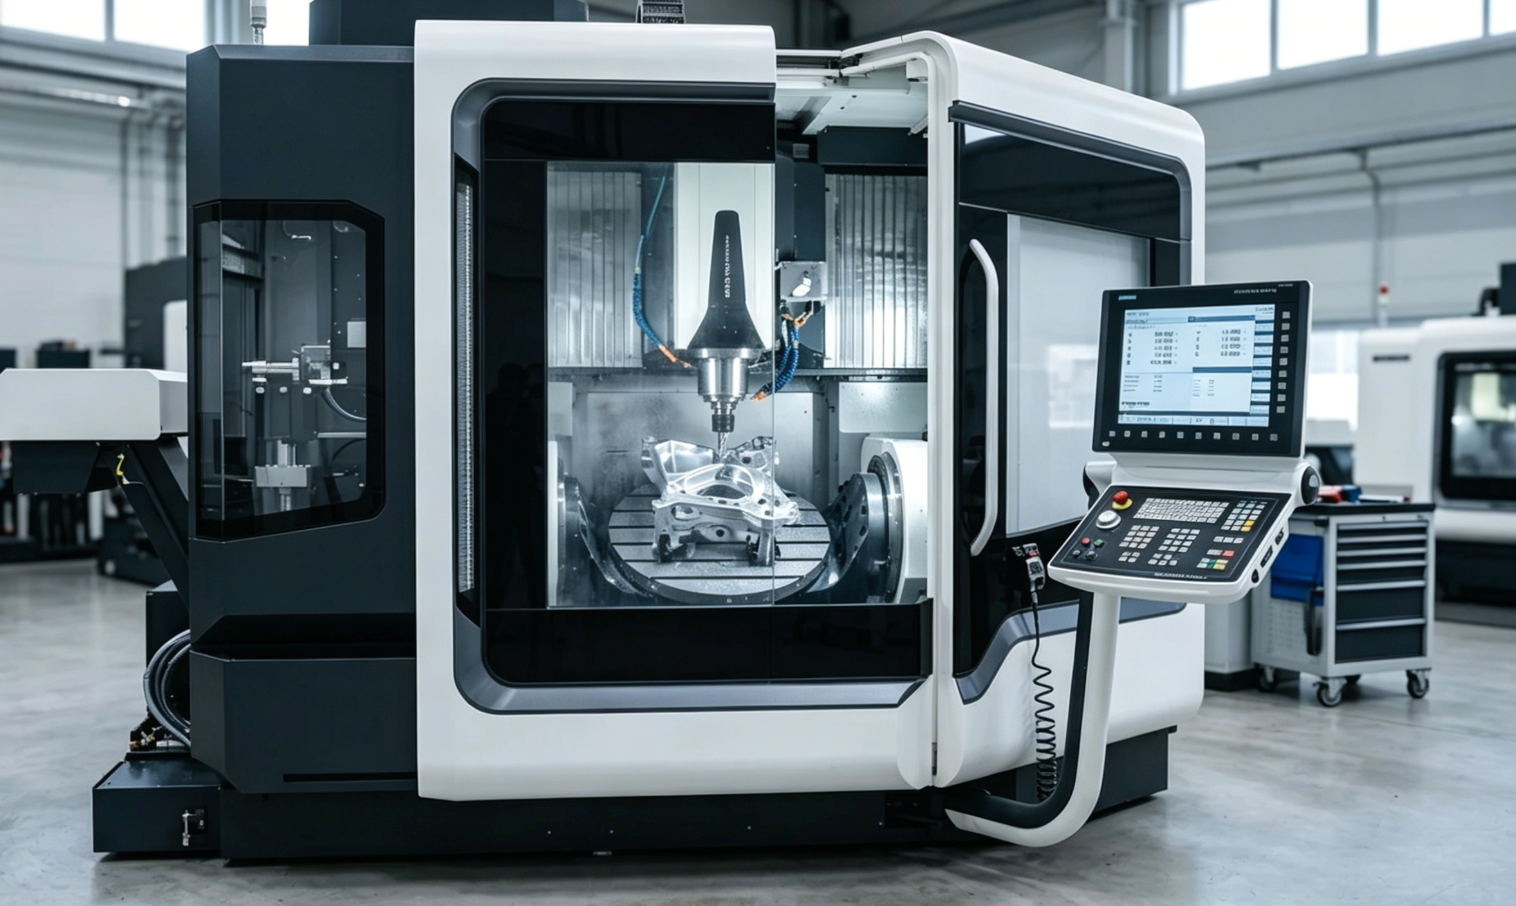
Selectarea unui centru de prelucrare cu 5 axe pentru prelucrarea titanului în domeniul aerospațial necesită mai mult decât compararea deplasării axelor sau a vitezei axului. Aliajele de titan necesită structuri rigide ale mașinii, control termic stabil, cinematică precisă și performanțe de așchiere care pot gestiona căldura, vibrațiile și geometriile complexe fără a sacrifica precizia. Acest articol explică criteriile cheie care diferențiază o mașină capabilă de un compromis costisitor, acordând atenție toleranțelor aerospațiale, reducerii setărilor, duratei de viață a sculei și eficienței producției. Până la final, cititorii vor avea un cadru practic pentru a evalua care centru de prelucrare cu 5 axe este cel mai potrivit pentru componente din aliaj de titan de mare valoare și de ce această alegere afectează direct calitatea, randamentul și costul de fabricație.
De ce un centru de prelucrare cu 5 axe este o investiție strategică
Industria aerospațială se bazează în mare măsură pe aliajele de titan, în special Ti-6Al-4V, pentru componente care necesită un raport rezistență-greutate excepțional și o rezistență ridicată la coroziune. Cu toate acestea, proprietățile inerente ale titanului, cum ar fi conductivitatea termică scăzută și tendința de ecruisare, îl fac notoriu de dificil de prelucrat. Trecerea la oCentru de prelucrare cu 5 axenu mai este doar un upgrade pentruproducători aerospațiali; este o cerință strategică fundamentală pentru a rămâne competitiv.
Permițând unei scule așchietoare să abordeze o piesă de prelucrat din aproape orice unghi, tehnologia pe 5 axe elimină necesitatea mai multor configurări manuale. Această capacitate reduce dramatic costurile de fixare, atenuează riscul erorilor de suprapunere a toleranțelor și accelerează ciclurile generale de producție. Pentru instalațiile care prelucrează piese forjate din titan de mare valoare, integrarea frezării simultane pe 5 axe se corelează direct cu randamentul maximizat și cu alocarea optimizată a resurselor.
Economia producției aerospațiale pentru prelucrarea titanului
Prelucrarea titanului prezintă provocări economice severe. Operațiunile tradiționale pe 3 axe necesită adesea cinci până la șase configurații distincte pentru a finaliza piese aerospațiale complexe, introducând timpi de inactivitate și crescând probabilitatea deșeurilor. Un centru de prelucrare pe 5 axe consolidează aceste operațiuni până la una sau două configurații, denumite în mod obișnuit prelucrare „Done-in-one”.
Această consolidare are un impact profund asupra ratelor de îndepărtare a materialului (MRR) șidurata de viață a sculeiDeoarece cinematica pe 5 axe permite axului să mențină o orientare optimă față de piesa de prelucrat, operatorii pot utiliza scule așchietoare mai scurte și mai rigide. Acest lucru reduce vibrațiile armonice și deformarea sculei, permițând creșterea ratelor de avans cu 20% până la 30% în comparație cu sculele cu rază extinsă de acțiune de pe mașinile cu 3 axe. Având în vedere că componentele din titan aerospațial prezintă frecvent un raport de avans-asamblare (buy-to-fly) care depășește 10:1 - ceea ce înseamnă că 90% din forja brută scumpă este frezată în așchii - optimizarea MRR (Measuring Reduction Reduction - MRR) conservând în același timp durata de viață a sculei este principalul factor determinant al economiei producției.
Componente din titan care justifică capacitatea pe 5 axe
Geometriile aerospațiale specifice dictează necesitatea absolută a interpolării simultane pe 5 axe. Rotoarele motoarelor cu reacție, blisk-urile (discuri cu palete) și palele turbinelor prezintă suprafețe aerodinamice foarte conturate și răsucite, care nu pot fi accesate sau prelucrate eficient cu echipamente cu axă fixă. Centrele pe 5 axe permit traiectoriei sculei să urmeze fără probleme aceste curburi complexe, fără a se opri pentru repoziționare.
Dincolo de componentele rotative ale motorului, piesele structurale mari, cum ar fi pereții despărțitori din titan, grinzile trenului de aterizare și pilonii aripilor, justifică, de asemenea, capacitatea pe 5 axe. Aceste componente prezintă adesea buzunare adânci, profile subțiri și găuri intersectate în unghi. Utilizarea poziționării pe 5 axe (prelucrare 3+2) permite utilizarea sculelor standard pentru prelucrarea acestor cavități adânci la parametri agresivi, asigurând integritatea structurală, respectând în același timp cerințele stricte de reducere a greutății ale aeronavelor comerciale și militare moderne.
Criterii tehnice pentru alegerea celui mai bun centru de prelucrare cu 5 axe
Identificarea celui mai bun centru de prelucrare pe 5 axe necesită depășirea specificațiilor standard din catalog. Rezistența ridicată la forfecare a titanului și disiparea slabă a căldurii necesită arhitecturi de mașini care prioritizează performanțe imense.rigiditate structurală, livrare de putere la cuplu ridicat și gestionare termică superioară. Selectarea configurației greșite a mașinii poate duce la defectarea catastrofală a sculelor, vibrații severe și la casarea pieselor forjate de mare valoare.
Specificațiile cheie ale mașinilor pentru prelucrarea aliajelor de titan
Prelucrarea titanului este fundamental o aplicație cu cuplu ridicat și turații reduse. Axul ideal pe 5 axe pentru titanul aerospațial ar trebui să furnizeze un cuplu continuu de minimum 300 Nm, aplicațiile de degroșare pentru sarcini grele necesitând adesea axe cu angrenaje sau axe cu motor cu cuplu ridicat care depășesc 1.000 Nm. Interfețele sculelor trebuie să fie excepțional de rigide; conurile HSK-A100 sau CAT50 cu fețe de contact dublu sunt cerințe standard pentru a face față sarcinilor radiale masive generate în timpul degroșării titanului.
Alimentarea cu lichid de răcire este la fel de critică. Deoarece titanul captează căldura la muchia așchietoare, este necesară o răcire de înaltă presiune prin ax (TSC), care funcționează la o presiune minimă de 70 bar (1.000 PSI), pentru a îndepărta așchiile, a preveni reașchierea și a lubrifia zona de așchiere. În plus, axele liniare ale mașinii trebuie să aibă straturi puternic nervurate din fontă sau beton polimeric pentru a amortiza vibrațiile de joasă frecvență, asigurând așchii stabile chiar și la împingerea unor încărcături mari de așchii.
Compararea modelelor cu pivot, cap pivotant și portal
Arhitectura mașinii dictează atât capacitatea piesei, cât și rigiditatea dinamică. Mașinile cu 5 axe de tip trunnion, unde axele rotative A și C sunt integrate într-o masă basculantă, oferă o rigiditate excepțională și sunt în general considerate cea mai bună alegere pentru componentele din titan de dimensiuni compacte până la medii (până la 1.000 mm în diametru). Designul trunnion oferă un suport excelent direct sub zona de așchiere.
Mașinile cu cap pivotant (sau cap articulat) plasează axele rotative chiar pe ax, lăsând masa staționară. Această configurație este avantajoasă pentru piesele grele, asimetrice, care ar depăși capacitatea de greutate a unei mese cu rotunjitor.Centre cu 5 axe tip gantryreprezintă soluția supremă pentru componente aerospațiale structurale masive, adesea cu curse pe axa X care depășesc 3 până la 5 metri. Prin mișcarea podului în loc de piesa de prelucrat grea, mașinile gantry mențin performanțe dinamice constante, indiferent de masa piesei.
Criterii de evaluare și tabele comparative
O evaluare riguroasă necesită compararea acestor arhitecturi cu indicatori operaționali specifici. Echipele de achiziții trebuie să evalueze sarcina utilă maximă, rigiditatea dinamică și cerințele de spațiu pe podea în raport cu mixul de componente proiectat.
| Tip de arhitectură | Dimensiunea ideală a piesei (dimensiunea maximă) | Capacitate maximă de încărcare | Rigiditate pentru degroșarea titanului | Aplicație tipică |
|---|---|---|---|---|
| Masă Trunnion | Până la 1.000 mm | 500 kg – 1.500 kg | Foarte ridicat | Blisteruri motor, rotoare, suporturi mici |
| Cap pivotant | 1.000 mm – 2.500 mm | 2.000 kg – 5.000 kg | Ridicat | Componente ale trenului de aterizare, cadre de dimensiuni medii |
| Gantry / Pod | 3.000+ mm | Peste 5.000 kg | Excepţional | Pereți despărțitori structurali mari, coaste de aripă |
Această matrice evidențiază faptul că, deși modelele cu pivot oferă cel mai mare raport rigiditate-dimensiune pentru degroșarea agresivă a titanului, fabricația structurală aerospațială la scară largă necesită inevitabil domeniile de lucru extinse ale sistemelor portal.
Capacitatea procesului, asigurarea calității și conformitatea
Producția aerospațială este guvernată de cadre de reglementare stricte, care nu lasă nicio marjă de eroare. Un centru de prelucrare cu 5 axe trebuie să facă mai mult decât să taie metal; trebuie să funcționeze ca un nod integrat în cadrul unui sistem de asigurare a calității în buclă închisă. Capacitățile avansate de procesare și tehnologiile de inspecție la bord sunt esențiale pentru a garanta conformitatea și trasabilitatea pieselor.
Caracteristici de control al procesului pentru piesele aerospațiale din titan
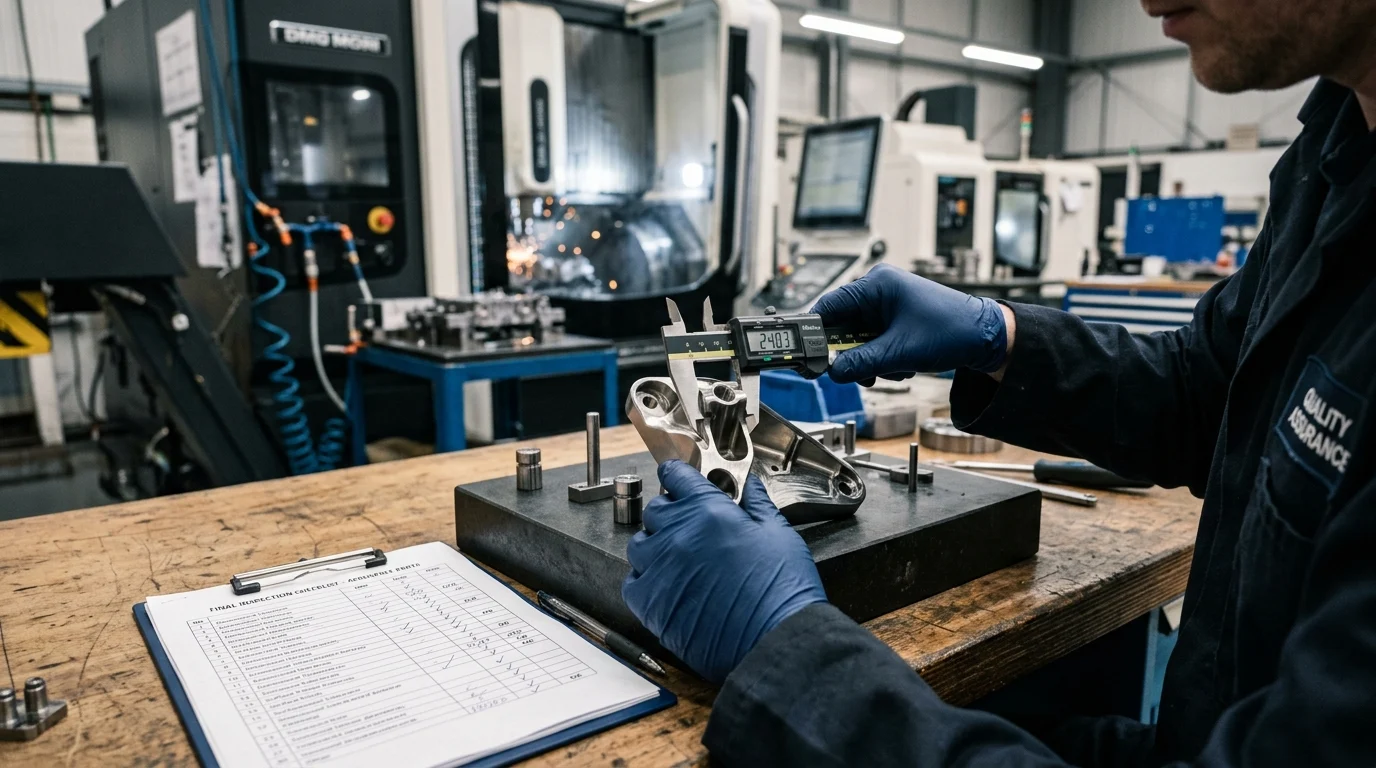
Controlul avansat al procesului este indispensabil la prelucrarea titanului, deoarece uzura sculelor este rapidă și imprevizibilă. Cele mai bune centre pe 5 axe încorporează sisteme de palpare tactilă în mașină și dispozitive de reglare a sculelor cu laser fără contact. Aceste sisteme verifică automat geometria sculelor înainte de o așchiere și inspectează dimensiunile critice ale piesei după prelucrare, în timp ce componenta este încă fixată.
Deriva termică este o altă variabilă majoră în prelucrarea titanului cu ciclu lung. Mașinile de înaltă performanță utilizează algoritmi sofisticați de compensare termică, preluând date de la zeci de senzori de temperatură încorporați în ax, șuruburi cu bile și piese turnate ale mașinii. Aceste sisteme ajustează dinamic cinematica mașinii pentru a menține precizia volumetrică într-o bandă de toleranță mai mică de 5 microni, chiar și în timpul ciclurilor de prelucrare neîntrerupte de 24 de ore.
Cerințe de calitate și conformitate aliniate la AS9100
Respectarea standardelor AS9100 și NADCAP necesită o documentație riguroasă și repetabilitate a procesului. Furnizorii de produse aerospațiale trebuie să demonstreze că procesele lor de fabricație sunt controlate statistic. Comenzile CNC moderne pe 5 axe facilitează acest lucru prin înregistrarea datelor de înaltă frecvență - cum ar fi sarcina axului, curentul servomotorului și semnăturile vibrațiilor - pentru fiecare piesă produsă.
Pentru a menține conformitatea, punctele de pivotare cinematice ale mașinii trebuie calibrate frecvent. Caracteristici precum cinematica RTCP (Rotary Tool Center Point - Punct central al sculei rotative) trebuie verificate folosind sfere și sonde de calibrare automată, asigurându-se că mașina își menține precizia volumetrică necesară pe 5 axe pe parcursul unui interval standard de producție de 2.000 de ore între demontările majore de întreținere preventivă. Această trasabilitate automată susține direct cerințele de audit AS9100.
Cum să evaluezi furnizorii, riscul de implementare și costul ciclului de viață
Achiziționarea unui centru de prelucrare cu 5 axe implică cheltuieli substanțiale de capital, dar prețul inițial de achiziție este doar o fracțiune din Costul Total de Proprietate (TCO). Evaluarea producătorilor de mașini-unelte necesită o analiză aprofundată a capacităților lor de inginerie a aplicațiilor, a infrastructurii de asistență regională și a factorilor de cost pe termen lung asociați cu producția de titan.
Factori de selecție a furnizorilor și asistență pentru aplicații
Evaluarea unui furnizor de mașini-unelte se extinde dincolo de hardware. Producătorii de mașini aerospațiale trebuie să acorde prioritate producătorilor de echipamente originale (OEM) care operează centre de excelență dedicate domeniului aerospațial. Acești furnizori pot ajuta la dezvoltarea de post-procesoare optimizate, la proiectarea unor sisteme de prindere personalizate și la stabilirea parametrilor de așchiere de bază pentru aliajele complexe de titan.
Infrastructura de service este un factor critic de atenuare a riscurilor. Atunci când un ax cu cuplu mare se blochează sau se defectează din cauza sarcinilor imense de degroșare a titanului, costurile de nefuncționare pot depăși mii de dolari pe oră. Contractele de achiziții ar trebui să prevadă timpi de răspuns garantați, necesitând disponibilitatea pieselor de schimb localizate și un timp de reparare sau înlocuire a axului mai mic de 48 de ore.
Pași practici de evaluare pentru echipele de achiziții
Echipele de achiziții trebuie să impună proceduri riguroase de testare înainte de acceptarea unei mașini. O estimare teoretică a timpului de ciclu este insuficientă. Cumpărătorii ar trebui să solicite o tăietură de probă fizică pe o piesă reprezentativă din titan, cum ar fi o secțiune localizată a unui perete etanș.
În timpul acestei etape de testare, furnizorul trebuie să demonstreze nu doar timpul de ciclu țintă, ci și controlul statistic al procesului. O etapă de testare reușită ar trebui să genereze un indice de capacitate a procesului (Cpk) mai mare de 1,33 pentru dimensiunile critice, dovedind că mașina poate menține toleranțe aerospațiale stricte în mod constant sub sarcini de așchiere din lumea reală.
Factori de cost pe durata ciclului de viață, inclusiv scule și întreținere
Pe parcursul unui ciclu standard de amortizare de 10 ani, sculele și întreținerea vor eclipsa adesea cheltuielile inițiale de capital, în special în aplicațiile cu titan, unde plăcuțele din carbură se degradează rapid.
| Categorie de costuri | % estimat din costul total de proprietate pe 10 ani | Factori principali în prelucrarea titanului |
|---|---|---|
| Echipamente de capital | 35% | Mașină de bază, automatizare, modernizări ale axului cu cuplu ridicat |
| Scule consumabile | 40% | Freze din carbură solidă, plăcuțe amovibile, agent de răcire |
| Întreținere și service | 15% | Reconstrucții ax, înlocuire șurub cu bile, îngrijire preventivă |
| Energie și cheltuieli generale | 10% | Pompe de răcire de înaltă presiune, unități de răcire, consum de energie |
Înțelegerea acestei defalcări a costului total de proprietate obligă echipele de achiziții să acorde o importanță deosebită rigidității mașinilor și amortizării vibrațiilor. O mașină care este cu 20% mai scumpă inițial, dar care prelungește durata de viață a sculelor cu 30% printr-o rigiditate superioară, va genera un cost pe durata de viață semnificativ mai mic pe parcursul unui deceniu de producție aerospațială.
Priorități de cumpărare și cadrul decizional final
Finalizarea selecției unui centru de prelucrare cu 5 axe necesită sintetizarea specificațiilor tehnice, a cerințelor de calitate și a realităților comerciale într-o strategie de achiziții coerentă. Scopul final este de a implementa un activ care maximizează economia producției aerospațiale, limitând în același timp sever riscul lanțului de aprovizionare.
Echilibrarea randamentului, preciziei, conformității și costului
Găsirea echilibrului optim între îndepărtarea agresivă a materialului și finisarea precisă a suprafeței este principala provocare. Mașinile optimizate exclusiv pentru prelucrarea aluminiului de mare viteză se vor defecta catastrofal atunci când vor fi introduse în prelucrarea titanului. În schimb, mașinile excesiv de masive pot lipsi de agilitatea dinamică necesară pentru finisarea simultană pe 5 axe cu avans mare a suprafețelor aerodinamice.
Instalațiile aerospațiale ar trebui să vizeze o eficiență generală a echipamentelor (OEE) de cel puțin 85%. Atingerea acestui obiectiv necesită echilibrarea capacității de tăiere brută a mașinii cu pregătirea pentru automatizare. Integrarea grupurilor de paleți sau a supravegherii robotizate a mașinilor poate compensa vitezele de tăiere mai mici dictate de titan, permițând centrului de prelucrare pe 5 axe să funcționeze nesupravegheat în timpul turelor de lucru neîntrerupte, reducând astfel costul per piesă.
Cadrul final de recomandări pentru producătorii aerospațiali
Un cadru decizional robust clasifică achizițiile în funcție de anvelopa piesei și volumul producției. Pentru componentele structurale și piesele de motor sub 1.000 mm, un centru de prelucrare pe 5 axe cu trunnion pentru sarcini grele, echipat cu un ax HSK-A100 și un cuplu >300 Nm, oferă cea mai bună intersecție între rigiditate și amprentă.
Pentru grinzi structurale și piloni care depășesc 2.000 mm, o mașină tip portal cu agent de răcire la înaltă presiune și compensare termică integrată devine standardul obligatoriu. Prin ancorarea cadrului decizional în parametri verificabili - cuplul axului, performanța Cpk în timpul scurgerii și SLA-uri de service garantate - producătorii aerospațiali pot investi cu încredere în tehnologia pe 5 axe care va prelucra în mod fiabil aliajele de titan timp de decenii.
Concluzii cheie
- Cele mai importante concluzii și justificare pentru cel mai bun centru de prelucrare pe 5 axe
- Specificații, conformitate și verificări ale riscurilor care merită validate înainte de a vă angaja
- Pașii următori practici și avertismentele pe care cititorii le pot aplica imediat
Întrebări frecvente
De ce este un centru de prelucrare cu 5 axe mai bun pentru piesele aerospațiale din titan?
Taie suprafețe complexe în una sau două așchii, reducând acumularea de toleranțe, schimbările de dispozitive de fixare și riscul de resturi la piesele forjate costisitoare din titan.
Ce configurație a axului este cea mai bună pentru prelucrarea Ti-6Al-4V?
Alegeți un cuplu ridicat în locul unei turații extreme: un cuplu continuu de cel puțin 300 Nm, cu scule HSK-A100 sau CAT50 pentru degroșare rigidă și o durată de viață stabilă a sculei.
Ce presiune a agentului de răcire este recomandată pentru prelucrarea titanului?
Folosiți lichid de răcire prin ax la o presiune minimă de 70 bar (1.000 PSI) pentru a evacua așchiile, a controla căldura și a reduce uzura muchiilor.
Ce design de mașină cu 5 axe se potrivește cel mai bine componentelor aerospațiale din titan?
Pentru piesele din titan compacte până la medii, mașinile cu rotunjitor oferă de obicei cea mai bună rigiditate; piesele structurale mai mari beneficiază adesea de configurații cu cap pivotant sau portal.
Cum ajută OTURN Machinery cumpărătorii să aleagă un centru de prelucrare cu 5 axe?
OTURN potrivește dimensiunea pieselor, rigiditatea și obiectivele de producție cu modele pe 5 axe adecvate, susținând în același timp costuri de investiție mai mici, un ROI mai rapid și servicii în străinătate.
Data publicării: 23 aprilie 2026