


Odată cu accelerarea tendințelor de reducere a greutății și electrificare a mașinilor, jantele din aliaj de aluminiu au devenit alegerea principală pe piață datorită rezistenței lor ridicate, rezistenței la coroziune și flexibilității în design. Cu toate acestea, procesul lor de prelucrare se confruntă cu trei provocări principale:
Deformarea pereților subțiri: Spițele roților au de obicei grosimi <5 mm, ceea ce le face predispuse la deformarea indusă de vibrații în cadrul proceselor tradiționale.
Aderența așchiilor de aluminiu: Așchiile ușoare de aluminiu se lipesc ușor de unelte, forțând opriri frecvente ale mașinii pentru curățare.
Coordonare multi-proces: Liniile de producție tradiționale necesită coordonare între 5 mașini, ceea ce duce la o eficiență scăzută și rate de randament sub 85%.
Strungul CNC OTURN abordează aceste provocări cu structuri de înaltă rigiditate, sisteme inteligente de îndepărtare a așchiilor și prelucrare sincronizată pe mai multe axe, oferind soluții eficiente, precise și flexibile pentru industrie.
I. De ce necesită jantele din aliaj de aluminiu un strung CNC specializat?
1. Ce este un butuc de roată?
Butucul roții este componenta principală pentru portanța și transmisia puterii vehiculului, necesitând standarde stricte pentru rezistență ridicată, greutate redusă și etanșeitate la aer. Jantele din aliaj de aluminiu, datorită proprietăților materialelor lor, necesită soluții pentru a depăși provocările legate de deformarea pereților subțiri, calitatea finisajului suprafeței și precizia poziționării în cazul mai multor găuri.
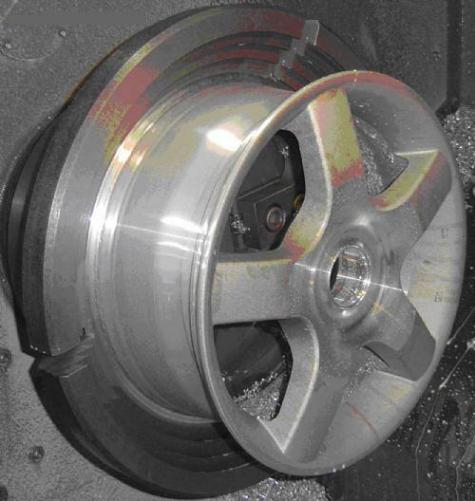
2. Rolul strungului CNC în fabricarea roților
Formare de precizie: Sincronizarea multiaxe permite prelucrarea într-o singură trecere a suprafețelor complexe.
Creșteri de eficiență: Strunjirea simultană cu două turele reduce manipularea pieselor de prelucrat și timpul ciclului de așchiere cu 40%.
Asigurarea calității: Tehnologiile de detectare a etanșeității și compensare dinamică asigură rate de randament >96%.
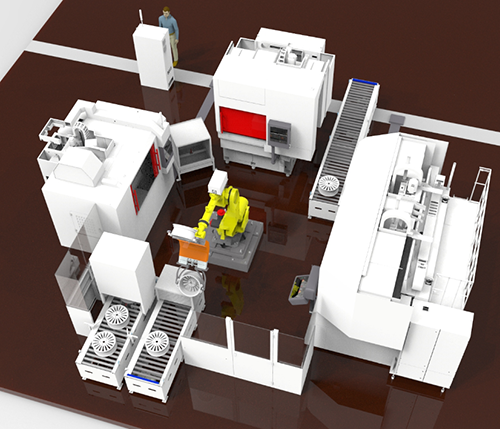
3. Fluxul procesului de prelucrare a roților
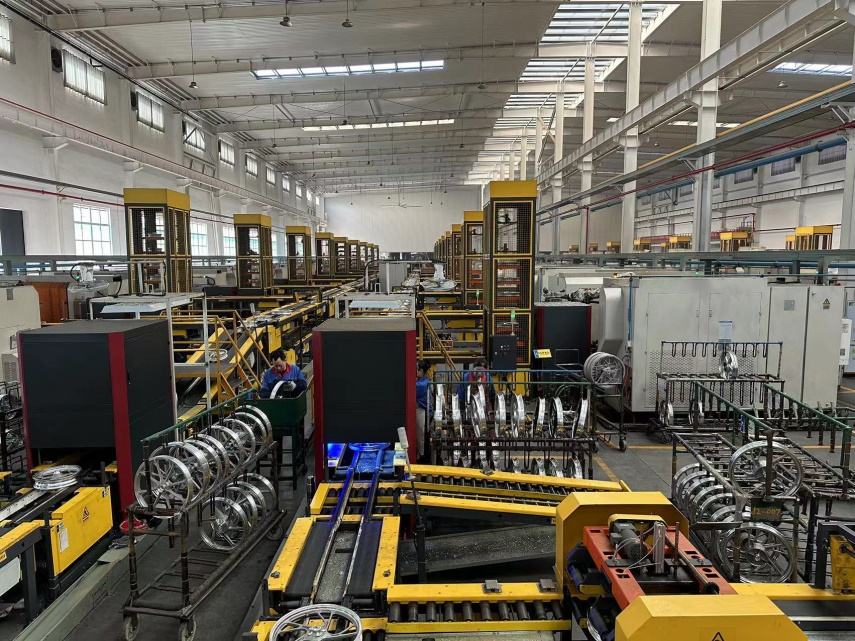
Butucurile roților sunt componente esențiale de siguranță în automobile, iar procesul lor de fabricație necesită atât precizie ridicată, cât și eficiență ridicată. OTURN oferă o varietate de mașini-unelte specializate care acoperă etapele cheie ale procesului de fabricație a butucilor roților. Următorul este un flux detaliat al procesului de prelucrare a butucilor roților, ilustrând aplicațiile mașinilor CNC OTURN în fiecare etapă:
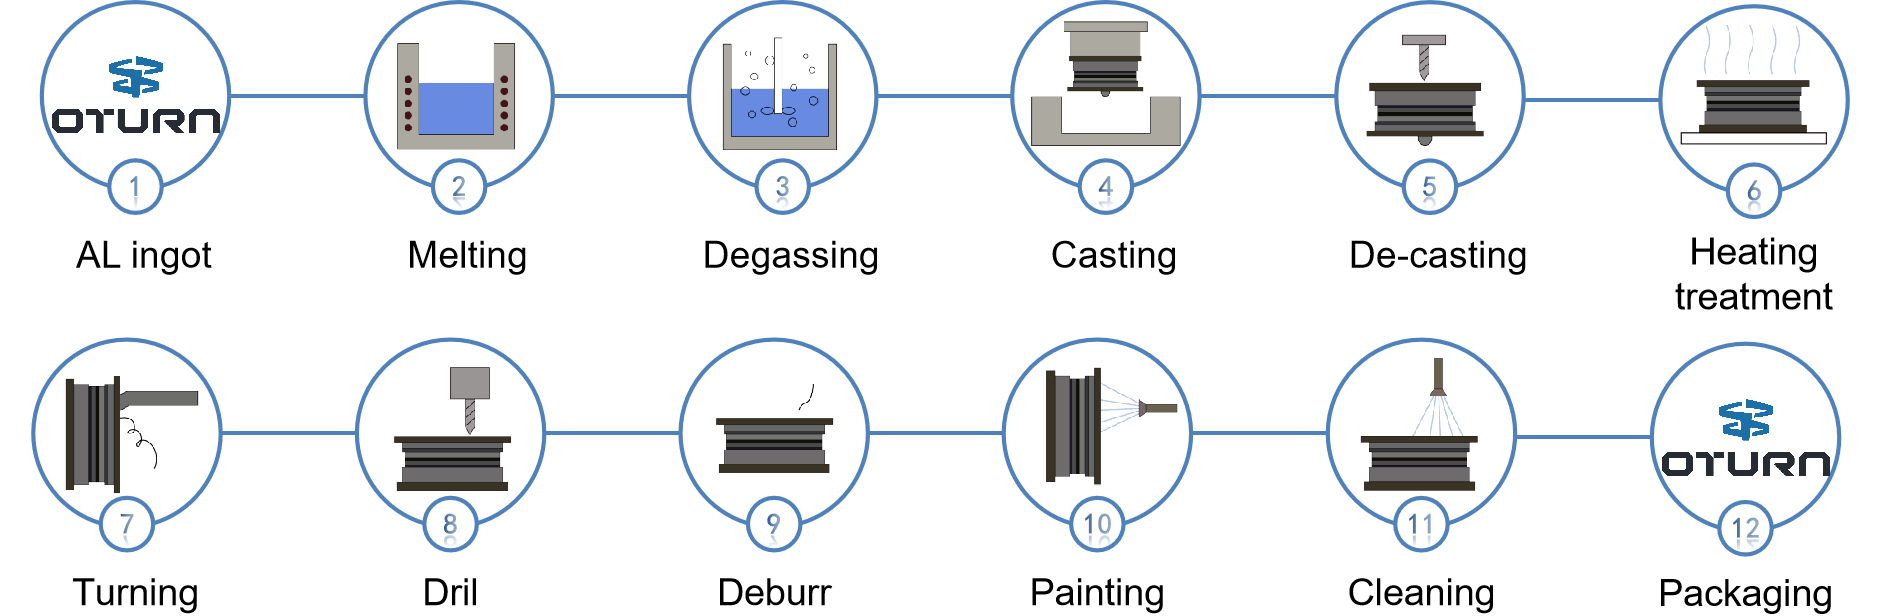
a. Etapa de casting
Lingou AL → Topire → Degazare → Turnare
Primul pas în producția butucului roții începe cu un lingou de aluminiu, care este topit și degazat înainte de a fi turnat pentru a forma brută a butucului roții.
Notă: OTURN nu furnizează în prezent echipamente pentru această etapă, care implică în principal pregătirea materiei prime.
b. Etapa de prelucrare (găurire și strunjire)
OP1: Burghiu (Prelucrarea găurilor de șuruburi)
Mașinile de găurit sunt folosite pentru a prelucra găurile pentru șuruburi de pe butucul roții. Aceasta se împarte în două etape: găurire brută și găurire de precizie, pentru a asigura acuratețea dimensiunii și poziției găurii.
Detalii proces:
Găurire brută: Îndepărtează cea mai mare parte a materialului în pregătirea găuririi de precizie.
Găurire de precizie: Asigură dimensiunea și poziția precisă a găurilor pentru șuruburi.
Notă: Așa cum este ilustrat și în conformitate cu imaginea „găurire”, precizia de prelucrare a găurilor pentru șuruburi afectează direct fiabilitatea conexiunii butucului roții cu vehiculul și, prin urmare, este crucială.
OP2: Strunjire (Prelucrarea suprafeței butucului roții)
Strungurile CNC sunt utilizate pentru prelucrarea cu precizie a zonelor cheie ale butucului roții, utilizând acțiunea de „strunjire” așa cum este reprezentată în imagine, care poate implica diametrele interioare și exterioare și fețele frontale. Aceasta este împărțită în două etape: strunjire de degroșare și strunjire de finisare, pentru a garanta precizia dimensională și rugozitatea suprafeței butucului roții.
Detalii proces:
Strunjire degroșată: Îndepărtează rapid excesul de material pentru a oferi o referință precisă pentru strunjirea de finisare.
Strunjire de finisare: Asigură dimensiunile finale și calitatea suprafeței butucului roții.
Notă: În conformitate cu imaginea etichetată „strunjire”, prelucrarea suprafețelor interioare și exterioare este un proces de bază în prelucrarea butucului roții și este esențială pentru performanța și aspectul general al butucului roții.
c. Etapa de postprocesare
Tratament termic:Procesul de tratament termic este utilizat pentru a crește rezistența și duritatea butucului roții, îmbunătățind proprietățile sale mecanice și sporind performanța.
Deturnare:Îndepărtează excesul de material, cum ar fi porțile și coloanele verticale, produse în timpul procesului de turnare.
Debavurare:Îndepărtează bavurile de pe suprafața butucului roții, asigurând siguranța și estetica.
Pictură:Suprafața butucului roții este vopsită pentru a îmbunătăți rezistența la coroziune și aspectul.
Curățare:Curăță suprafața butucului roții pentru a îndepărta uleiul și impuritățile, pregătind-o pentru ambalarea ulterioară.
Ambalaj:Butucurile roților finite sunt ambalate pentru transport și depozitare.
II. Componente principale și avantaje tehnice ale strungului CNC OTURN
Strungul CNC OTURN utilizează prelucrarea sincronizată cu turelă dublă, permițând strunjirea simultană a diametrului interior/exterior pentru a reduce tranzițiile de proces și manipularea pieselor de prelucrat, sporind eficiența cu 40% (de exemplu, modelul RFCL63D).
Sistemele integrate de detectare a etanșeității monitorizează starea de prindere în timp real, declanșând opriri automate pentru a preveni defectele pieselor brute. Pentru prelucrarea aluminiului, sculele PCD (diamant policristalin) asigură o rugozitate a suprafeței ≤Ra0,8 μm, prelungind în același timp durata de viață a sculei de 2,5 ori, reducând costurile totale.
Componente de bază:
Ax principal A2-11 de înaltă rigiditate: Oferă un cuplu de 540 N·m pentru așchiere stabilă în condiții de înaltă performanță.
Ghidaje liniare cu role: Permit avans rapid pe axa X/Z la 24 m/min pentru retragerea rapidă a sculei în timpul prelucrării găurilor adânci.
Sistem de îndepărtare a așchiilor cu spirală dublă: Deflectoarele din oțel inoxidabil și orificiile de evacuare duble previn acumularea de așchii pe o perioadă de peste 8 ore, reducând timpul de nefuncționare pentru curățare cu 30%.
Avantaje tehnice:
Pat de prelucrare tip cutie + optimizare FEM: rezistență la vibrații cu 30% mai mare pentru prelucrarea de precizie cu pereți subțiri.
Apărători de oțel de 5 mm + ghidaje complet închise: Protejează împotriva impactului cu așchii de aluminiu, prelungind durata de viață a mașinii.
Sistem de fixare ghidat vizual: Permite schimbări rapide pentru jante de 15–22” cu o repetabilitate de ±0,1 mm, susținând o producție flexibilă.
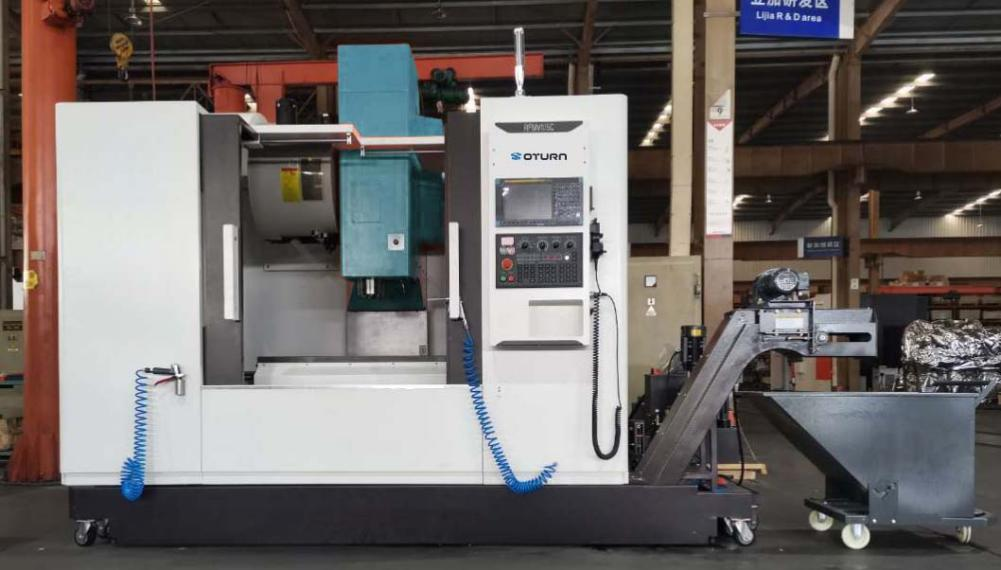
De la structuri rigide la protecție inteligentă, OTURN redefinește standardele de prelucrare a jantelor din aluminiu cu fiabilitate și eficiență ridicate.
III. Comparație tehnică a produselor OTURN
| Tipul mașinii | Model | Capacități cheie | Aplicații |
| Strung CNC | RFCL63D | Sincronizare cu turelă dublă, creștere a eficienței de 40% | Producție de masă (roți auto de 15–24”) |
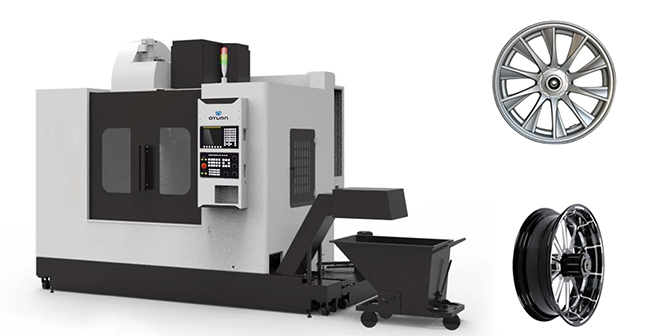
| Centru de prelucrare vertical | RFMV105 | Găurire de precizie pentru mai multe găuri, cavități adânci | Roți de motocicletă (10–24”) |
| Centru de prelucrare cu 5 axe | RFMVN870 | Finisare complexă a suprafeței, Ra≤0.4μm | Jante personalizate de înaltă calitate (22–28”) |
| Strung de mare putere | RFTV510 | Putere de 55 kW, deschidere platformă de 1,5 m | Jante din titan/supradimensionate |
Recomandări de modele în funcție de dimensiunea roții:
1. Jante de motocicletă de până la 19”
Modele: RFCP40, RFTV510, RFMV80
RFTV510
Caracteristici:
▶ RFCP40: Design compact, turelă cu 8 stații pentru spițe complexe.
▶ RFTV510: Prelucrare orizontală grea pentru jante din titan.
▶ RFMV80: Îndepărtarea așchiilor cu dublă spirală elimină aderența acestora.
Aplicație:
În industria motocicletelor, calitatea și eficiența producției butucilor de roată au un impact direct asupra performanței și siguranței întregului vehicul. Cu toate acestea, procesele tradiționale de fabricație a butucilor de roată se confruntă cu mai multe provocări: cicluri lungi de producție, rate de calitate instabile și costuri ridicate de investiții în echipamente. Aceste probleme nu numai că cresc costurile de producție, dar afectează și competitivitatea unei companii pe piață.
Un anumit producător de motociclete s-a confruntat cu aceleași probleme. După efectuarea mai multor comparații, au ales strungul CNC RFCP40 de la OTURN. Prin aplicarea RFCP40, producătorul a realizat o transformare remarcabilă: timpul de producție al fiecărui butuc de roată a fost redus la 22 de minute, eficiența a crescut cu 12%, iar rata calității s-a îmbunătățit la 98%.
De ce RFCP40 a devenit soluția:
Succesul RFCP40 constă în capacitățile sale de prelucrare de înaltă precizie și nivelul de automatizare. Prin controlul precis al parametrilor de prelucrare, RFCP40 asigură precizia dimensională și calitatea suprafeței butucilor roților, îndeplinind cerințele stricte ale industriei motocicletelor. În plus, capacitatea sa de producție de înaltă eficiență permite companiilor să răspundă rapid cerințelor pieței, sporindu-și rapid competitivitatea.
2. Jante de motocicletă de până la 24”
Modele: RFCP63, RFMV105
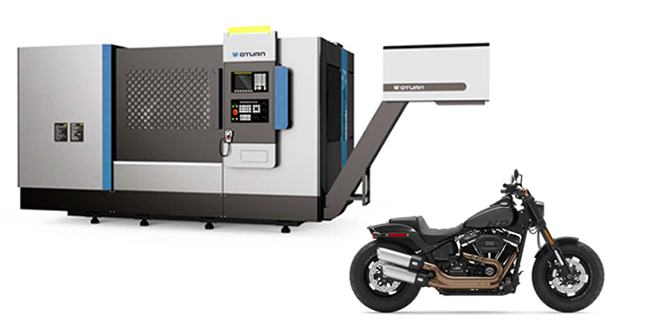
RFCP63
Caracteristici:
▶ RFCP63: ax principal de 45 kW + servomotor turelă pentru o producție de 200 buc/zi.
▶ RFMV105: Prelucrare verticală pentru găurire de precizie cu mai multe găuri.
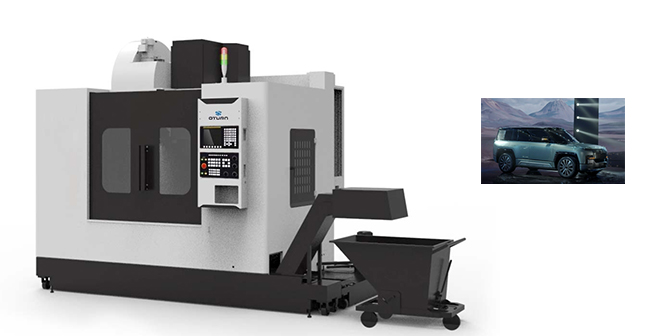
3. Jante auto de până la 28”
Modele: RFCP80, RFMV105L
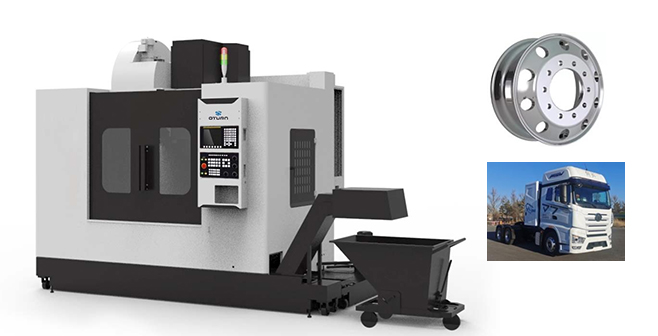
RFMV105L
Caracteristici:
▶ RFCP80: Ax de 55 kW pentru roți mari cu așchiere grea.
▶ RFMV105L: Design cu cursă lungă pentru prelucrarea cavităților adânci ale roților SUV.
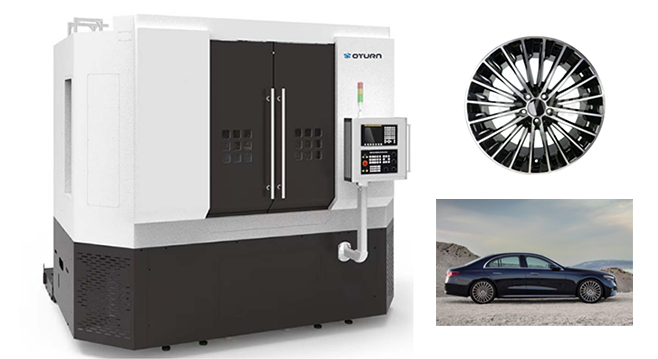
4. Jante auto de până la 24” (producție de masă)
Modele: RFCL63V, RFCL63D, RFMV105L
RFCL63D
Valoare:
▶ RFCL63D: Turela dublă permite 2 configurații (câștig de eficiență de 40%).
▶ RFCL63V: Flexibilitate cu o singură turelă, schimbări ≤15 minute.
5,26” tip turbină (personalizat de înaltă calitate)
Model: Centru de frezare și strunjire cu 5 axe RFMVN870
RFMVN870
Repere:
▶ Sincronizare pe 5 axe: Suprafețe complexe într-o singură configurație, Ra≤0,4 μm.
▶ Aplicații: Roți goale pentru vehicule electrice, modele gravate pentru mașini de lux.
IV. Concluzie
În prelucrarea jantelor din aluminiu, deformarea pereților subțiri, aderența așchiilor și ineficiențele multi-proces au limitat mult timp productivitatea și calitatea. Strungurile CNC OTURN revoluționează industria cu structuri de înaltă rigiditate pentru a suprima vibrațiile, gestionarea inteligentă a așchiilor pentru a elimina timpii de nefuncționare și sinergia multi-axe pentru a eficientiza fluxurile de lucru. Sincronizarea cu turelă dublă, detectarea integrată a etanșeității și sculele PCD optimizează procesele, crescând atât eficiența, cât și precizia. Portofoliul divers de mașini OTURN - adaptat la dimensiunea jantelor și nevoile de producție - oferă excelență în toate aplicațiile: jante complexe pentru motociclete, producție auto de volum mare și designuri personalizate artistice. În calitate de lider în inovație, OTURN remodelează standardele de prelucrare a jantelor din aluminiu, conducând industria către o nouă eră de fabricație de precizie.
Data publicării: 01 aprilie 2025